











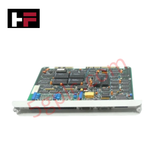
Detalles del producto
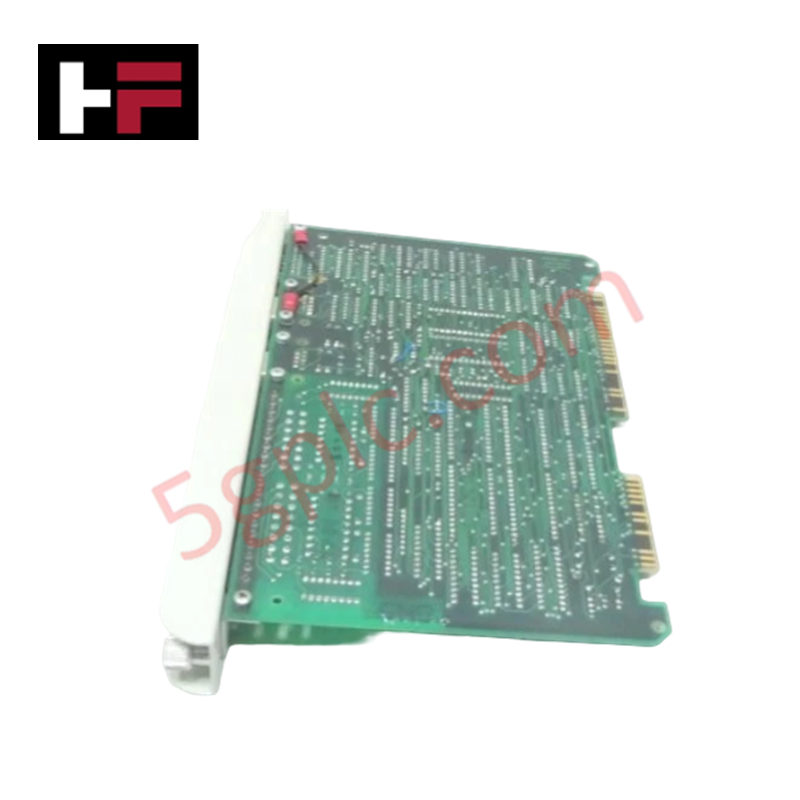
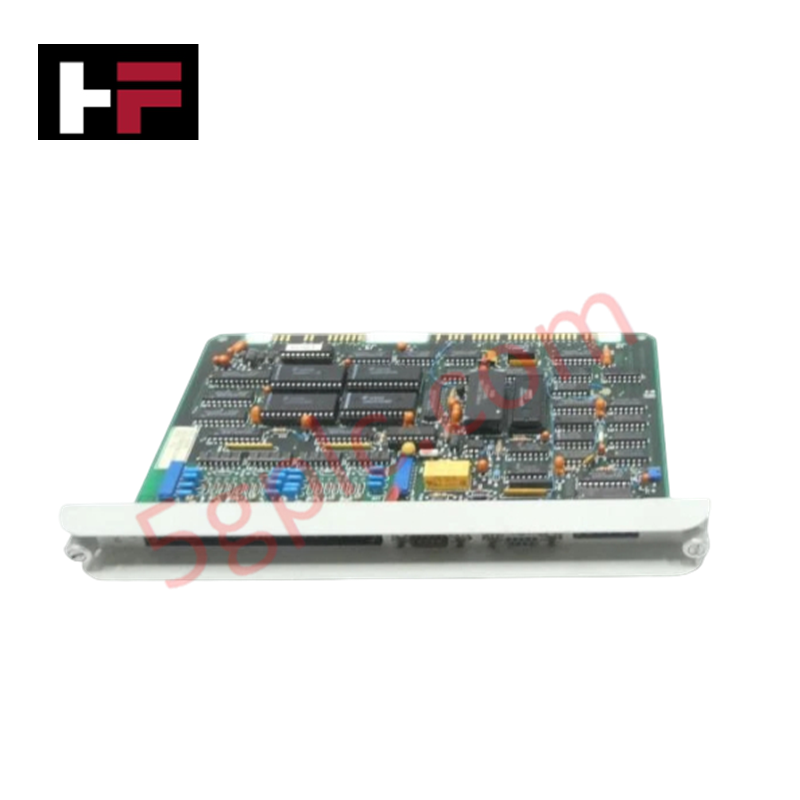
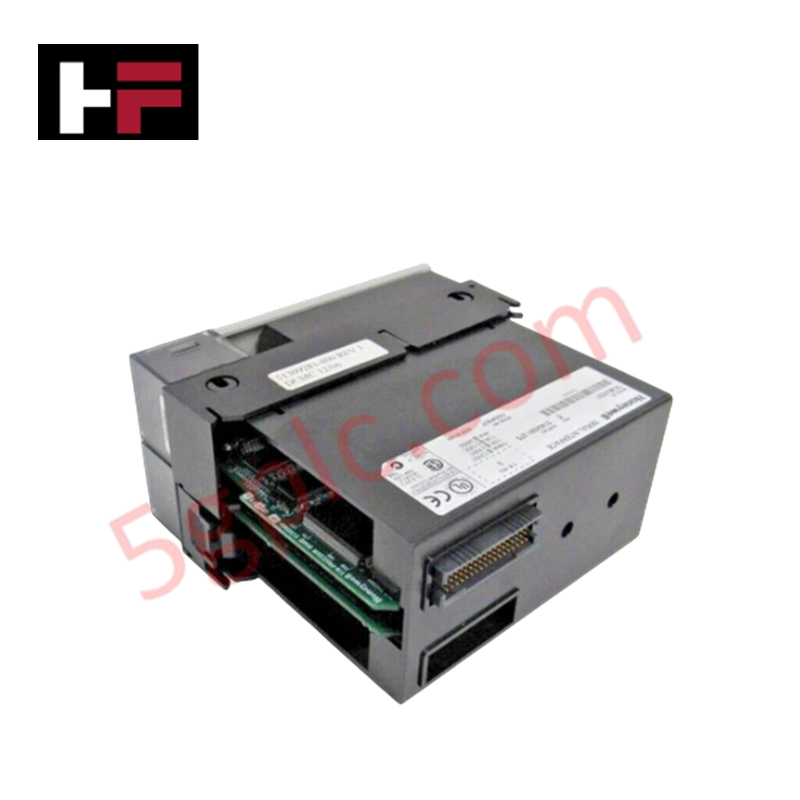
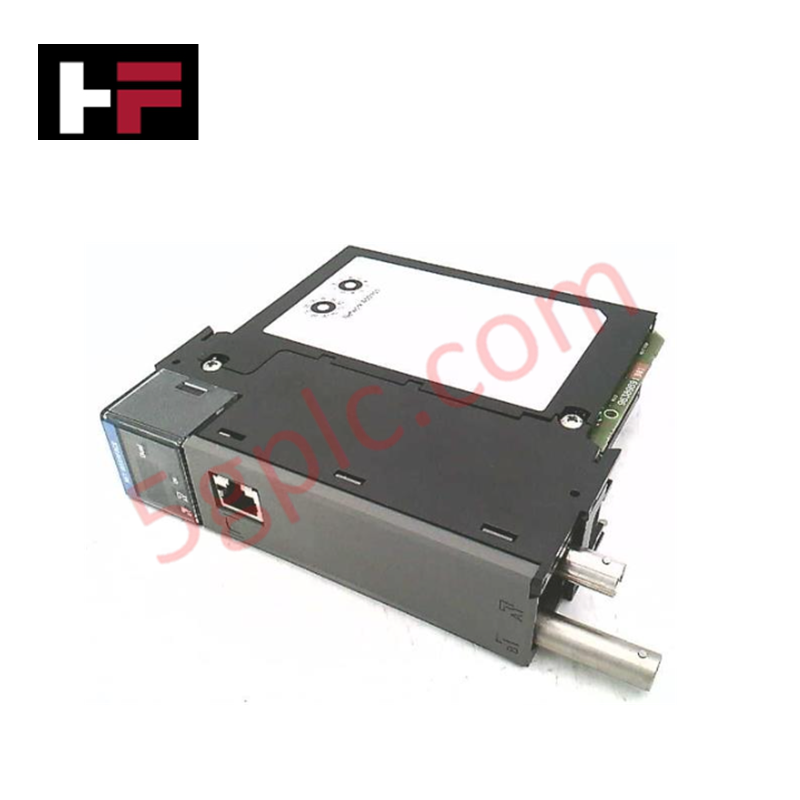
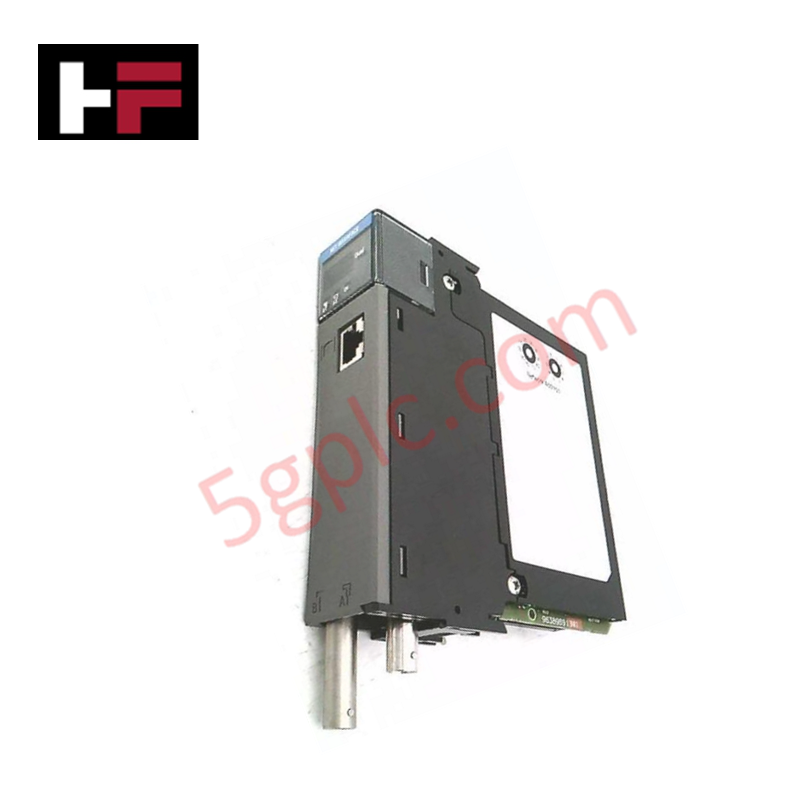
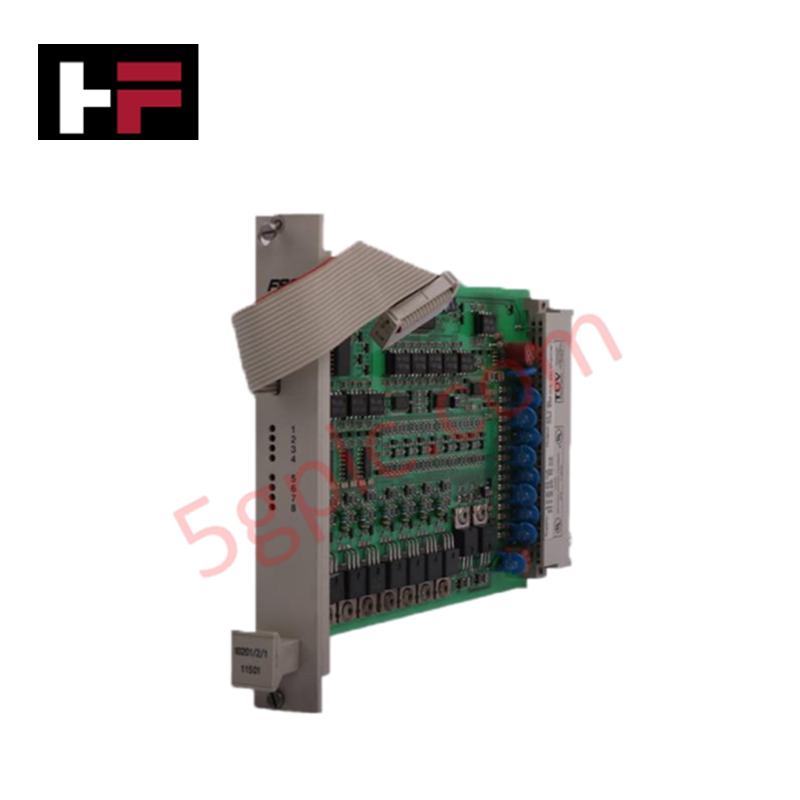
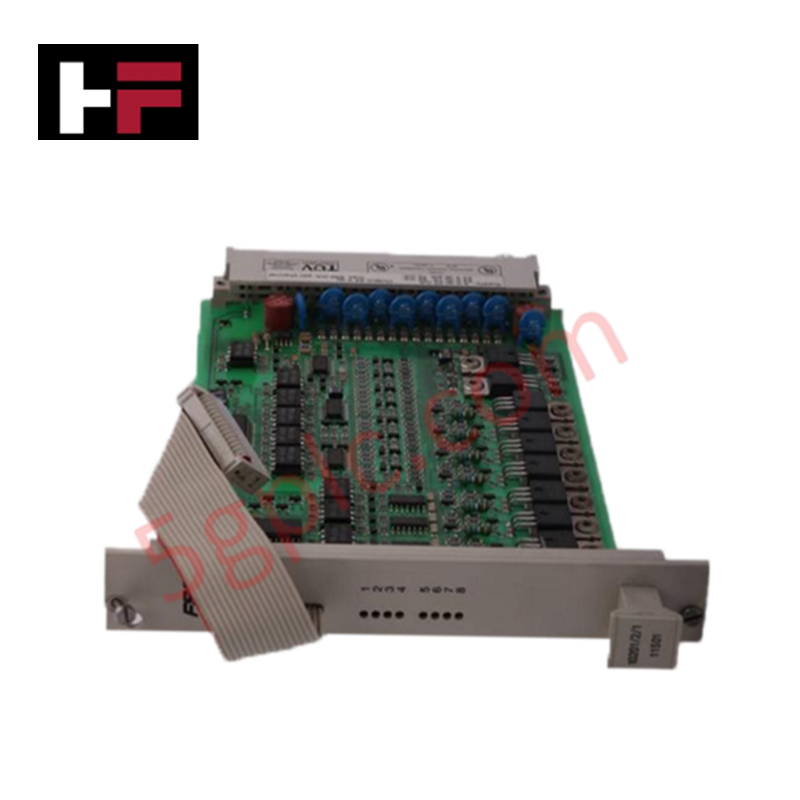
Configurado para la ejecución de control de movimiento en arquitecturas PLC, el Honeywell 622-1030 (Módulo de Eje Servo 622-1030) proporciona la ejecución física y eléctrica directa de la retroalimentación del codificador y la supervisión de E/S del amplificador. El módulo sirve como la interfaz principal del eje utilizada para ejecutar el procesamiento de señales multicanal en las plataformas de control Honeywell.
Especificaciones de Hardware
| Parámetro | Especificación |
|---|---|
| Modelo | 622-1030 |
| Marca | Honeywell |
| Peso | 0.60 kg |
| Capacidad de E/S | 20 canales |
| Tipo de Conexión | Terminales de tornillo con indicación LED |
Control Industrial y Conectividad Determinista
El módulo 622-1030 gestiona los datos del eje servo interfiriendo directamente con codificadores montados en campo y amplificadores de motor. La arquitectura del módulo incorpora la velocidad de comunicación del bus de backplane para asegurar que la retroalimentación de posición y las señales de control estén sincronizadas con el ciclo de escaneo del PLC, minimizando el jitter en bucles de movimiento de alta velocidad. La interfaz de 20 canales incluye indicadores LED individuales para una verificación rápida del diagnóstico de los estados de entradas y salidas discretas. Para garantizar un rendimiento determinista, la arquitectura del módulo soporta compatibilidad con firmware flash, permitiendo actualizaciones de protocolo sin reemplazo físico del hardware, mientras mantiene la escalabilidad de densidad de E/S para gestionar secuencias de movimiento multi-eje complejas dentro de una única ranura de rack.
Preguntas Frecuentes
P: ¿Puede el 622-1030 soportar intercambio en caliente mientras el servo drive está habilitado?
R: No. No se soporta el intercambio en caliente. Retirar o instalar este módulo mientras el backplane y la alimentación del amplificador del lado de campo están activos resultará en fallos de comunicación del bus y puede causar movimientos no intencionados debido a la pérdida de retroalimentación del codificador.
P: ¿Las entradas/salidas de 20 canales son configurables en campo para diferentes niveles de voltaje?
R: Los umbrales de voltaje de entrada/salida están determinados por el diseño de hardware del módulo. Verifique la compatibilidad de la señal entre su amplificador/codificador específico y la documentación técnica del 622-1030 antes de establecer conexiones en campo para evitar daños en la circuitería de la interfaz.
Guías para la Instalación en Campo
- Asegúrese de que el rack del PLC y todos los circuitos de alimentación del servo amplificador estén aislados y desenergizados.
- Alinee el módulo con la ranura designada del backplane del rack e insértelo hasta que el conector esté completamente asentado.
- Apriete los tornillos de retención del módulo al marco del rack para asegurar una conexión a tierra de baja impedancia, necesaria para mitigar interferencias electromagnéticas en las líneas de señal del codificador.
- Utilice cableado trenzado apantallado para todas las conexiones de retroalimentación del codificador, terminando la pantalla en el punto terminal especificado para minimizar el ruido de señal.
- Verifique la configuración de cada canal mediante el software de diagnóstico del PLC y asegúrese de que todos los LED de estado funcionen como se espera durante un ciclo de encendido previo a la puesta en marcha.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.


Guía de Tecnología y Compras

Dominio de la teoría del frenado con variadores de frecuencia y de la secuencia de frenado mecánico en la automatización industrial
En la automatización industrial, los variadores de frecuencia (VFD) regulan la velocidad y el par de los motores en plantas de fabricación y sistemas de manipulación de materiales. Sin embargo, algunas aplicaciones de servicio pesado están sometidas a cargas externas que pueden hacer girar el eje del motor sin que haya una orden activa. Por ejemplo, la gravedad hace descender las cargas en equipos de elevación sin anclaje. Por lo tanto, los ingenieros integran frenos mecánicos con la lógica de los VFD para garantizar la seguridad absoluta y evitar daños estructurales o lesiones al personal durante las paradas.

Optimización del control del nivel del tanque mediante algoritmos proporcionales en sistemas PLC
Los ingenieros de automatización industrial se enfrentan con frecuencia a desafíos de regulación del nivel de líquido en diversas plantas de proceso. Los mecanismos de control ON-OFF tradicionales suelen alterar la estabilidad del sistema debido a la conmutación abrupta de los actuadores. Por ello, la actualización a arquitecturas de lazo cerrado, como el control proporcional, ofrece respuestas más fluidas. En un entorno PLC típico, como Siemens TIA Portal, los ingenieros utilizan la retroalimentación de lazo cerrado para minimizar los errores del proceso sin requerir toda la complejidad de un control PID.

Comprender por qué su PLC entra en modo de parada: causas y solución de problemas
En la automatización industrial, los controladores lógicos programables (PLC) son la inteligencia central de la automatización moderna de fábricas y de los sistemas de control distribuido (DCS). Comprender cómo cambia un PLC de un modo a otro es fundamental para los ingenieros de mantenimiento. Por lo general, un PLC funciona en cuatro modos principales: Marcha, Parada, Arranque y Espera. Al aplicar la alimentación, el sistema se inicia inmediatamente en el modo Parada antes de comenzar la secuencia de arranque. Si el controlador detecta un error crítico durante la ejecución, vuelve automáticamente al modo Parada para evitar daños en los equipos. Por lo tanto, supervisar estas transiciones de estado ayuda a los técnicos a mantener una alta disponibilidad del sistema.