










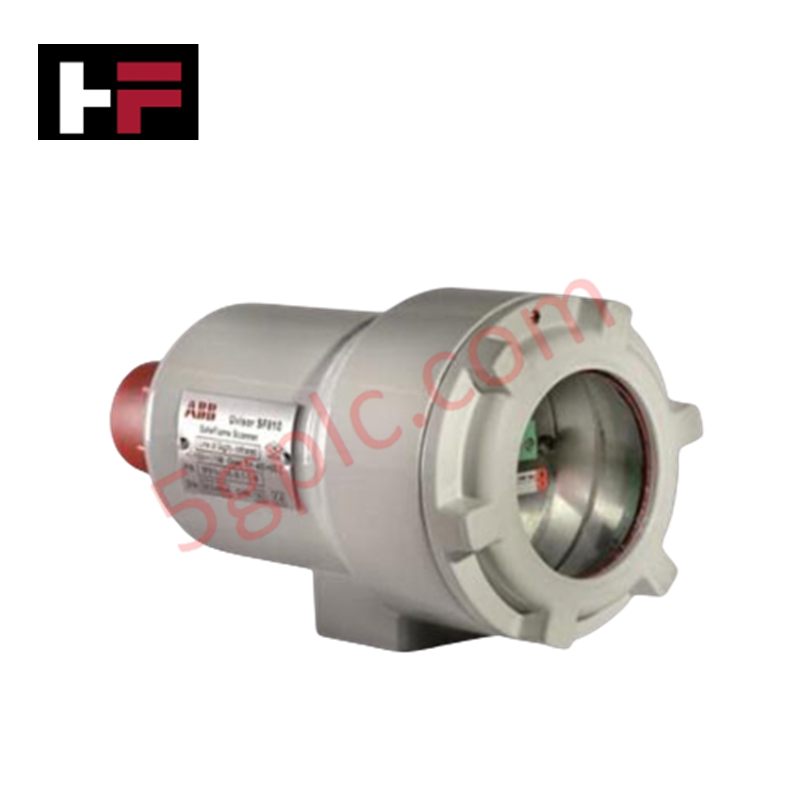


Detalles del producto
El ABB SF810INT-LOS-UVIR-T-L, también catalogado como el escáner de llama multicombustible SF810INT-LOS-UVIR-T-L, funciona como un componente de hardware dedicado para la detección de llamas multicombustible y la evaluación de señales ópticas dentro de las plataformas de red Symphony Plus Combustion Instruments. El escáner utiliza fotodiodos UV/IR duales para detectar emisiones espectrales en procesos de combustión de gas natural, fueloil pesado, carbón pulverizado y gas de azufre, generando señales de disparo mediante ventanas configurables de respuesta ante fallo de llama.
Especificaciones del hardware
| Parámetro | Especificación |
|---|---|
| Modelo | SF810INT-LOS-UVIR-T-L |
| Marca | ABB |
| Temperatura de funcionamiento | Hasta +350 °C (para cables de fibra óptica UVIR) |
| Consumo de energía | 3,6 W típico, 4 W máx. |
| Fuente de alimentación | 24 VCC (rango de funcionamiento de 18 a 29 VCC) |
| Tecnología del sensor | Sensor dual UV/IR (pico UV a 280 nm, pico IR a 920 nm) |
| Salidas e interfaces | Salida aislada de 4-20 mA, 2x RS-485 (Profibus/Modbus), 2x entradas acopladas ópticamente |
| Requisito de aire de purga | Flujo de aire de purga de 115 l/min para la limpieza de la lente LOS |
| Clase de protección | IP66 / IP67 |
Velocidad de comunicación del bus de placa posterior y escalado de la densidad de E/S
El escáner de llama SF810INT-LOS-UVIR-T-L se integra en arquitecturas de automatización de sistemas mediante interfaces RS-485 duales redundantes compatibles con comunicaciones Modbus y Profibus, manteniendo una alta velocidad de comunicación del bus de placa posterior y una transmisión determinista de telemetría. El cambio directo de parámetros mediante dos entradas digitales acopladas ópticamente permite una configuración rápida adaptada a múltiples perfiles de combustible. La compatibilidad total con la memoria flash del firmware permite supervisar dinámicamente los diagnósticos y ajustar remotamente la sensibilidad sin interrumpir las rutas de datos serie del bus de placa posterior.
Preguntas frecuentes
P: ¿Cuál es el volumen de aire de purga necesario para limpiar la lente en la configuración LOS?
R: Los modelos de escáner de línea de visión (LOS) requieren un flujo constante de aire limpio de 115 l/min dirigido a través del conjunto de la lente óptica para evitar la acumulación de residuos.
P: ¿Cómo se ajusta el tiempo de respuesta ante fallo de llama (FFRT) en el escáner?
R: Los parámetros FFRT pueden configurarse mediante la interfaz de comunicaciones del software dentro de una ventana seleccionable de entre 0,2 y 4,0 segundos.
P: ¿La salida analógica de 4-20 mA cuenta con aislamiento eléctrico?
R: Sí. El canal de salida analógica de 4-20 mA proporciona aislamiento galvánico integrado para proteger los receptores del sistema de control frente a interferencias de bucles de tierra.
Directrices para la instalación en campo
Observe las siguientes directrices de instalación en campo durante el montaje y el cableado:
- Alineación del tubo de visión: Monte el conjunto del escáner de línea de visión en la brida del tubo de visión, asegurándose de que el eje óptico apunte directamente a la zona principal de combustión.
- Conexión del aire de purga: Conecte una línea de suministro de aire limpio, seco y de calidad para instrumentación, con un caudal de 115 l/min, al puerto de aire de purga antes de encender el quemador.
- Blindaje de los cables: Cablee las líneas de comunicación serie RS-485 redundantes y los cables de señal de 4-20 mA mediante pares trenzados con blindaje individual, conectando la malla de blindaje a la barra de tierra del panel de control.
- Conexión de la alimentación: Conecte la alimentación de 24 VCC (rango de 18 a 29 VCC) al bloque de terminales designado, asegurándose de que la polaridad de los terminales sea correcta antes de energizar el dispositivo.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.




Guía de Tecnología y Compras

Comprensión de la lógica y el control del freno mecánico del VFD en la automatización industrial
Los variadores de frecuencia (VFD) desempeñan un papel fundamental en la automatización industrial moderna al controlar la velocidad, el par y la aceleración de los motores. Sin embargo, las cargas de alta inercia y los sistemas de elevación vertical requieren una lógica de frenado mecánico precisa para garantizar la seguridad operativa y evitar daños en los equipos.

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.