












Detalles del producto
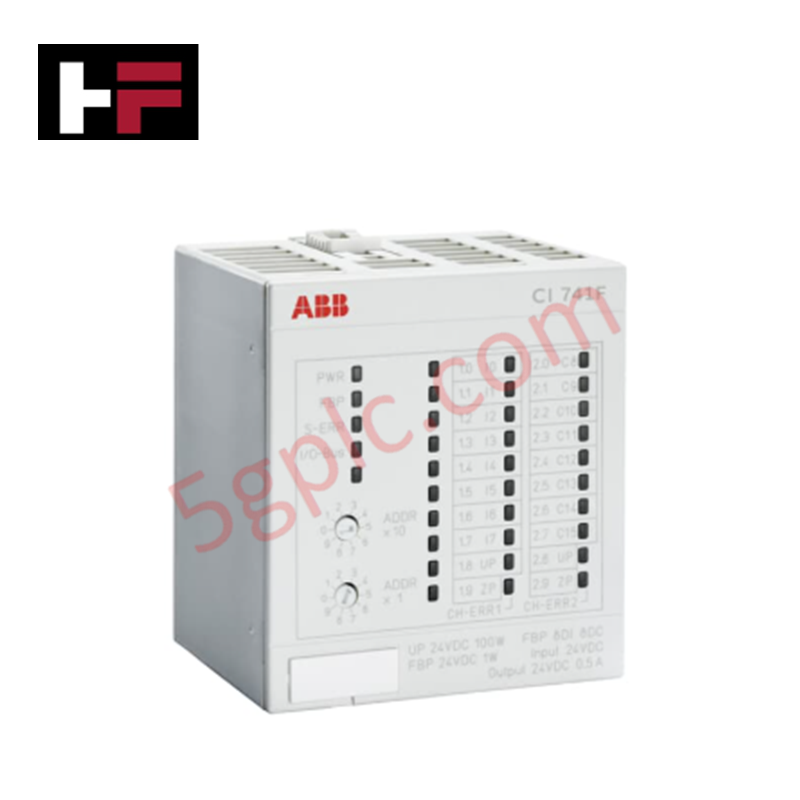
La ABB ED1705a HEDT300843R1, también catalogada como la unidad de placa de circuito ED1705a, funciona como un componente de hardware específico para el procesamiento de señales en tiempo real y la ejecución de lógica de control dentro de las plataformas ABB Procontic DP800. El módulo gestiona el acondicionamiento de señales de entrada/salida y la ejecución localizada de algoritmos, con una latencia de respuesta inferior o igual a 10 ms en toda la arquitectura de bus posterior interna.
Especificaciones de hardware
| Parámetro | Especificación |
|---|---|
| Modelo | ED1705a |
| Marca | ABB |
| Número de pieza | HEDT300843R1 |
| Tipo de producto | Placa de circuito industrial / Módulo de control |
| Tensión de funcionamiento | 24 VCC (+/-20%) |
| Tiempo de respuesta | <=10 ms |
| Compatibilidad del sistema | Sistemas de automatización ABB Procontic DP800 |
| Dimensiones | 45 x 100 x 115 mm |
| Peso | 0.3 kg |
| Temperatura de funcionamiento | -20 grados C a +60 grados C |
| Consumo de energía | Pasivo/bajo consumo (derivado del bus de 24 VCC) |
| Origen | Alemania |
Enrutamiento de red determinista y compatibilidad con el flasheo del firmware
Diseñada para su integración en bastidores Procontic DP800, la placa de circuito ED1705a enruta tramas de datos en tiempo real a través de canales de bus internos con alta velocidad de comunicación. Las líneas de señal físicas están aisladas para evitar que la diafonía y las interferencias eléctricas del lado de campo degraden los estados de la lógica interna. La compatibilidad del flasheo del firmware en toda la pila de software ABB Procontic mantiene la ejecución determinista de las tareas y evita interrupciones de comunicación durante los ciclos de exploración del sistema.
Preguntas frecuentes
P: ¿Se puede reemplazar el módulo ED1705a mientras el bastidor Procontic DP800 anfitrión está energizado?
R: No. Se debe aislar la alimentación del sistema antes de retirar o insertar la unidad de placa de circuito para evitar arcos eléctricos entre los pines del bus posterior y prevenir la corrupción lógica en los módulos de control adyacentes.
P: ¿Cómo gestiona la unidad las fluctuaciones de la tensión de alimentación en sus terminales de energía?
R: Los circuitos de regulación de tensión integrados aceptan una tolerancia de entrada de 24 VCC +/-20%, filtrando las caídas y los picos de tensión para garantizar rieles internos de CC estables.
P: ¿Qué impacto tiene en la ejecución en tiempo real que el umbral de respuesta supere los 10 ms?
R: El hardware de la placa impone ciclos de procesamiento de 10 ms; cualquier retraso de comunicación del bus posterior que supere este umbral activa un indicador de fallo del bus en el controlador principal.
Directrices de instalación en campo
Siga los procedimientos estándar de instalación industrial y puesta a tierra durante el despliegue en campo:
- Desconexión de la alimentación: Desconecte la fuente de alimentación auxiliar de 24 VCC que suministra energía al armario del bastidor antes de realizar la instalación física o el mantenimiento.
- Prevención de descargas electrostáticas: Utilice una pulsera conectada a tierra al manipular la placa para proteger los componentes CMOS sensibles a la electricidad estática frente a las descargas electrostáticas.
- Montaje de la tarjeta: Alinee los bordes de la placa de circuito con los rieles guía designados del subbastidor. Empuje el módulo firmemente hasta que el conector posterior multipin quede completamente asentado en el zócalo del bus posterior.
- Par de apriete de los fijadores: Apriete los tornillos de retención del panel frontal con un par máximo de 0.4 N-m para evitar que se aflojen por las vibraciones en armarios sometidos a altos niveles de vibración.
Información adicional
- 100% Piezas Originales: Todos los productos son originales y auténticos, garantizando un rendimiento industrial confiable.
- Garantía de Reembolso de 30 Días: Devuelva cualquier artículo en stock dentro de los 30 días en su embalaje original y sin abrir para un reembolso completo (excluyendo envío y tarifas).
- Garantía de 12 Meses: Cubre defectos en materiales o mano de obra; excluye mal uso, desgaste normal o modificaciones no autorizadas.
- Envío Mundial: Enviamos vía USPS, UPS, FedEx y DHL. Los tiempos de entrega varían según el país y pueden estar sujetos a aduanas o tarifas de importación.
- Soporte y Contacto: Asistencia técnica y de garantía disponible en cualquier momento. Contáctenos aquí: Contacto.
- Guía de Compra: Verifique cuidadosamente las especificaciones y compatibilidad del producto antes de ordenar para asegurar la aplicación correcta.




Guía de Tecnología y Compras

Por qué los controladores lógicos programables pasan al modo de parada: un análisis experto
Los sistemas de automatización industrial dependen en gran medida de los controladores lógicos programables (PLC) para mantener una producción ininterrumpida. Cuando un PLC cambia inesperadamente del modo Run al modo Stop, se detienen líneas de fabricación enteras.
A medida que los sistemas de control evolucionan en la automatización moderna de fábricas, comprender las causas fundamentales de estas interrupciones ayuda a los ingenieros a minimizar los costosos tiempos de inactividad. Esta guía técnica explica por qué los PLC pasan al modo Stop y ofrece estrategias prácticas para mitigar las fallas del sistema.

Comprender las causas raíz de las paradas no planificadas de los PLC en la automatización industrial
Los controladores lógicos programables modernos gestionan la ejecución mediante distintos estados operativos: Run, Stop, Start-Up y Hold. Durante el encendido, el controlador inicializa los registros de memoria en modo Stop antes de pasar brevemente al modo Start-Up. En esta fase, los autodiagnósticos internos evalúan la integridad del sistema, tanto del hardware como de los programas de usuario. Si el controlador no detecta fallas críticas, entra en modo Run para ejecutar continuamente el programa de control. Sin embargo, cualquier anomalía grave del sistema hace que la CPU vuelva de inmediato al modo Stop para evitar un comportamiento errático de las máquinas en toda la planta.

Diseño de interfaces hombre-máquina: guía esencial para la selección de HMI, la visualización y la integración de sistemas de control
Las interfaces hombre-máquina (HMI) funcionan como la principal ventana operativa a sistemas complejos de automatización industrial. Las HMI modernas convierten los datos sin procesar de las máquinas en pantallas gráficas claras, lo que permite a los operadores supervisar en tiempo real todos los procesos de fabricación. En lugar de depender de paneles de control físicos repletos de interruptores cableados, los ingenieros programan pantallas interactivas con gráficos intuitivos, códigos de colores dinámicos e interfaces táctiles sensibles. En mis 15 años en ingeniería de sistemas de control, he observado cómo las HMI han pasado de ser simples pantallas a convertirse en sofisticados centros de mando que impulsan la eficiencia operativa en entornos DCS y PLC.