

Produktdetails
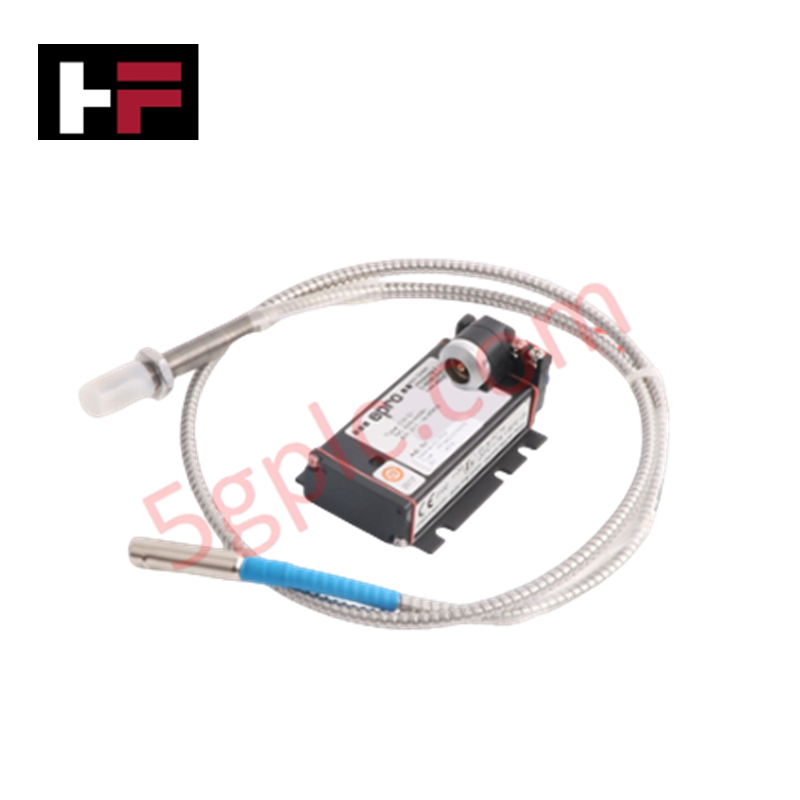
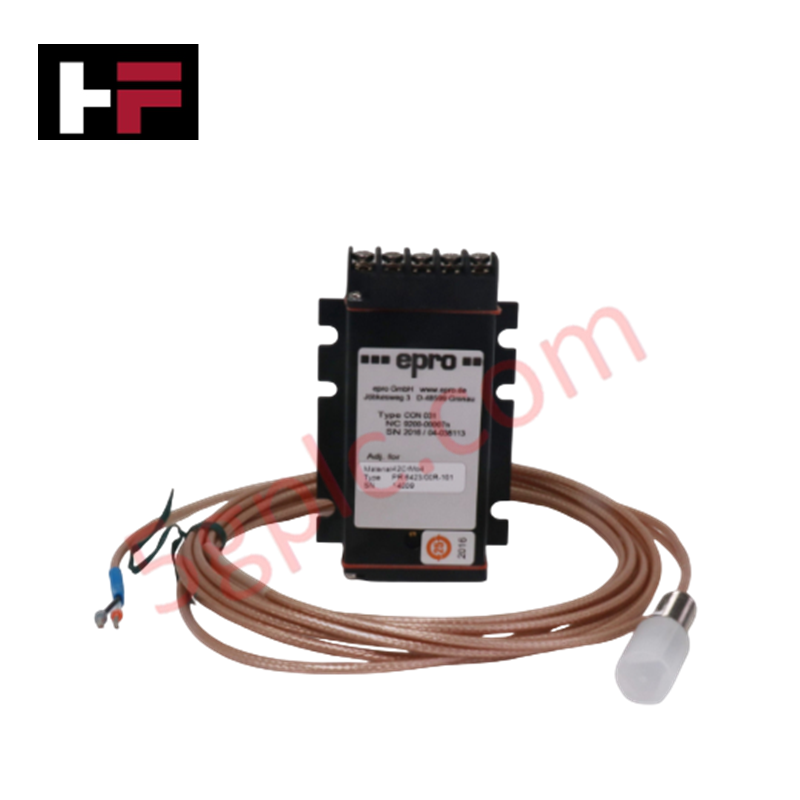
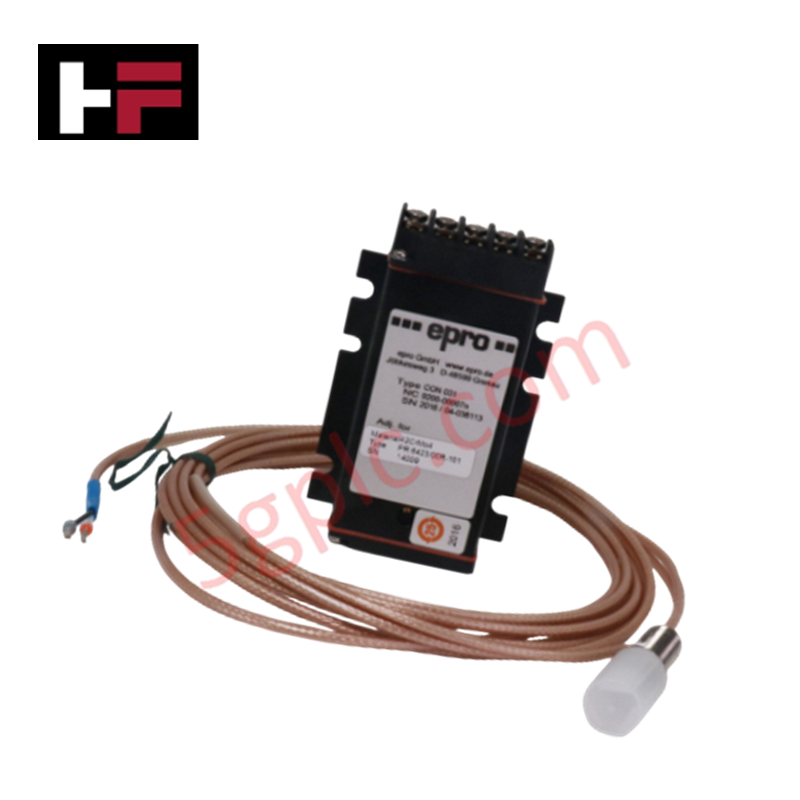
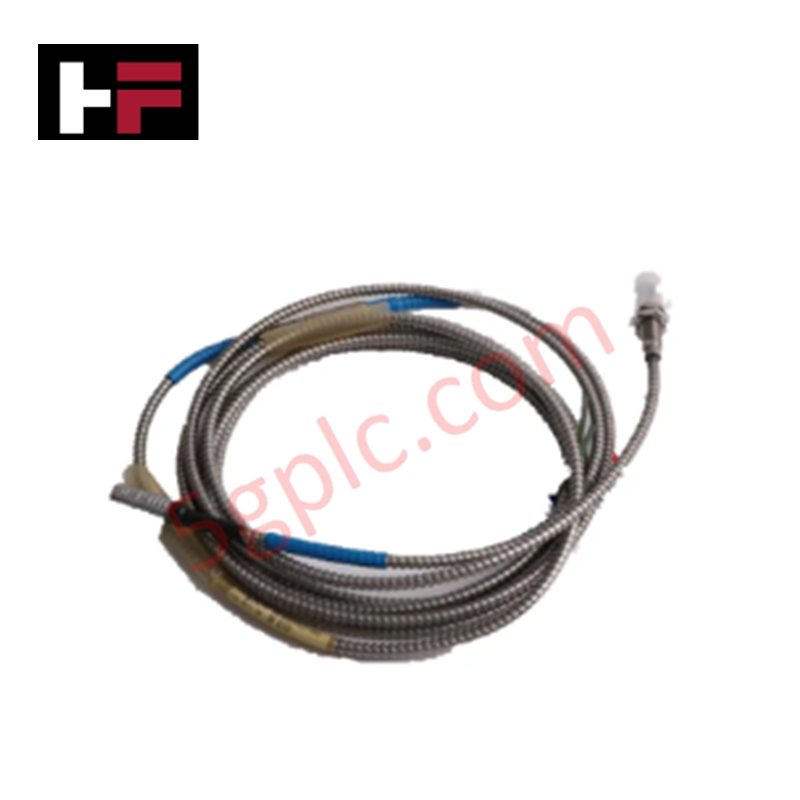
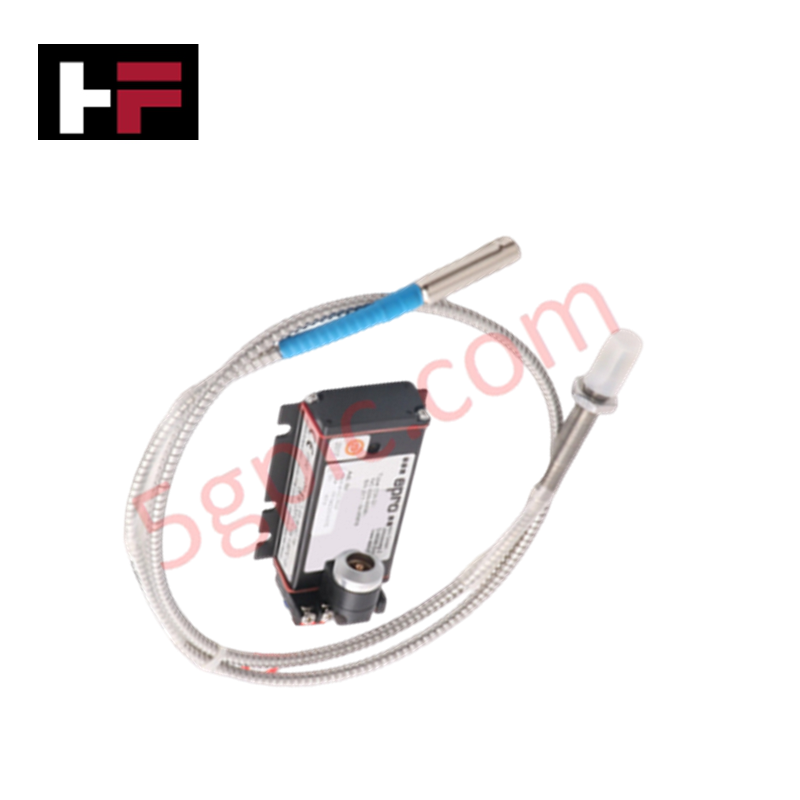
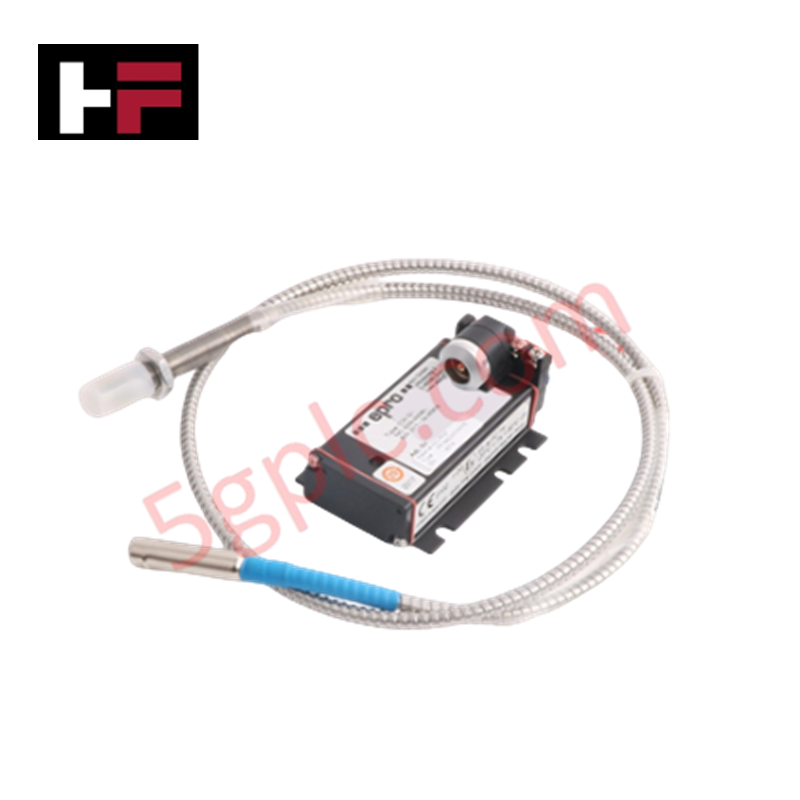
Der Emerson CON021+PR6423/10R-010-CN, auch als Wirbelstromsensor CON021+PR6423/10R-010-CN katalogisiert, dient als spezielle Hardwarekomponente zur berührungslosen Messung von Wellenschwingungen und dynamischen Verschiebungen innerhalb von DCS- und AMS 6500 Classic System-Plattformen. Die Baugruppe kombiniert eine Sondenspitzenkonfiguration mit 8 mm Durchmesser und eine Signalaufbereitungsschaltung, um eine kontinuierliche Echtzeitüberwachung der Mechanik an Wellen rotierender Maschinen durchzuführen.
Hardwarespezifikationen
| Parameter | Spezifikation |
|---|---|
| Modell | CON021+PR6423/10R-010-CN |
| Marke | Emerson |
| Herkunft | USA |
| Gewicht | 0,24 kg |
| Abmessungen | 24,5 cm x 17 cm x 4 cm |
| Betriebstemperatur | Erweiterter Industriebereich |
| Leistungsaufnahme | Schleifengespeist über Messumformer / Überwachungsmodul |
| Serie | EPRO |
| Sensortyp | Berührungsloser Wirbelstrom-Näherungssensor |
| Sondenspitzen-Durchmesser | 8 mm |
| Systemkompatibilität | DCS, AMS 6500 Classic System |
| Datenschnittstelle | Unterstützung der Kommunikation über Ethernet-Router |
| Mechanisches Gehäuse | Ölbeständiges Industriegehäuse für hohe Temperaturen |
Technische Merkmale von Bently Nevada / VIBRO-METER
Das berührungslose Messsystem nutzt eine kalibrierte Skalierung der Wirbelstromsonde, um Änderungen des physikalischen Spalts in proportionale elektrische Signale umzuwandeln. Vor der Inbetriebnahme führen Techniker eine Validierung der Spaltspannung durch und stellen dabei -10 VDC am mechanischen Mittelpunkt des linearen Messbereichs der Sonde ein, um eine symmetrische Messung der Spitze-Spitze-Amplitude sicherzustellen. Dieser kalibrierte Spannungsoffset ermöglicht es dem Messumformer, hochfrequente Rotordynamiken einschließlich relativer Wellenschwingungen, thermischer Ausdehnung und radialer Positionsänderungen zu erfassen. Die Differenztreiberarchitektur unterdrückt Übersprechen zwischen benachbarten Sondenkanälen, die in unmittelbarer Nähe an Turbinenlagergehäusen montiert sind.
Häufig gestellte Fragen
F: Wie wird die physikalische Spaltspannung bei der mechanischen Installation der Sonde PR6423/10R-010-CN validiert?
A: Bei stillstehender Zielwelle wird die Gewindetiefe der Sonde angepasst, bis die Gleichspannung am Ausgang des Signalaufbereiters CON021 -10 VDC beträgt. Damit wird bestätigt, dass der Sensor auf die Mitte seines linearen Betriebsbereichs eingestellt ist.
F: Welche Vorsichtsmaßnahmen verhindern Übersprechen bei der Montage mehrerer Wirbelstromsonden im selben Lagergehäuse?
A: Halten Sie den empfohlenen Mindestabstand zwischen den Sondenspitzen ein und führen Sie die Sondenkabel in separaten geerdeten Metallkanälen, um Fehler bei der Unterdrückung elektromagnetischen Signalübersprechens zu verhindern.
F: Muss der CON021-Messumformer bei einer Änderung der Verlängerungskabellänge vor Ort kalibriert werden?
A: Ja. Die Gesamtsystemlänge (Sonde, Verlängerungskabel und Messumformer) muss der werkseitigen Kalibrierkurve entsprechen, um Fehler bei der Ausgangsskalierung der Wirbelstromsonde zu vermeiden.
Richtlinien für die Installation vor Ort
- Prüfen Sie die Oberfläche der Zielwelle und stellen Sie sicher, dass sie sauber und frei von magnetischem Rundlauf, Kratzern oder tiefen Bearbeitungsspuren ist.
- Schrauben Sie die 8-mm-Sonde in die Montagehalterung des Lagergehäuses, bis sich die Sondenspitze der Oberfläche der Zielwelle nähert.
- Schließen Sie ein Digitalmultimeter an die Überwachungsausgangsklemmen des Signalaufbereiters an, um die statische Gleichspannungs-Spaltspannung zu messen.
- Justieren Sie die mechanische Position der Sonde, bis das Multimeter den kalibrierten Sollwert von -10 VDC anzeigt, und ziehen Sie anschließend die äußere Kontermutter fest.
- Schließen Sie die Verlängerungskabel mit den Steckverbindern der Armierungshülse an und isolieren Sie den Koaxialschirm am Sondenende von der Maschinenerde.
- Führen Sie die Signalleitungen durch separate Instrumententrassen zum DCS- oder AMS-6500-Überwachungsrack und schließen Sie die Schirme an der zentralen Erdungsschiene des Schaltschranks an.
Zusätzliche Informationen
- 100% Originalteile: Alle Produkte sind original und authentisch, was eine zuverlässige industrielle Leistung gewährleistet.
- 30-Tage Rückgabegarantie: Rückgabe aller vorrätigen Artikel innerhalb von 30 Tagen in der originalen, ungeöffneten Verpackung für eine volle Rückerstattung (ohne Versandkosten und Gebühren).
- 12 Monate Garantie: Deckt Material- oder Verarbeitungsfehler ab; schließt Missbrauch, normalen Verschleiß oder unautorisierte Änderungen aus.
- Weltweiter Versand: Wir versenden über USPS, UPS, FedEx und DHL. Die Lieferzeiten variieren je nach Land und können Zoll- oder Einfuhrgebühren unterliegen.
- Support & Kontakt: Technische und Garantieunterstützung ist jederzeit verfügbar. Kontaktieren Sie uns hier: Kontakt.
- Kaufberatung: Überprüfen Sie vor der Bestellung sorgfältig die Produktspezifikationen und Kompatibilität, um eine korrekte Anwendung sicherzustellen.




Technik- & Kaufberatung

Das DDE-Protokoll in älteren industriellen Automatisierungssystemen verständlich erklärt
Moderne Steuerungssysteme sind für den Austausch betrieblicher Daten zwischen Softwareprogrammen in hohem Maße auf eine nahtlose Interprozesskommunikation angewiesen. Microsoft führte das Protokoll Dynamic Data Exchange (DDE) erstmals 1987 ein, um den Datenaustausch in Echtzeit zu ermöglichen. In der Fabrikautomation diente DDE als frühe Verbindung zwischen Steuerungssoftware und Windows-Desktopanwendungen. Daher liefert das Verständnis der DDE-Mechanismen wichtige Einblicke darin, wie ältere industrielle Netzwerke Konnektivität auf Softwareebene herstellten.

Entmystifizierung der CPU-Kommunikationsports in Siemens-SPS-Architekturen
Die industrielle Automatisierung ist in hohem Maße auf einen zuverlässigen Datenaustausch zwischen Geräten angewiesen. Ohne nahtlose Konnektivität können Feldinstrumente, Netzwerk-Switches, Mensch-Maschine-Schnittstellen und speicherprogrammierbare Steuerungen nicht effektiv zusammenarbeiten. Daher gewährleistet das Verständnis der verschiedenen CPU-Kommunikationsschnittstellen in Siemens-Hardware eine effiziente Planung der Fabrikautomatisierung und eine nahtlose Systemintegration.

Den Siemens-SPS-Scanzyklus beherrschen: So führt die CPU Automatisierungsprogramme aus
Die industrielle Automatisierung ist in hohem Maße auf speicherprogrammierbare Steuerungen (SPS) angewiesen, um komplexe Fertigungsprozesse zu verwalten. Viele Ingenieure beginnen direkt mit der Programmierung, ohne die zugrunde liegende Architektur zu beherrschen. Das Verständnis dafür, wie eine SPS-CPU ein Programm ausführt, gewährleistet jedoch eine zuverlässige Systemauslegung. Daher optimiert die Beherrschung des Scanzyklus sowohl die Leistung als auch die Fehlerbehebung in modernen Steuerungssystemen.