












Детали продукта
Описание продукта
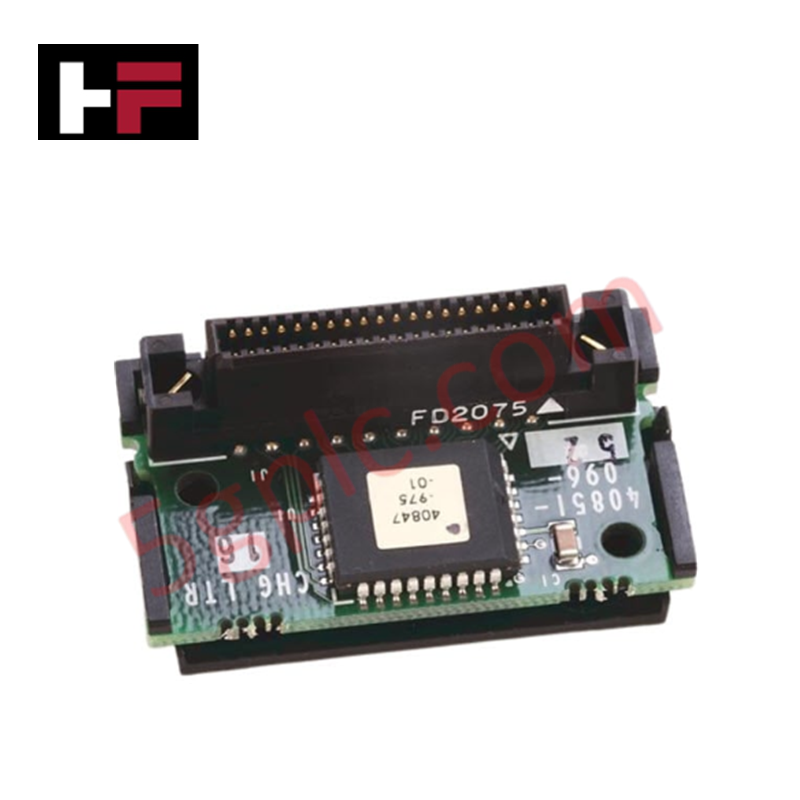
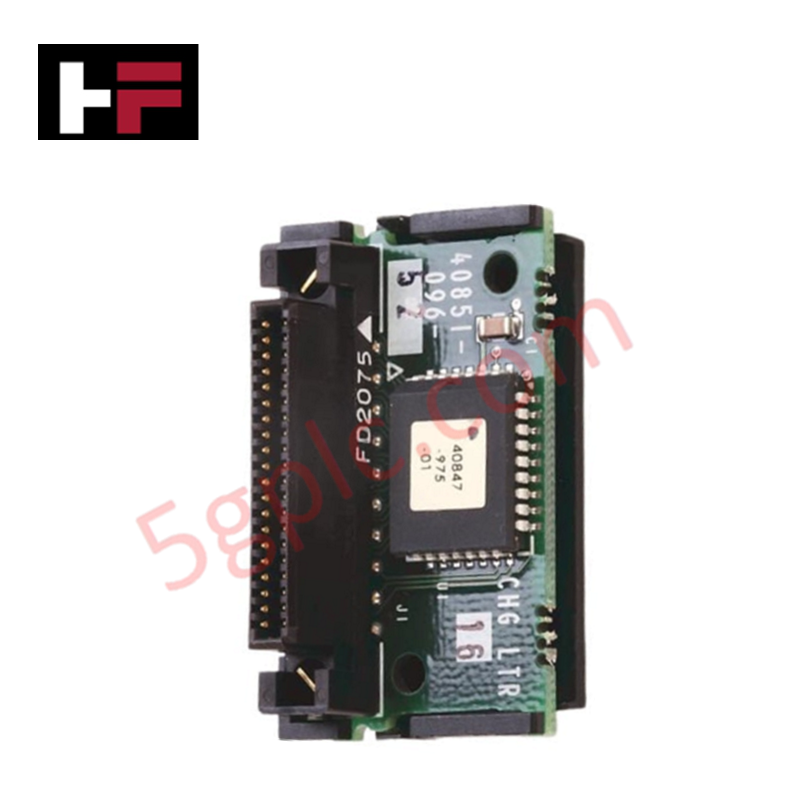
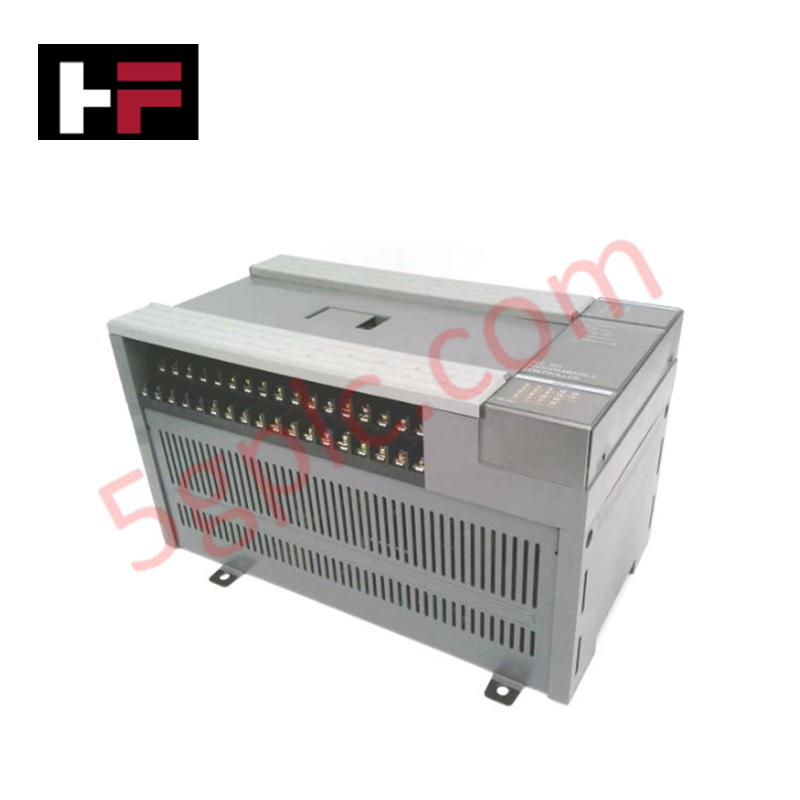
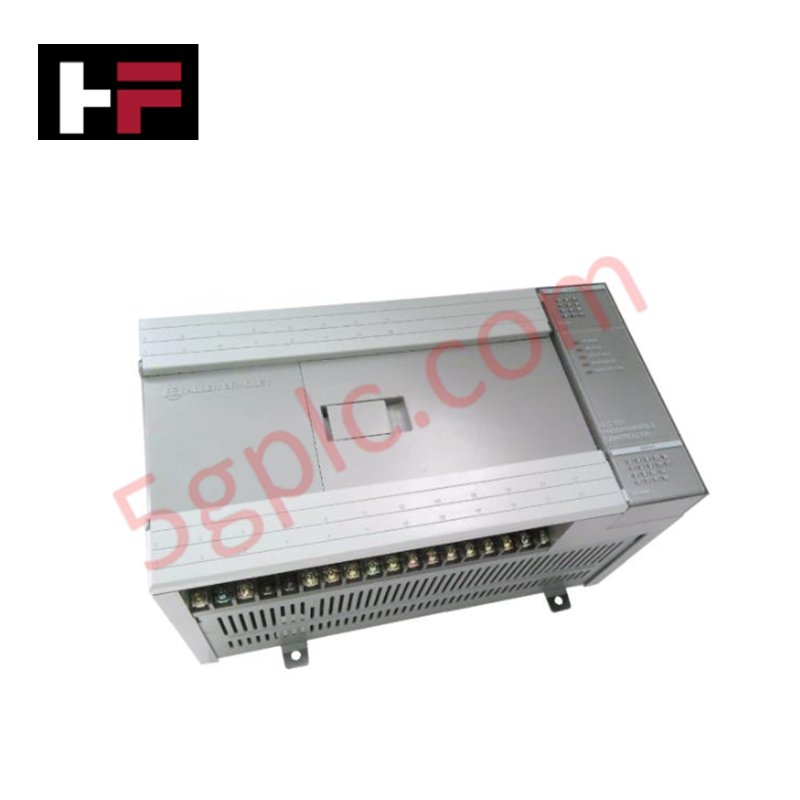
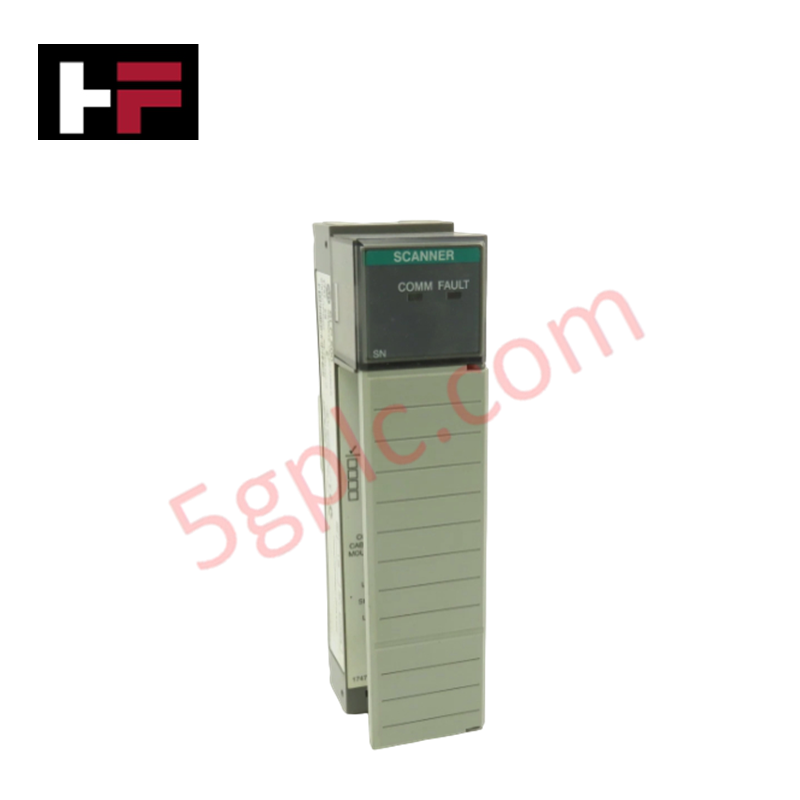
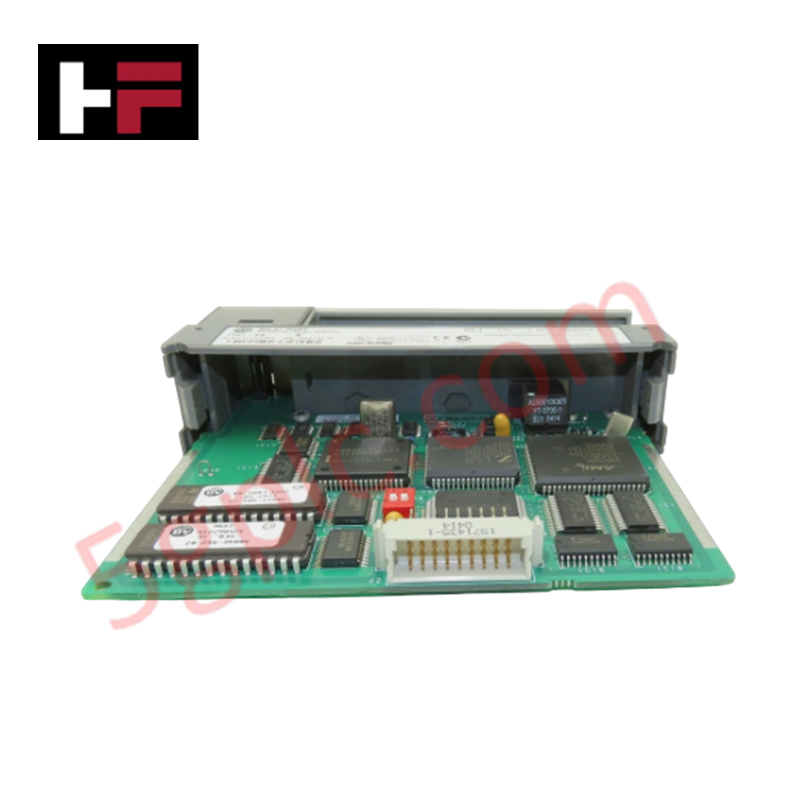
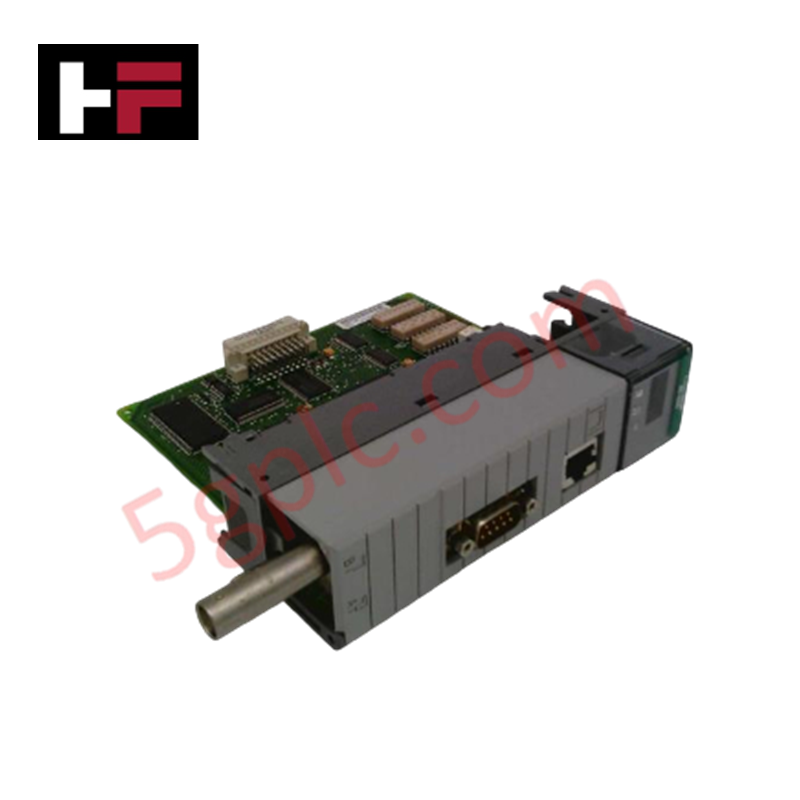
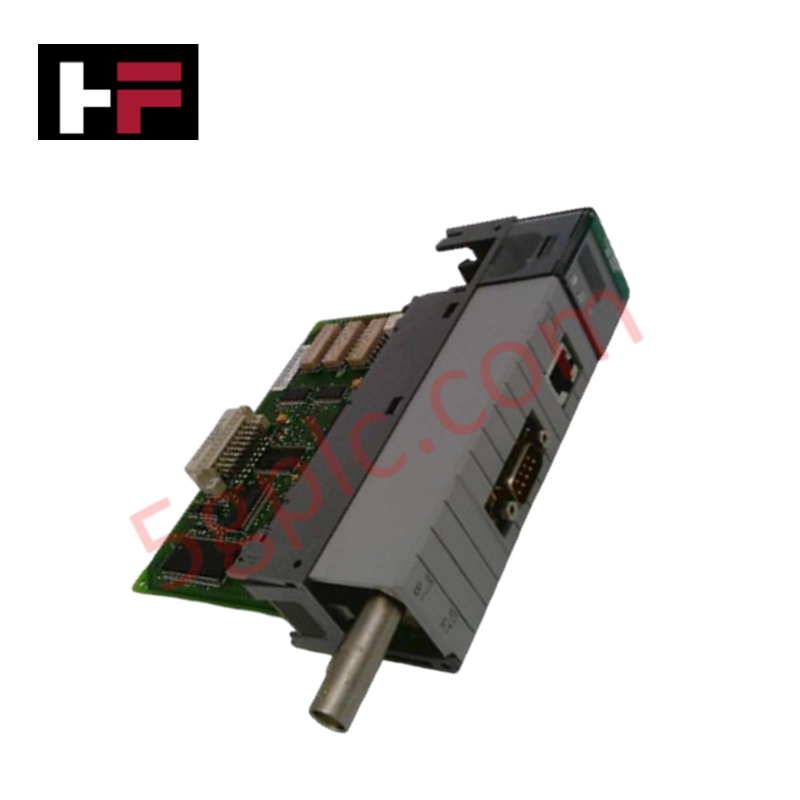
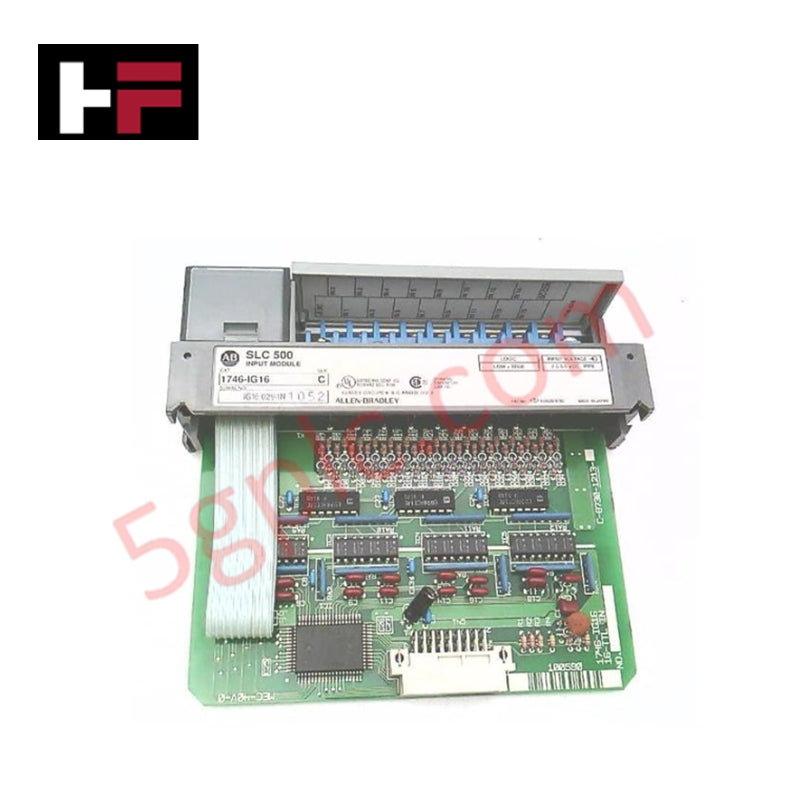
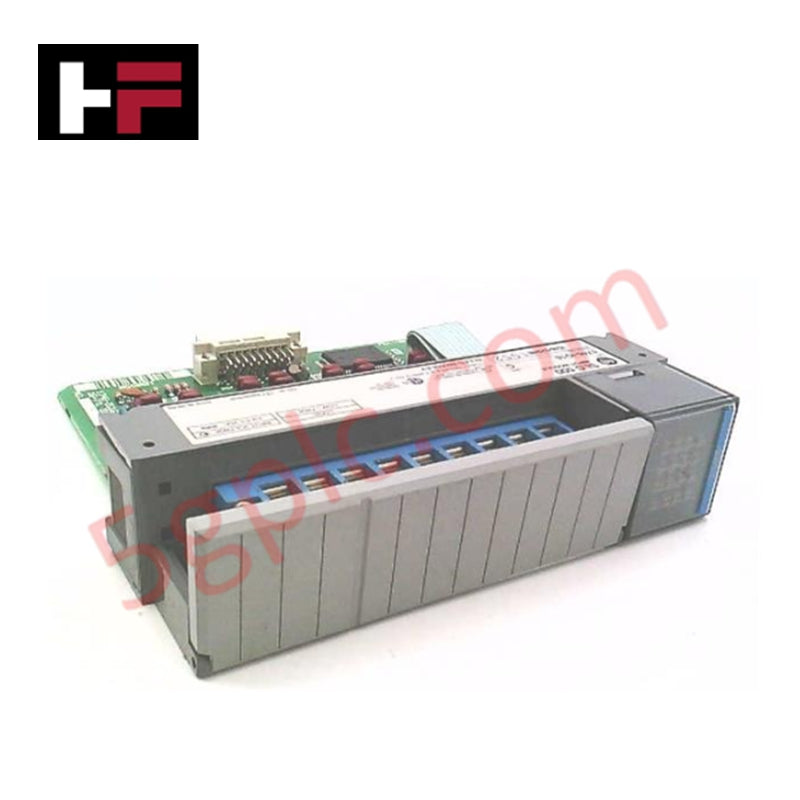
Модуль температуры бочки Allen Bradley 1746-BTM предназначен для точного измерения и управления термопарными входами в платформе SLC 500. Поддерживая несколько типов термопар, этот модуль обеспечивает точный контроль температуры и надежную интеграцию с процессорами SLC. Его сигма-дельта преобразование и фильтрация обеспечивают стабильные показания в сложных промышленных условиях.
Технические характеристики
-
Производитель Allen Bradley
-
Серия продукта SLC 500
-
Тип модуля Модуль управления температурой бочки
-
Номер детали 1746-BTM
-
Вес 0,63 фунта (0,28 кг)
-
Входы 4 канала термопар
-
Совместимые процессоры SLC 5/02, 5/03, 5/04, 5/05
-
Аналоговые входы Термопара (тип J, тип K)
-
Ток шины (5 В) 110 мА
-
Ток шины (24 В) 85 мА
-
Расположение в корпусе Любой слот, кроме канала 0
-
Тип преобразования Модуляция сигма-дельта
-
Требуемое количество слотов 1
-
Аналоговая фильтрация Встроенный цифровой фильтр низких частот
-
Калибровка Рекомендуется каждые шесть месяцев
-
Подключающее оборудование 1746-RT32
Сценарии применения
-
Контроль температуры бочки при экструзии и литье
-
Промышленные нагревательные системы, требующие точного термопарного входа
-
Интеграция в системы управления SLC 500 для автоматизации процессов
Часто задаваемые вопросы
В: Какие типы термопар поддерживает 1746-BTM? О: Модуль поддерживает термопары типов J и K.
В: Как часто следует проводить калибровку модуля? О: Рекомендуется калибровка каждые шесть месяцев для поддержания точности.
В: Можно ли установить 1746-BTM в любой слот корпуса? О: Да, кроме канала 0, который зарезервирован.
Сравнимые модели
-
1746-BTM: Модуль температуры бочки (данная модель)
-
1746-NT4: Модуль с 4 каналами термопар
-
1746-NT8: Модуль с 8 каналами термопар для большей плотности
Дополнительная информация
- 100% Оригинальные Запчасти: Все продукты являются оригинальными и подлинными, обеспечивая надежную промышленную производительность.
- Гарантия Возврата в Течение 30 Дней: Верните любой товар со склада в течение 30 дней в оригинальной, нераспечатанной упаковке для полного возврата средств (за исключением стоимости доставки и сборов).
- 12-Месячная Гарантия: Покрывает дефекты материалов или изготовления; не распространяется на неправильное использование, нормальный износ или несанкционированные модификации.
- Доставка по Всему Миру: Мы отправляем через USPS, UPS, FedEx и DHL. Сроки доставки зависят от страны и могут подлежать таможенным или импортным сборам.
- Поддержка и Контакты: Техническая и гарантийная помощь доступна в любое время. Свяжитесь с нами здесь: Контакты.
- Руководство по Покупке: Внимательно проверьте характеристики продукта и совместимость перед заказом, чтобы обеспечить правильное применение.
Техническое руководство и руководство по покупке

Почему программируемые логические контроллеры переходят в режим остановки: экспертный анализ
Промышленные системы автоматизации в значительной степени зависят от программируемых логических контроллеров (ПЛК), которые обеспечивают непрерывное производство. Если ПЛК неожиданно переключается из режима Работа в режим Стоп, останавливаются целые производственные линии.
По мере развития систем управления в современной заводской автоматизации понимание коренных причин таких перебоев помогает инженерам сокращать дорогостоящие простои. В этом техническом руководстве разобраны причины перехода ПЛК в режим «Стоп» и предложены практические стратегии по устранению системных неисправностей.

Понимание основных причин незапланированной остановки ПЛК в промышленной автоматизации
Современные программируемые логические контроллеры управляют выполнением программы в нескольких отдельных режимах: «Работа», «Стоп», «Запуск» и «Ожидание». При включении питания контроллер инициализирует регистры памяти в режиме «Стоп», а затем ненадолго переходит в режим «Запуск». На этом этапе встроенная система самодиагностики проверяет целостность оборудования и пользовательских программ. Если контроллер не обнаруживает критических неисправностей, он переходит в режим «Работа» и непрерывно выполняет программу управления. Однако при любой серьёзной системной неисправности ЦП немедленно возвращается в режим «Стоп», чтобы предотвратить сбои в работе оборудования на производстве.

Проектирование человеко-машинного интерфейса: подробное руководство по выбору HMI, визуализации и интеграции с системой управления
Человеко-машинные интерфейсы (HMI) служат основным средством взаимодействия с комплексными системами промышленной автоматизации. Современные HMI преобразуют необработанные данные оборудования в наглядные графические интерфейсы, позволяя операторам в реальном времени контролировать весь производственный процесс. Вместо физических пультов управления, заполненных переключателями с проводным подключением, инженеры программируют интерактивные экраны с интуитивно понятной графикой, динамической цветовой кодировкой и отзывчивым сенсорным управлением. За 15 лет работы в области проектирования систем управления я наблюдал, как HMI превратились из простых экранов отображения в сложные командные центры, повышающие эффективность работы в средах DCS и PLC.