










Детали продукта
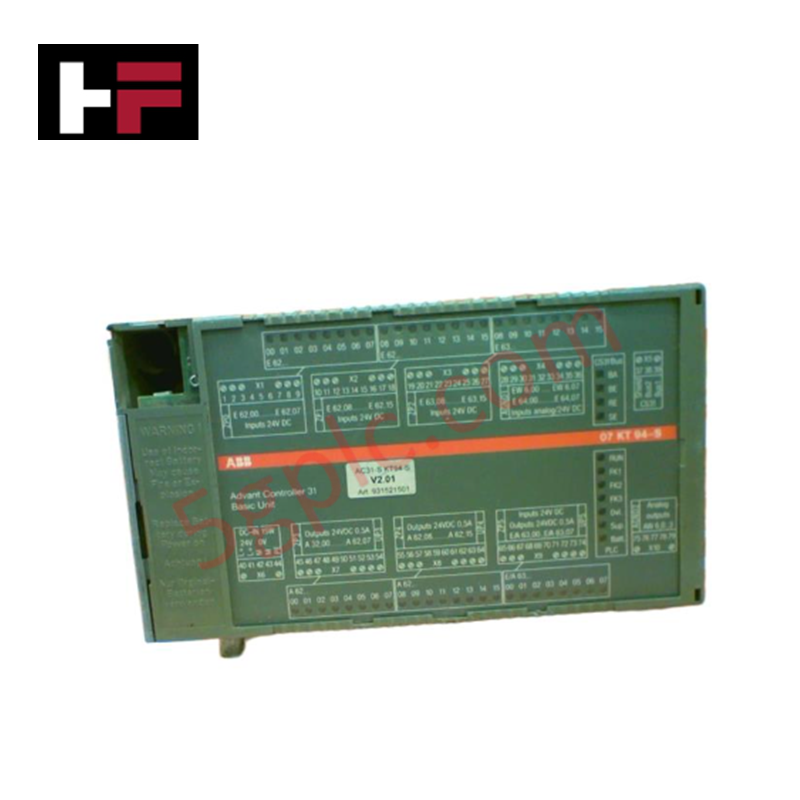
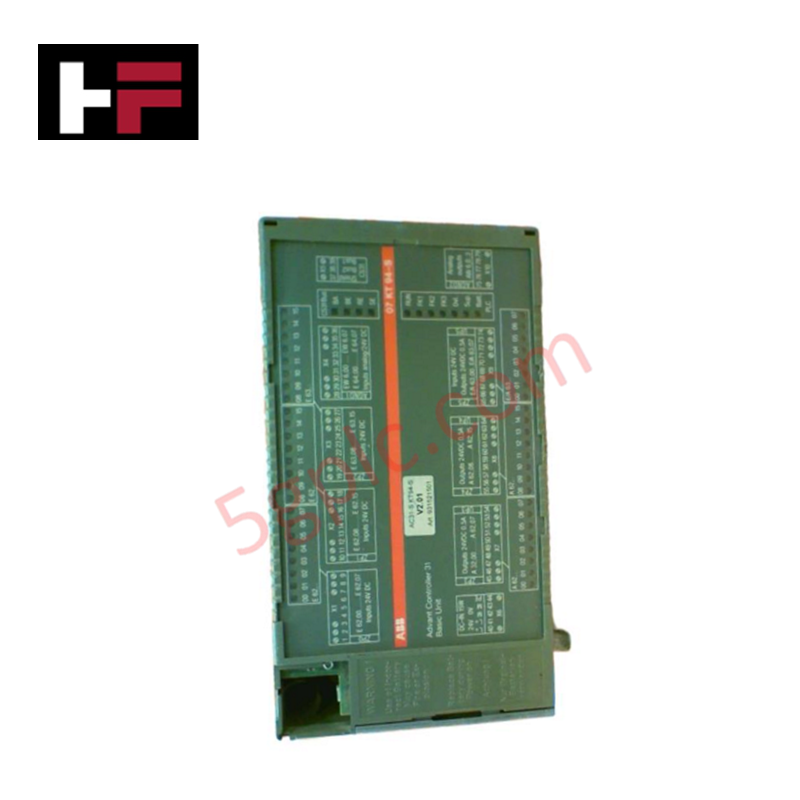
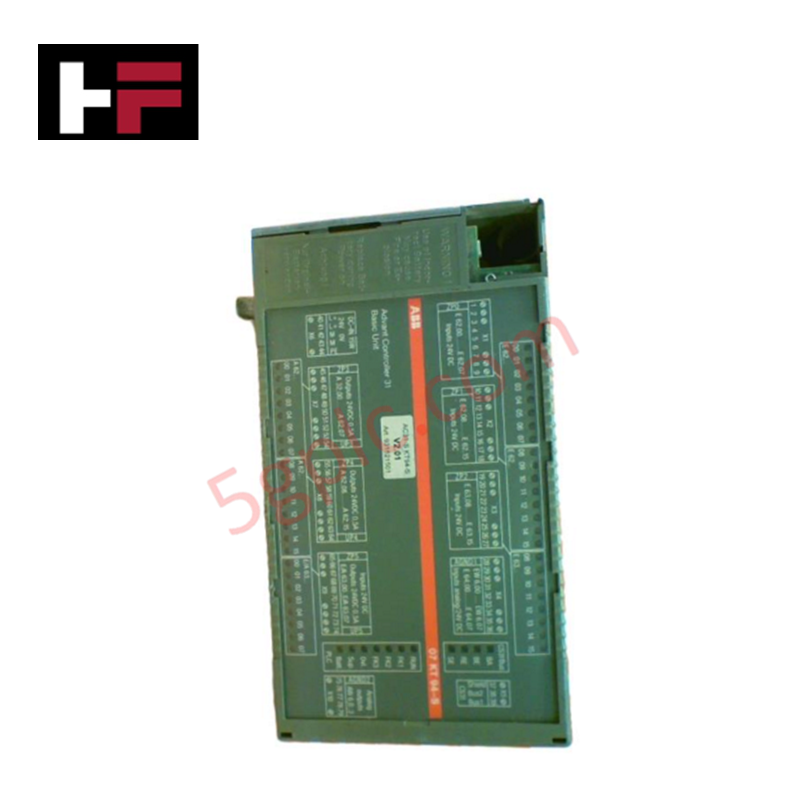
The ABB 07 KT 94-S GJR5252100R2301, также обозначаемый в каталогах как 07KT94-S Безопасный программируемый логический контроллер, работающий как специализированный аппаратный компонент для обработки логики безопасности и распределённого выполнения цифровых и аналоговых сигналов в системных платформах AC31-S. Питается от источника 24 VDC и оснащён пользовательской памятью объёмом 240 КБ; контроллер объединяет 24 цифровых входа, 16 цифровых выходов, 8 настраиваемых каналов цифрового ввода-вывода, 8 аналоговых входов и 4 аналоговых выхода, а также два порта RS232 и интерфейсы связи по шине CS31.
Технические характеристики
| Параметр | Спецификация |
|---|---|
| Модель | 07 KT 94-S (GJR5252100R2301) |
| Бренд | ABB |
| Страна происхождения | Германия |
| Тип продукта | Безопасные программируемые логические контроллеры |
| Пользовательская память | 240 КБ |
| Номинальное напряжение питания | 24 VDC |
| Встроенные цифровые входы/выходы | 24 DI / 16 DO (24 VDC, 0,5 A) / 8 DC (настраиваемые) |
| Встроенные аналоговые входы/выходы | 8 AI / 4 AO |
| Коммуникационные порты | 2x RS232, 1x полевая шина CS31 |
| Масса нетто | 1,3 кг |
| Масса нетто | 230 мм x 140 мм x 85 мм (Ш x В x Г) |
| Рабочая температура | От 0 до +55 °C (стандартная температура окружающей среды в стойке) |
| Потребляемая мощность | Стандартная нагрузка встроенного процессора |
Скорость обмена по объединительной шине и детерминированное выполнение
Контроллер использует внутренние интерфейсы полевой шины CS31 для обеспечения высокой скорости обмена данными по объединительной шине между удалёнными стойками расширения. Интегрированные планировщики задач управляют временем выполнения циклов, обеспечивая детерминированный обмен данными через детерминированные сети Profinet и EtherNet/IP с помощью шлюзовых мостов. Совместимость встроенной флеш-памяти с прошивкой обеспечивает безопасное выполнение пользовательской программы и предотвращает дрожание обновления ввода-вывода при конфигурациях с высокой плотностью каналов.
Часто задаваемые вопросы
Q: Как подключить системную шину CS31 для обеспечения передачи сигналов без помех?
A: Шину CS31 необходимо прокладывать с использованием экранированных витых пар, оконцованных резисторами 120 Ом на обоих физических концах сегмента линии, чтобы предотвратить отражения сигнала.
Q: Какие меры предосторожности применяются при настройке 8 настраиваемых цифровых каналов (DC)?
A: Перед подачей питания на внешние нагрузки 24 VDC каждый настраиваемый канал необходимо явно назначить в программном обеспечении как вход или выход, чтобы избежать неисправностей из-за сверхтока в канале.
Рекомендации по монтажу на объекте
- Подключение питания: подключите стабилизированный источник питания 24 VDC к основным силовым клеммам, соблюдая правильную полярность и обеспечив отдельную защиту предохранителем.
- Заземление: подключите заземляющий провод с низким импедансом от заземляющего зажима модуля непосредственно к главной шине заземления шкафа, чтобы отводить высокочастотные переходные помехи от внутренней логики обработки.
- Разделение сигнальных проводов: прокладывайте цифровые линии 24 VDC, аналоговые линии низкого уровня и линии связи RS232 в отдельных кабель-каналах вдали от высоковольтных линий питания переменного тока и выходных кабелей приводов.
- Установка клемм: убедитесь, что все съёмные винтовые клеммные колодки полностью вставлены в соответствующие разъёмы и зафиксированы для обеспечения надёжного электрического контакта при промышленной вибрации.
Дополнительная информация
- 100% Оригинальные Запчасти: Все продукты являются оригинальными и подлинными, обеспечивая надежную промышленную производительность.
- Гарантия Возврата в Течение 30 Дней: Верните любой товар со склада в течение 30 дней в оригинальной, нераспечатанной упаковке для полного возврата средств (за исключением стоимости доставки и сборов).
- 12-Месячная Гарантия: Покрывает дефекты материалов или изготовления; не распространяется на неправильное использование, нормальный износ или несанкционированные модификации.
- Доставка по Всему Миру: Мы отправляем через USPS, UPS, FedEx и DHL. Сроки доставки зависят от страны и могут подлежать таможенным или импортным сборам.
- Поддержка и Контакты: Техническая и гарантийная помощь доступна в любое время. Свяжитесь с нами здесь: Контакты.
- Руководство по Покупке: Внимательно проверьте характеристики продукта и совместимость перед заказом, чтобы обеспечить правильное применение.




Техническое руководство и руководство по покупке

Почему программируемые логические контроллеры переходят в режим остановки: экспертный анализ
Промышленные системы автоматизации в значительной степени зависят от программируемых логических контроллеров (ПЛК), которые обеспечивают непрерывное производство. Если ПЛК неожиданно переключается из режима Работа в режим Стоп, останавливаются целые производственные линии.
По мере развития систем управления в современной заводской автоматизации понимание коренных причин таких перебоев помогает инженерам сокращать дорогостоящие простои. В этом техническом руководстве разобраны причины перехода ПЛК в режим «Стоп» и предложены практические стратегии по устранению системных неисправностей.

Понимание основных причин незапланированной остановки ПЛК в промышленной автоматизации
Современные программируемые логические контроллеры управляют выполнением программы в нескольких отдельных режимах: «Работа», «Стоп», «Запуск» и «Ожидание». При включении питания контроллер инициализирует регистры памяти в режиме «Стоп», а затем ненадолго переходит в режим «Запуск». На этом этапе встроенная система самодиагностики проверяет целостность оборудования и пользовательских программ. Если контроллер не обнаруживает критических неисправностей, он переходит в режим «Работа» и непрерывно выполняет программу управления. Однако при любой серьёзной системной неисправности ЦП немедленно возвращается в режим «Стоп», чтобы предотвратить сбои в работе оборудования на производстве.

Проектирование человеко-машинного интерфейса: подробное руководство по выбору HMI, визуализации и интеграции с системой управления
Человеко-машинные интерфейсы (HMI) служат основным средством взаимодействия с комплексными системами промышленной автоматизации. Современные HMI преобразуют необработанные данные оборудования в наглядные графические интерфейсы, позволяя операторам в реальном времени контролировать весь производственный процесс. Вместо физических пультов управления, заполненных переключателями с проводным подключением, инженеры программируют интерактивные экраны с интуитивно понятной графикой, динамической цветовой кодировкой и отзывчивым сенсорным управлением. За 15 лет работы в области проектирования систем управления я наблюдал, как HMI превратились из простых экранов отображения в сложные командные центры, повышающие эффективность работы в средах DCS и PLC.