










Детали продукта
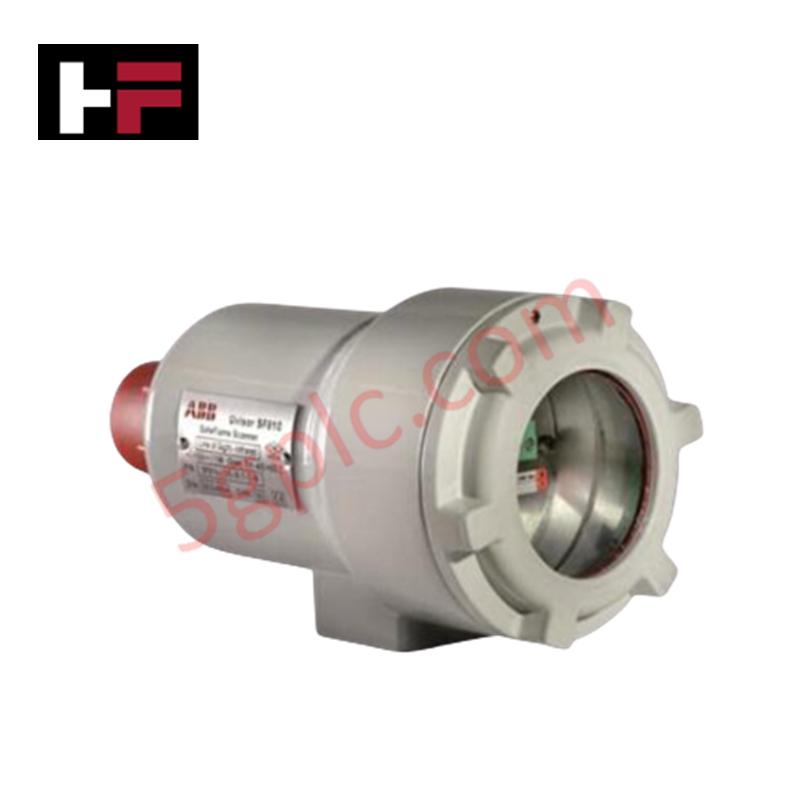
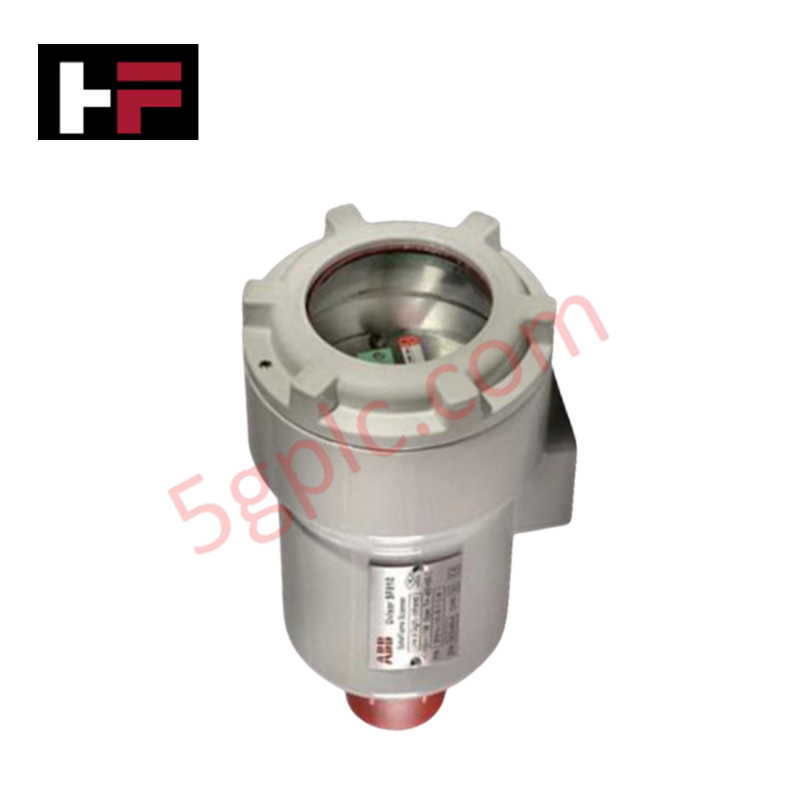
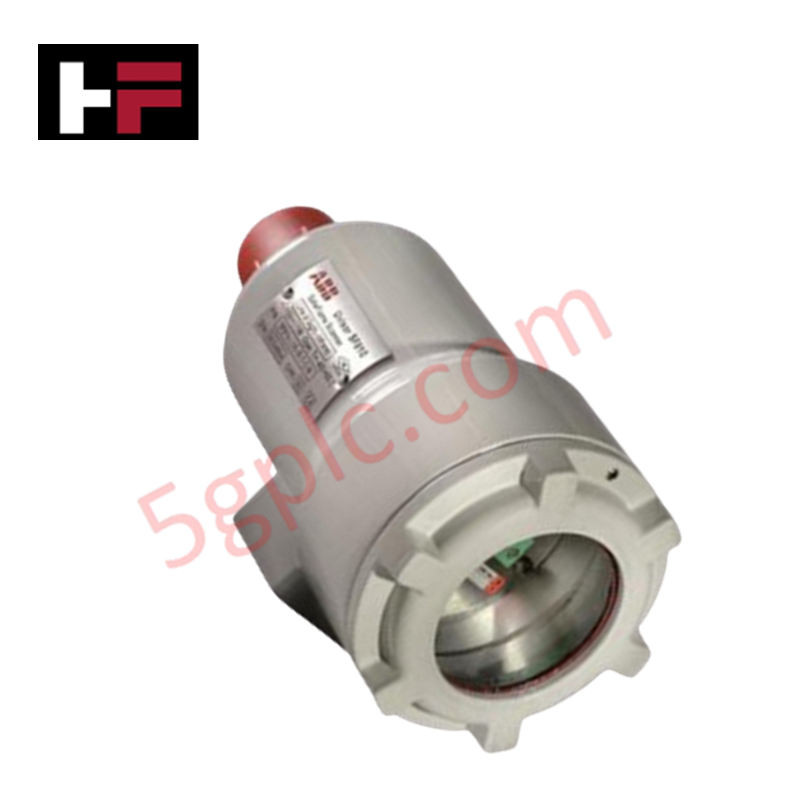
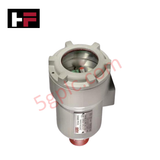
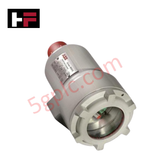
ABB SF810-LOS-IR-TL-CW, также известный как SF810-LOS-IR-CW блок обработки сигналов, представляет собой специализированный аппаратный компонент для инфракрасного сканирования пламени и оптического спектрального мониторинга в системах управления промышленным сгоранием. Физический модуль функционирует как инфракрасная головка сканера с прямой видимостью (L.O.S.), обнаруживая частоты мерцания пламени и преобразуя параметры оптического излучения в электронные пакеты данных. Оснащённый резьбовым креплением 3/4 дюйма, этот сенсорный блок взаимодействует с локальными управляющими цепями, обеспечивая дискретное профилирование сгорания без искажений сигнала.
Технические характеристики
| Параметр | Характеристика |
|---|---|
| Модель | SF810-LOS-IR-TL-CW |
| Бренд | ABB |
| Происхождение | Швеция / Китай |
| Вес | 0,1 кг |
| Размеры | 2 см x 10,5 см x 11 см |
| Рабочая температура | 0 до +60 °C (применяются стандартные промышленные параметры) |
| Потребление энергии | Зависит от цепи |
| Механизм обнаружения | Инфракрасный сенсор с прямой видимостью (L.O.S.) |
| Механический интерфейс | Резьба 3/4 дюйма |
Совместимость с прошивкой
Блок обработки SF810-LOS-IR-TL-CW откалиброван для работы с центральными архитектурами логической обработки через встроенные стандарты совместимости прошивки. Оптические параметры, собранные инфракрасным сенсорным массивом, индексируются относительно внутренних частотных баз, подтверждая наличие пламени в фиксированных миллисекундных окнах сканирования. Такая синхронизация предотвращает дрейф времени в сетях системы, позволяя локальным подпрограммам выполнять блокировки безопасности или регистрацию параметров без повреждения данных при длительной работе горелки.
Часто задаваемые вопросы
В: Как SF810-LOS-IR-TL-CW справляется с горячей заменой или демонтажем в полевых условиях при активной петле управления сгоранием?
О: Отсоединение или извлечение этой головки сканера при активной петле обработки сигнала разрывает линию непрерывного входного импеданса. Это вызывает немедленное срабатывание ложной аварийной остановки пламени в смежных системах управления горелками и рискует индуцировать переходное напряжение на несущем сигнале.
В: Какова механическая функция резьбы 3/4 дюйма, интегрированной в корпус сканера?
О: Резьба 3/4 дюйма служит жёстким герметичным механическим соединением. Она фиксирует инфракрасную трубку сенсора L.O.S. в сборке смотровой трубы горелки, обеспечивая оптическое выравнивание и предотвращая обход высоконапорных дымовых газов.
В: Использует ли устройство внутренние системы охлаждения для предотвращения дрейфа инфракрасного сенсора?
О: Эта модель опирается на пассивное тепловыделение через специализированный корпус. В условиях высокой температуры окружающей среды необходимо подавать непрерывный поток сухого инструментального воздуха через смотровую трубу, чтобы поддерживать линзу в чистоте от загрязнений и сохранять внутренние рабочие температуры в пределах заданных параметров.
Руководство по монтажу на объекте
Головка сканера SF810-LOS-IR-TL-CW должна быть вкручена ровно в соединение смотровой трубы 3/4 дюйма до полного зацепления. Убедитесь, что линия прямой видимости обеспечивает свободный обзор основной зоны горения пламени. Все соединительные кабели должны быть экранированы для предотвращения помех общего режима, при этом оголённый медный дренажный провод должен быть заземлён исключительно на клеммной колодке заземления шкафа управления. Прокладывайте линии сенсора вдали от высоковольтных трансформаторов зажигания или трёхфазных силовых линий, чтобы исключить магнитные помехи.
Дополнительная информация
- 100% Оригинальные Запчасти: Все продукты являются оригинальными и подлинными, обеспечивая надежную промышленную производительность.
- Гарантия Возврата в Течение 30 Дней: Верните любой товар со склада в течение 30 дней в оригинальной, нераспечатанной упаковке для полного возврата средств (за исключением стоимости доставки и сборов).
- 12-Месячная Гарантия: Покрывает дефекты материалов или изготовления; не распространяется на неправильное использование, нормальный износ или несанкционированные модификации.
- Доставка по Всему Миру: Мы отправляем через USPS, UPS, FedEx и DHL. Сроки доставки зависят от страны и могут подлежать таможенным или импортным сборам.
- Поддержка и Контакты: Техническая и гарантийная помощь доступна в любое время. Свяжитесь с нами здесь: Контакты.
- Руководство по Покупке: Внимательно проверьте характеристики продукта и совместимость перед заказом, чтобы обеспечить правильное применение.


Техническое руководство и руководство по покупке

Профилактическое обслуживание шкафа мари́нга: важнейшие проверки исправности систем PLC, DCS и ESD
Кроссовые шкафы служат важнейшим связующим звеном между полевыми приборами и электронным оборудованием операторной в современных технологических установках. Регулярное профилактическое обслуживание этих шкафов обеспечивает целостность сигналов в программируемых логических контроллерах (ПЛК), распределённых системах управления (РСУ) и сетях аварийного отключения (ESD). Системные техники должны выполнять структурированные протоколы проверки, чтобы снизить экологические риски, выявить ослабленные соединения и поддерживать постоянную эксплуатационную готовность.

Пространственные вычисления в промышленной автоматизации: совершенствование работы ПЛК и DCS с помощью AR и VR
Индустрия 4.0 интегрирует цифровой интеллект в производственные операции, преобразуя ландшафт автоматизации предприятий по всему миру. Пространственные технологии — в частности, дополненная реальность (AR) и виртуальная реальность (VR) — переопределяют способы взаимодействия инженеров с промышленными системами управления. Объединяя созданные компьютером CAD-модели с данными операционных технологий (OT) в реальном времени, иммерсивные дисплеи обеспечивают интуитивно понятный мониторинг, быструю диагностику и более безопасное техническое обслуживание на сложных производственных объектах.

Приёмочные испытания: понимание FAT и SAT в промышленных системах управления
Заводские приёмо-сдаточные испытания (FAT) и приёмо-сдаточные испытания на объекте (SAT) являются важными этапами контроля качества в сложных промышленных системах управления. Обе процедуры проверяют, соответствуют ли программируемые логические контроллеры (ПЛК), распределённые системы управления (РСУ) и связанные с ними полевые устройства строгим функциональным спецификациям. Однако эффективное проведение этих испытаний требует чёткого разграничения между автономной подготовкой за пределами объекта и окончательными пусконаладочными работами на площадке.