












Detalhes do Produto
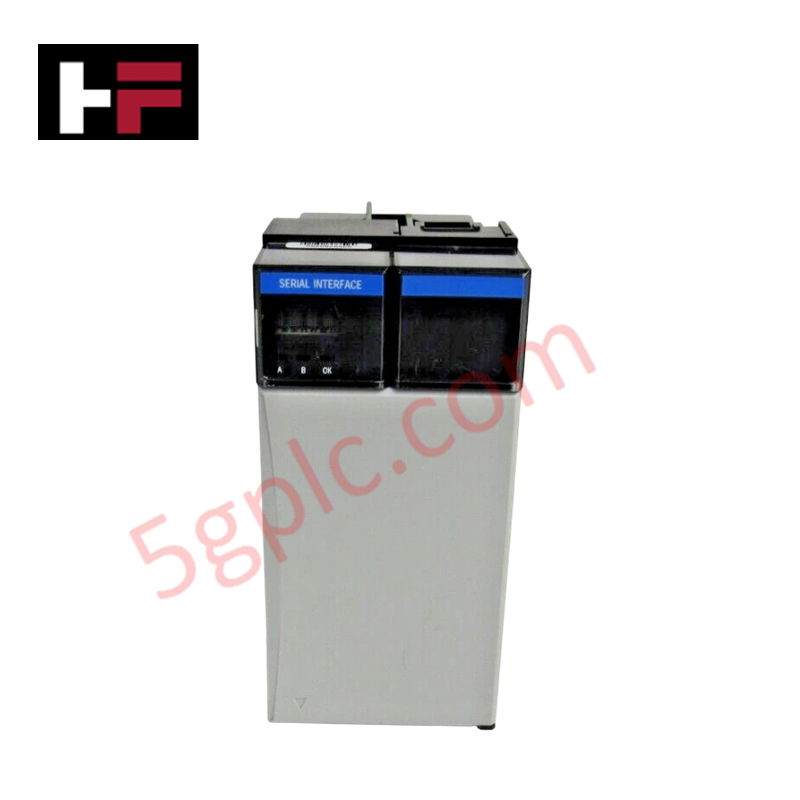
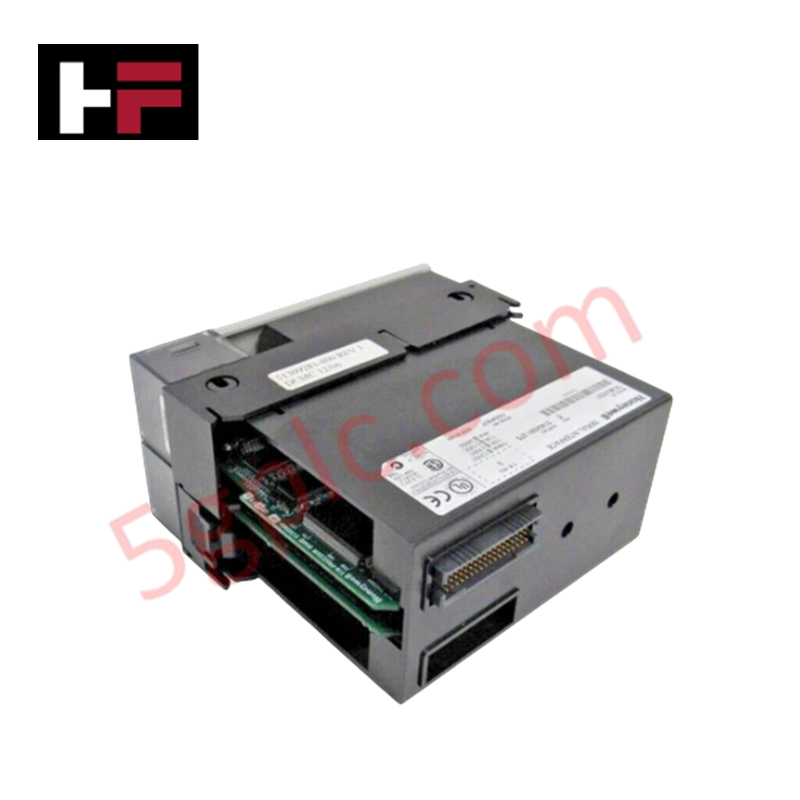
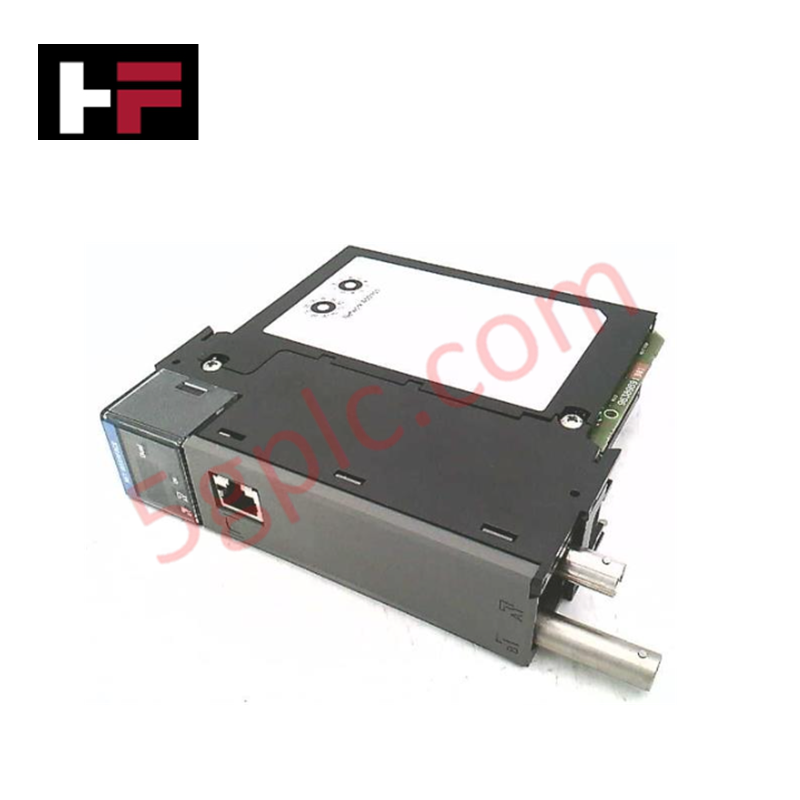
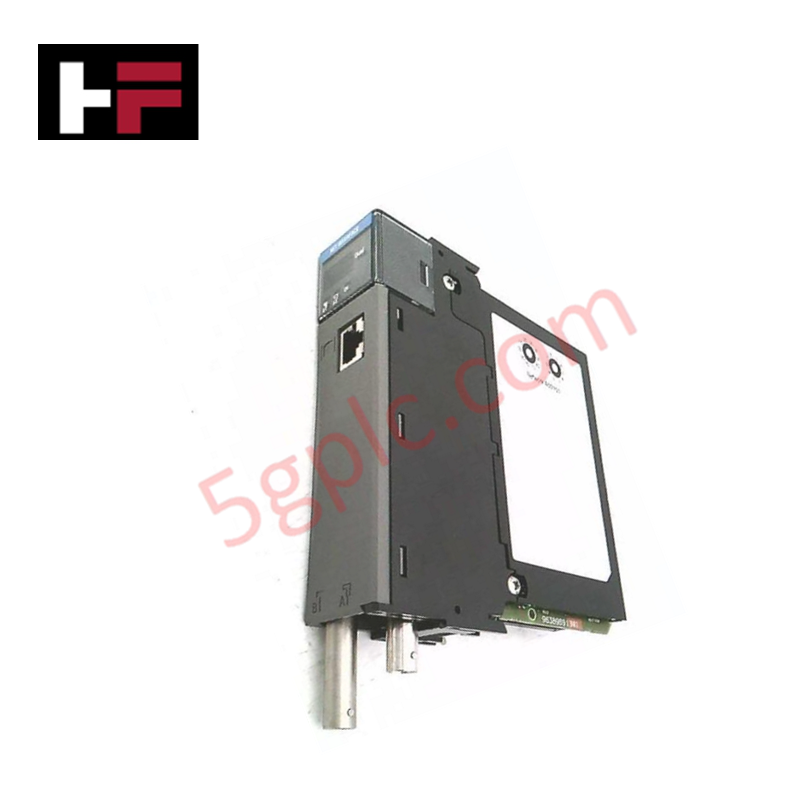
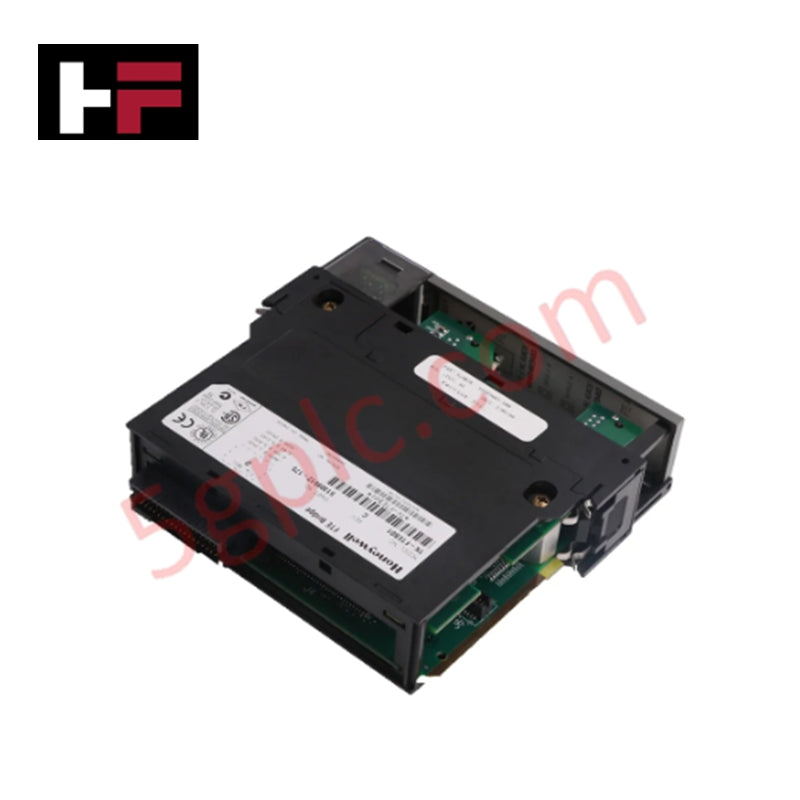
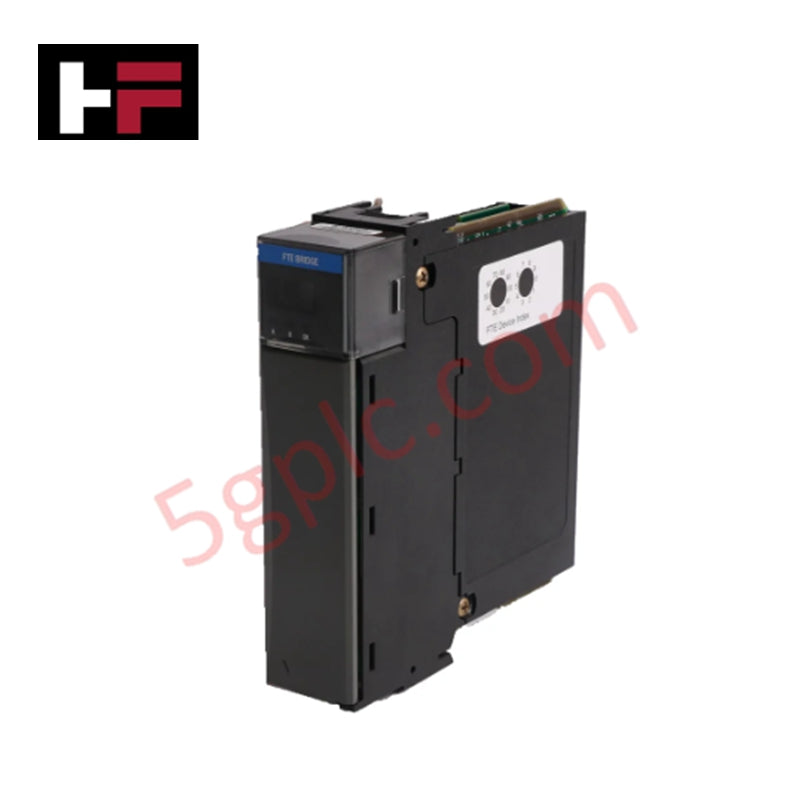
Configurado para hospedar módulos e integrar-se ao barramento do backplane em plataformas do Experion Process Knowledge System, o Honeywell TK-FXX132, também catalogado como o TK-FXX132 Experion Chassis de 13 slots, proporciona execução física/elétrica direta. Ele acomoda módulos de controle, placas de E/S e interfaces de comunicação em 13 slots físicos dedicados, além de distribuir alimentação de 24 VCC e sinais de comunicação do backplane.
Detalhamento do sufixo e matriz de modelos
- TK-FXX132: Designação de catálogo básica para o chassi de 13 slots do sistema Experion PKS.
- Arquitetura de slots: Indica um layout de rack modular compatível com configurações de módulos de largura simples e dupla, acomodando placas compatíveis, como TC-FXX042, TC-FXX072, TC-FXX102, TK-FXX102, TK-TXX132 e TC-FXX172.
Especificações de hardware
| Parâmetro | Especificação |
|---|---|
| Modelo | TK-FXX132 |
| Marca | Honeywell |
| Origem | Fabricação industrial padrão |
| Peso | Formato padrão de chassi |
| Dimensões | Layout de rack com 13 slots |
| Temperatura de operação | -40 graus C a +70 graus C |
| Consumo de energia | Máx. 10 W |
| Tensão de operação | 24 VCC |
| Interface de comunicação | RS-485 |
Isolação entre canais e protocolo de loop
A arquitetura do Honeywell TK-FXX132 incorpora uma robusta isolação entre canais e oferece suporte a vias de integração com o protocolo de loop HART de 4-20 mA por meio dos módulos de E/S individuais instalados nos slots do backplane. Ao manter uma separação elétrica rigorosa entre os trilhos de distribuição de energia do backplane e as linhas de comunicação RS-485, o chassi impede a propagação de ruído de modo comum e a formação de loops de terra. Além disso, as considerações integradas de compensação de junta fria e a blindagem sólida do backplane garantem uma execução estável dos sinais em nós de controle de processo de alta densidade.
Perguntas frequentes
P: Quantos slots de módulos estão disponíveis no chassi Honeywell TK-FXX132?
R: Ele oferece 13 slots físicos capazes de acomodar módulos de controle de largura simples e dupla, placas de E/S e interfaces de comunicação.
P: É possível inserir ou remover módulos do chassi enquanto o sistema está energizado?
R: A troca a quente de módulos em um backplane energizado depende da configuração específica do sistema e das regras de distribuição de energia; os protocolos padrão de isolamento da alimentação devem ser observados para evitar a interrupção do barramento.
P: Qual tensão de alimentação é necessária para operar o backplane do chassi?
R: O chassi opera com uma tensão de entrada de 24 VCC e uma especificação máxima de consumo de energia de 10 W.
Diretrizes para instalação em campo
- Montagem em rack: Monte o chassi firmemente em um rack padrão para equipamentos industriais ou em uma placa traseira, usando ferragens de montagem aprovadas para suportar vibrações operacionais.
- Fiação de alimentação: Conecte as linhas da fonte de 24 VCC aos terminais de entrada de alimentação do chassi, verificando a polaridade correta antes de energizar o sistema.
- Conformidade do aterramento: Fixe uma cinta de aterramento trançada de baixa impedância do terminal de aterramento do chassi à barra de aterramento do gabinete para suprimir interferências eletromagnéticas.
- Inserção de módulos: Alinhe cuidadosamente os módulos com os trilhos-guia do backplane e os pinos do conector antes de pressioná-los firmemente no lugar, para evitar pinos tortos ou falhas no barramento.
Informações Adicionais
- Peças 100% Originais: Todos os produtos são originais e autênticos, garantindo desempenho industrial confiável.
- Garantia de Reembolso de 30 Dias: Devolva qualquer item em estoque dentro de 30 dias na embalagem original e lacrada para reembolso total (excluindo frete e taxas).
- Garantia de 12 Meses: Cobre defeitos de materiais ou fabricação; exclui uso indevido, desgaste normal ou modificações não autorizadas.
- Envio para Todo o Mundo: Enviamos via USPS, UPS, FedEx e DHL. Os prazos de entrega variam conforme o país e podem estar sujeitos a taxas alfandegárias ou de importação.
- Suporte e Contato: Assistência técnica e garantia disponível a qualquer momento. Contate-nos aqui: Contato.
- Orientação para Compra: Verifique cuidadosamente as especificações e compatibilidade do produto antes de fazer o pedido para garantir a aplicação correta.


Guia de Tecnologia e Compras

Por que os controladores lógicos programáveis entram em modo de parada: uma análise especializada
Os sistemas de automação industrial dependem muito de Controladores Lógicos Programáveis (PLCs) para manter a produção ininterrupta. Quando um PLC muda inesperadamente do modo Run para o modo Stop, linhas inteiras de produção param.
À medida que os sistemas de controle evoluem na automação das fábricas modernas, entender as causas raiz dessas interrupções ajuda os engenheiros a minimizar o dispendioso tempo de inatividade. Este guia técnico explica por que os PLCs entram no modo Stop e apresenta estratégias práticas para reduzir falhas no sistema.

Entendendo as causas-raiz da parada não planejada do CLP na automação industrial
Controladores Lógicos Programáveis modernos gerenciam a execução por meio de estados operacionais distintos: Executar, Parar, Inicialização e Suspensão. Durante a energização, o controlador inicializa os registradores de memória no modo Parar antes de passar brevemente para o modo Inicialização. Nessa fase, os autodiagnósticos internos avaliam a integridade do sistema, tanto do hardware quanto dos programas do usuário. Se o controlador não detectar falhas críticas, ele entra no modo Executar para executar continuamente o programa de controle. No entanto, qualquer anomalia grave no sistema faz a CPU voltar imediatamente ao modo Parar, para evitar o comportamento errático das máquinas em toda a fábrica.

Projeto de Interface Homem-Máquina: Guia Essencial para Seleção de IHM, Visualização e Integração de Sistemas de Controle
As interfaces homem-máquina (IHM) são a principal janela operacional para sistemas complexos de automação industrial. As IHMs modernas convertem dados brutos das máquinas em telas gráficas claras, permitindo que os operadores supervisionem processos de fabricação inteiros em tempo real. Em vez de depender de painéis de controle físicos repletos de interruptores com fiação fixa, os engenheiros programam telas interativas usando gráficos intuitivos, codificação dinâmica por cores e interfaces sensíveis ao toque responsivas. Ao longo dos meus 15 anos na engenharia de sistemas de controle, observei as IHMs evoluírem de telas de exibição básicas para sofisticados centros de comando que impulsionam a eficiência operacional em ambientes DCS e PLC.