Detalhes do Produto
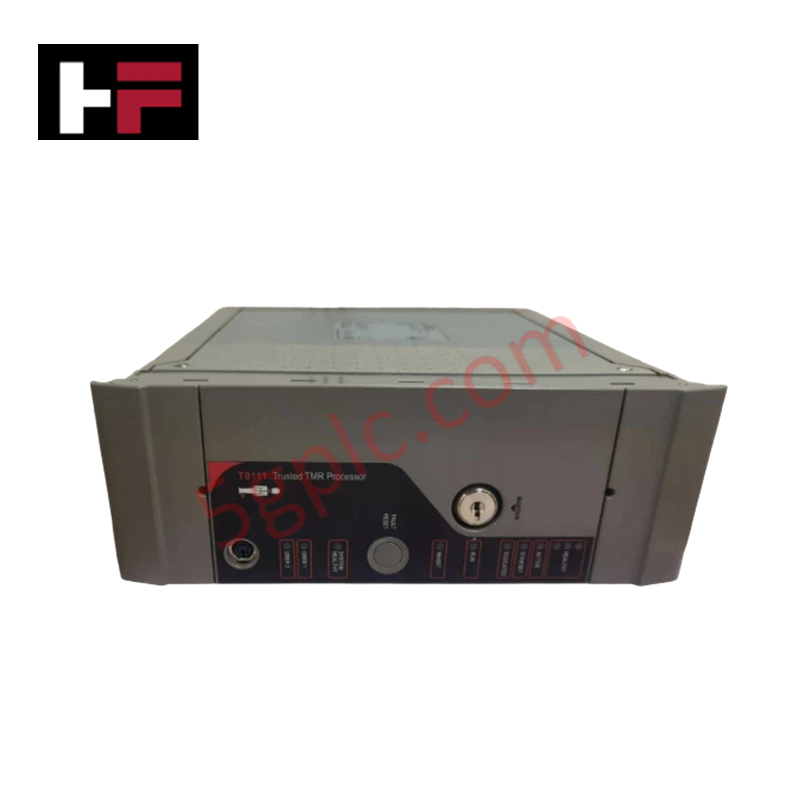
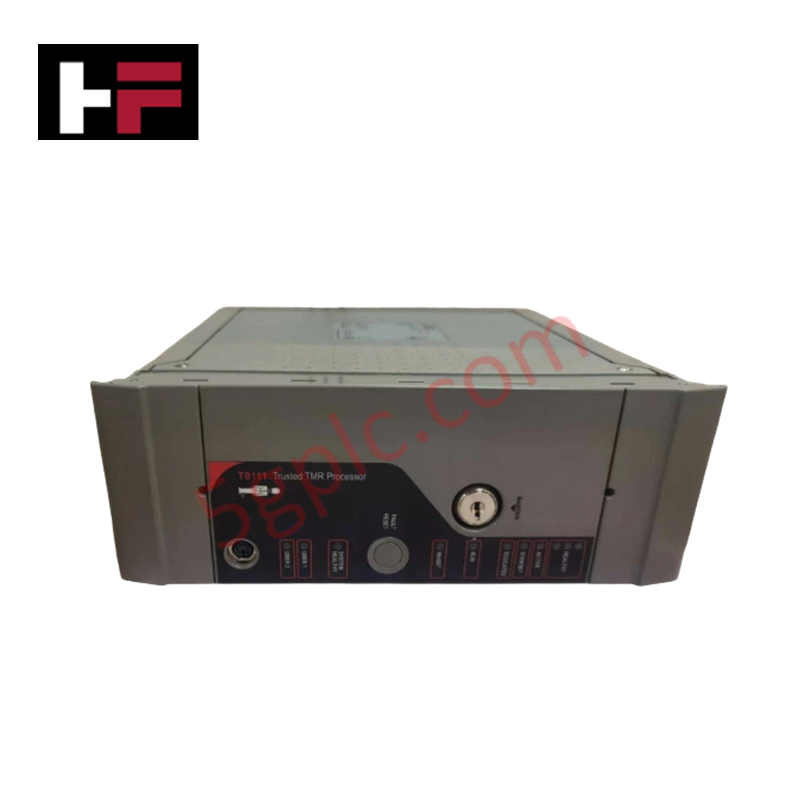
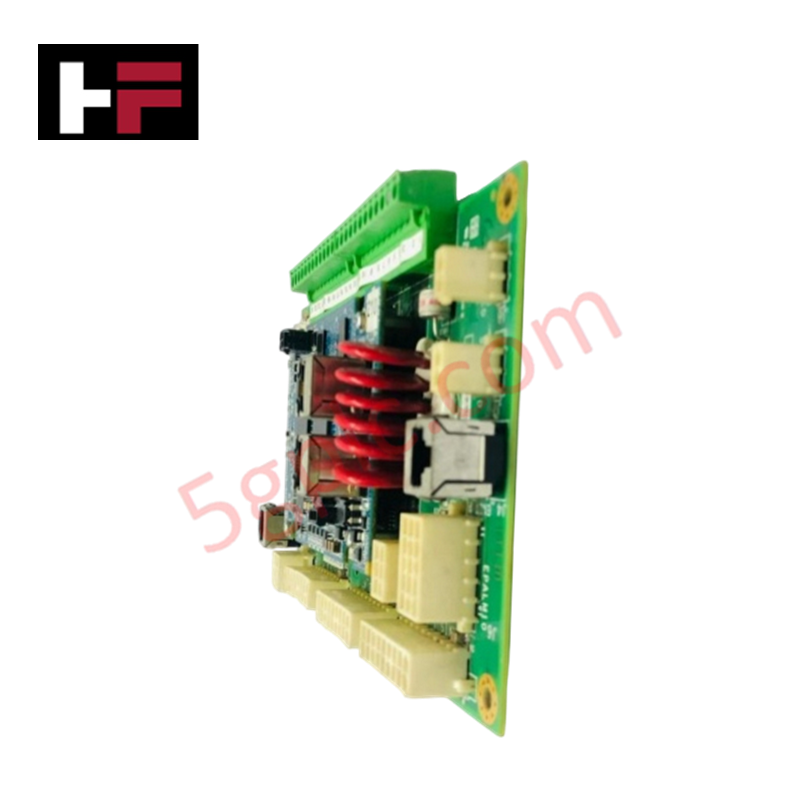
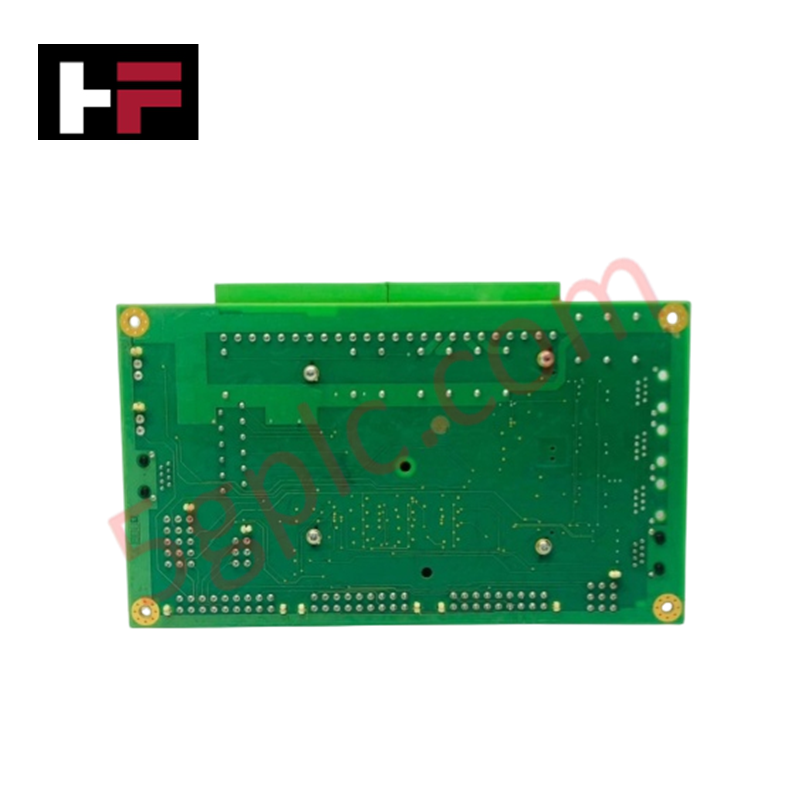
Configurado para regulação do passo das pás em sistemas de controle Mark VIe, o GE IS215AEPCH1B (IS215AEPCH1B Módulo Controlador Central de Passo de Vento) oferece execução física/eletrônica direta. Este módulo gerencia o ângulo das pás da turbina para modular a velocidade do rotor e otimizar a produção de energia, além de fornecer proteção contra condições de sobrevelocidade ou estresse estrutural mecânico durante eventos de alta velocidade do vento.
Especificações de Hardware
| Parâmetro | Especificação |
|---|---|
| Modelo | IS215AEPCH1B |
| Marca | General Electric |
| Origem | EUA |
| Peso | Não especificado |
| Dimensões | Formato padrão de módulo Mark VIe |
| Temperatura de Operação | -30 a 65 °C |
| Consumo de Energia | Não especificado |
| Tipo de Produto | Módulo Controlador Central de Passo de Vento |
Redes Determinísticas Profinet / EtherNet/IP
O IS215AEPCH1B utiliza comunicação em rede determinística para sincronizar os ajustes do passo das pás com o controlador principal da turbina. A operação depende da velocidade estável da comunicação no barramento backplane para garantir resposta em tempo real às variações do vento. A escala de densidade de E/S e o desempenho do loop de controle são gerenciados pelo firmware residente do módulo; os usuários devem verificar a compatibilidade do firmware com o controlador central Mark VIe antes da implantação. O agendamento adequado do barramento é necessário para evitar jitter nos pacotes, garantindo que os atuadores de controle de passo recebam comandos dentro da janela temporal necessária para uma regulação eficaz da carga.
Perguntas Frequentes
P: O IS215AEPCH1B suporta hot-swapping?
R: Não. Devido ao seu papel no controle de atuadores de passo de pás de alto torque, este módulo não deve ser inserido ou removido enquanto o backplane do controlador estiver energizado. A alimentação do sistema deve ser isolada antes da manutenção do módulo.
P: Como o loop de controle do passo das pás é gerenciado durante a perda de comunicação na rede?
R: O módulo é programado para retornar a um ângulo de passo seguro definido em caso de perda de comunicação com o controlador principal. Este estado é configurado na lógica da aplicação Mark VIe para garantir que a turbina entre em uma condição segura de passo fechado ou estacionado.
Diretrizes para Instalação em Campo
- Instalação no Chassi: Deslize o módulo no slot designado dentro do rack de controle Mark VIe. Certifique-se de que o conector do backplane esteja totalmente encaixado e que o mecanismo de travamento do módulo esteja acionado para evitar desconexão causada por vibrações.
- Blindagem e Aterramento: Garanta que o rack de controle esteja conectado a um aterramento de baixa impedância. Cabos de comunicação blindados devem ser usados para todas as conexões de E/S e rede para minimizar o impacto de ruídos induzidos pelos motores dos atuadores de passo.
- Gerenciamento Térmico: O módulo é classificado para -30 a 65 °C. Assegure que o fluxo de ar dentro do gabinete de controle não esteja obstruído e evite montar o módulo próximo a fontes de calor intenso para manter a longevidade dos componentes internos.
- Verificação da Configuração: Após a instalação, realize um diagnóstico via interface de controle Mark VIe para confirmar que o módulo foi reconhecido e que o loop de controle de passo está corretamente configurado no arquivo de sistema.
Informações Adicionais
- Peças 100% Originais: Todos os produtos são originais e autênticos, garantindo desempenho industrial confiável.
- Garantia de Reembolso de 30 Dias: Devolva qualquer item em estoque dentro de 30 dias na embalagem original e lacrada para reembolso total (excluindo frete e taxas).
- Garantia de 12 Meses: Cobre defeitos de materiais ou fabricação; exclui uso indevido, desgaste normal ou modificações não autorizadas.
- Envio para Todo o Mundo: Enviamos via USPS, UPS, FedEx e DHL. Os prazos de entrega variam conforme o país e podem estar sujeitos a taxas alfandegárias ou de importação.
- Suporte e Contato: Assistência técnica e garantia disponível a qualquer momento. Contate-nos aqui: Contato.
- Orientação para Compra: Verifique cuidadosamente as especificações e compatibilidade do produto antes de fazer o pedido para garantir a aplicação correta.



Guia de Tecnologia e Compras

Entendendo as causas-raiz da parada não planejada do CLP na automação industrial
Controladores Lógicos Programáveis modernos gerenciam a execução por meio de estados operacionais distintos: Executar, Parar, Inicialização e Suspensão. Durante a energização, o controlador inicializa os registradores de memória no modo Parar antes de passar brevemente para o modo Inicialização. Nessa fase, os autodiagnósticos internos avaliam a integridade do sistema, tanto do hardware quanto dos programas do usuário. Se o controlador não detectar falhas críticas, ele entra no modo Executar para executar continuamente o programa de controle. No entanto, qualquer anomalia grave no sistema faz a CPU voltar imediatamente ao modo Parar, para evitar o comportamento errático das máquinas em toda a fábrica.

Projeto de Interface Homem-Máquina: Guia Essencial para Seleção de IHM, Visualização e Integração de Sistemas de Controle
As interfaces homem-máquina (IHM) são a principal janela operacional para sistemas complexos de automação industrial. As IHMs modernas convertem dados brutos das máquinas em telas gráficas claras, permitindo que os operadores supervisionem processos de fabricação inteiros em tempo real. Em vez de depender de painéis de controle físicos repletos de interruptores com fiação fixa, os engenheiros programam telas interativas usando gráficos intuitivos, codificação dinâmica por cores e interfaces sensíveis ao toque responsivas. Ao longo dos meus 15 anos na engenharia de sistemas de controle, observei as IHMs evoluírem de telas de exibição básicas para sofisticados centros de comando que impulsionam a eficiência operacional em ambientes DCS e PLC.

Entendendo os relés de segurança na automação industrial: arquitetura, operação e segurança funcional
Relés eletromecânicos padrão oferecem isolamento elétrico básico entre circuitos de controle de baixa tensão e cargas de saída de alta potência. Um relé de comutação tradicional tem uma bobina magnética que aciona contatos mecânicos Comum (COM), Normalmente Aberto (NO) e Normalmente Fechado (NC). No entanto, relés padrão apresentam sérios riscos funcionais quando utilizados em circuitos críticos de intertravamento de segurança. Uma corrente de partida elevada ou o desgaste mecânico podem soldar os contatos permanentemente. Se ocorrer a soldagem dos contatos em um circuito de parada de emergência, pressionar o botão não interromperá os movimentos de máquinas perigosas. Por isso, as normas globais de segurança funcional proíbem o uso de relés padrão em funções críticas de proteção de máquinas.