










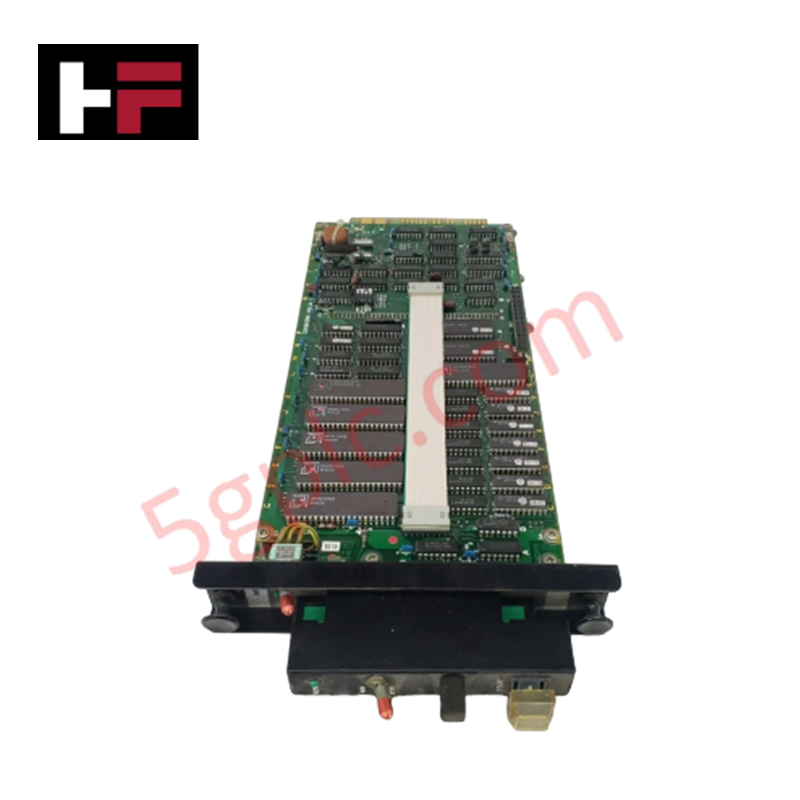
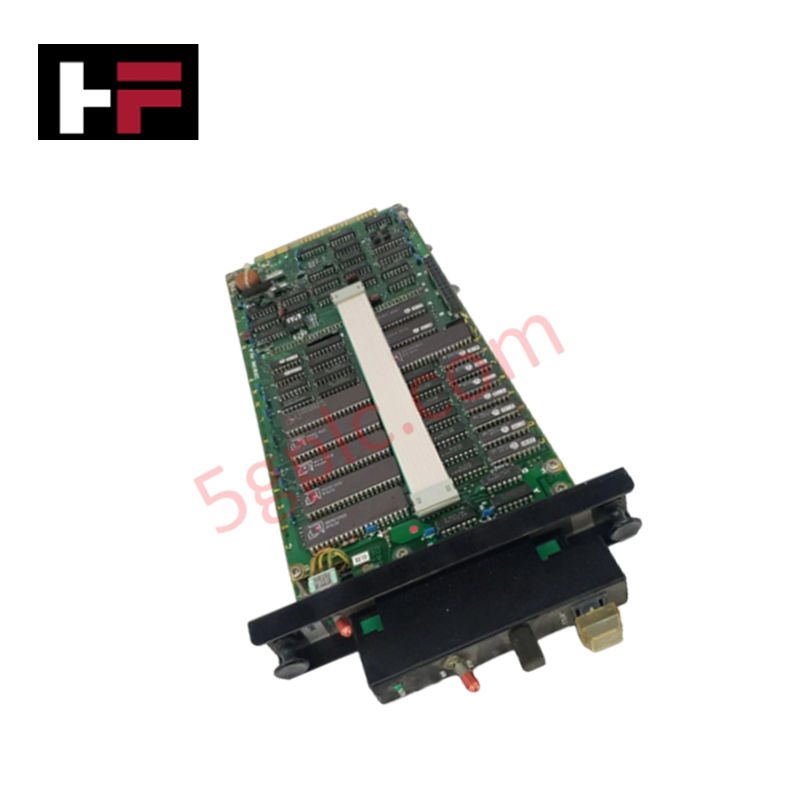
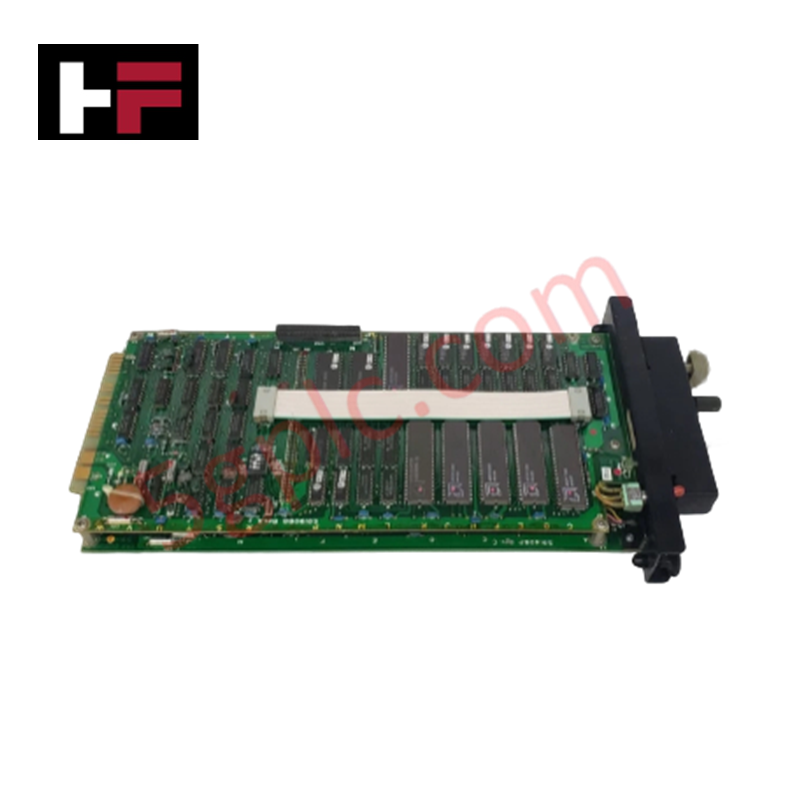
Butiran Produk
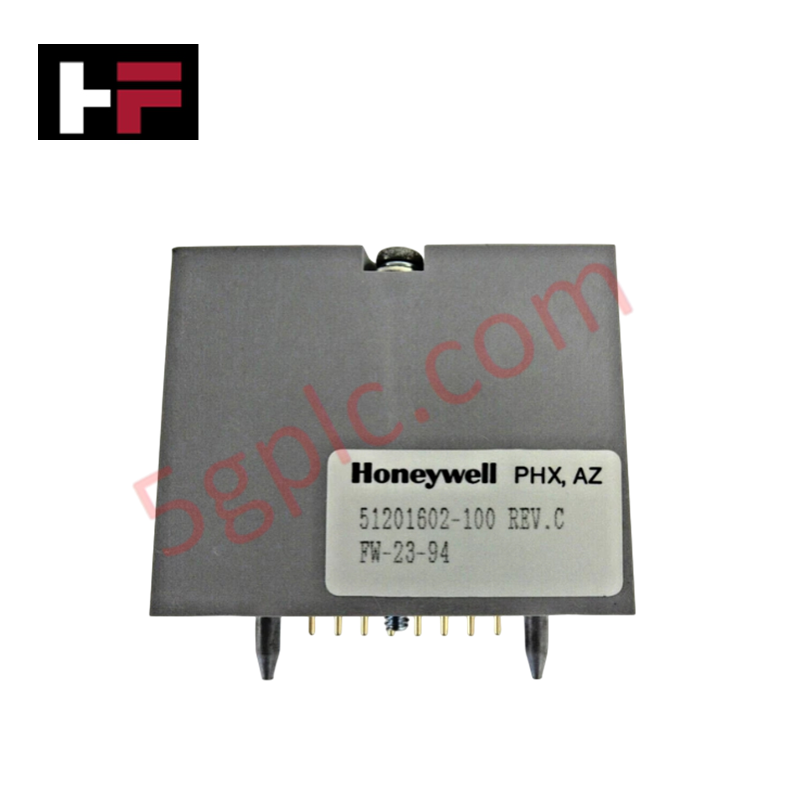
Yokogawa NP1*C, yang turut dikatalogkan sebagai Modul Input/Output NP1, berfungsi sebagai komponen perkakasan khusus untuk pemprosesan isyarat medan dan pelaksanaan antara muka sistem dalam platform PLC Yokogawa. Modul ini menghubungkan isyarat medan analog dan digital dengan memori pengawal melalui sambungan satah belakang sistem, menggunakan RAM 512 KB hingga 4 MB dan Flash ROM 256 KB hingga 2 MB untuk penimbalan data serta penyimpanan program pada papan. Talian komunikasi menyokong lapisan fizikal RS-232, RS-485 dan Ethernet untuk melaksanakan logik kawalan program yang ditulis dalam logik tangga, blok fungsi atau teks berstruktur.
Pecahan Sufiks & Matriks Model
| Elemen Kod | Spesifikasi / Penerangan |
|---|---|
| NP1 | Penetapan model asas untuk siri pemproses modular dan I/O PLC |
| *C | Kod gaya Revisi C yang menunjukkan semakan perkakasan dan reka bentuk litar dalaman |
Spesifikasi Perkakasan
| Parameter | Spesifikasi |
|---|---|
| Model | NP1*C |
| Jenama | Yokogawa |
| Asal | Jepun |
| Berat | 0.2 kg |
| Dimensi | 100 mm x 100 mm x 50 mm |
| Suhu Operasi | -25 darjah C hingga 70 darjah C |
| Penggunaan Kuasa | 24 VDC / dikuasakan melalui bas satah belakang |
| Kapasiti Memori | RAM 512 KB hingga 4 MB, Flash ROM 256 KB hingga 2 MB |
| Antara Muka Komunikasi | RS-232, RS-485, Ethernet |
| Bahasa yang Disokong | Logik tangga, blok fungsi, teks berstruktur |
| Konfigurasi I/O | Modular (pilihan analog dan digital) |
Pengasingan Saluran dan Integrasi Proses DCS
Modul NP1*C memproses parameter protokol gelung HART 4-20 mA bersama input medan digital diskret. Untuk mengekalkan ketepatan isyarat merentasi gelung instrumen campuran, litar pengasingan antara saluran menyekat cakap silang elektrik dan arus gelung bumi antara pendawaian medan dengan bas pemprosesan dalaman. Saluran input terma menggabungkan pemprosesan pampasan simpang sejuk (CJC) bagi memastikan penukaran isyarat suhu yang tepat. Data Fieldbus yang diterima melalui rangkaian RS-485 atau Ethernet dipetakan terus ke dalam memori sistem, bagi memastikan pelaksanaan rutin kawalan blok fungsi secara masa nyata tanpa perebutan bas.
Soalan Lazim
S: Bagaimanakah modul mengendalikan pelaksanaan logik pengaturcaraan dan peruntukan memori?
J: Rutin program kawalan yang ditulis dalam logik tangga, blok fungsi atau teks berstruktur disimpan dalam Flash ROM 256 KB hingga 2 MB. Pemboleh ubah proses aktif dan data masa jalan kitaran imbasan disimpan dalam ruang RAM 512 KB hingga 4 MB.
S: Apakah kaedah pembumian dan pelindungan yang melindungi komunikasi bersiri melalui talian RS-485?
J: Kabel rangkaian RS-485 memerlukan konduktor pasangan berpilin berperisai, dengan anyaman perisai disambungkan terus ke bar bas bumi berfungsi kabinet pada satu titik penamatan bagi mencegah gandingan hingar.
S: Adakah pertukaran semasa operasi disokong untuk modul NP1*C pada subrak PLC yang aktif?
J: Pertukaran semasa operasi bergantung pada konfigurasi slot plat asas tertentu; matikan kuasa slot atau subrak setempat sebelum mengeluarkan modul, kecuali kuasa satah belakang berlebihan dan pengasingan bas sedang aktif.
Garis Panduan Pemasangan Medan
- Pemasangan Rak: Sejajarkan modul NP1*C dengan rel panduan dalam slot PLC yang ditetapkan. Tolak dengan kukuh sehingga penyambung satah belakang terkunci pada tempatnya, kemudian ketatkan skru penahan untuk mengukuhkan casis daripada getaran mekanikal.
- Pemisahan Pendawaian: Lalukan kabel komunikasi RS-232, RS-485 dan Ethernet voltan rendah dalam saluran wayar berasingan daripada talian kuasa AC voltan tinggi bagi mengelakkan gangguan elektromagnet.
- Pembumian: Sambungkan pemasangan rak utama kepada satah bumi berimpedans rendah. Perisai kabel untuk sambungan bersiri dan Ethernet mesti ditamatkan pada cuping pembumian yang ditetapkan.
- Pengurusan Terma: Pastikan saluran pengudaraan udara yang jelas di atas dan di bawah perumah modul (100 mm x 100 mm x 50 mm) bagi memastikan perolakan semula jadi mengekalkan suhu ambien operasi antara -25 darjah C hingga 70 darjah C.
Maklumat Tambahan
- 100% Alat Ganti Asli: Semua produk adalah asli dan tulen, memastikan prestasi industri yang boleh dipercayai.
- Jaminan Pulangan Wang 30 Hari: Pulangkan mana-mana item yang ada dalam stok dalam masa 30 hari dalam pembungkusan asal yang belum dibuka untuk bayaran balik penuh (tidak termasuk kos penghantaran dan yuran).
- Jaminan 12 Bulan: Meliputi kecacatan bahan atau kerja; tidak termasuk penyalahgunaan, kehausan biasa, atau pengubahsuaian tanpa kebenaran.
- Penghantaran Seluruh Dunia: Kami menghantar melalui USPS, UPS, FedEx, dan DHL. Masa penghantaran berbeza mengikut negara dan mungkin tertakluk kepada cukai kastam atau yuran import.
- Sokongan & Hubungi: Bantuan teknikal dan jaminan tersedia pada bila-bila masa. Hubungi kami di sini: Hubungi.
- Panduan Pembelian: Semak spesifikasi produk dan keserasian dengan teliti sebelum membuat pesanan untuk memastikan aplikasi yang betul.




Teknologi & Panduan Membeli

Memahami Kabinet Marshalling dalam Seni Bina Sistem Kawalan Industri
Pemasangan sistem kawalan industri bergantung pada pengagihan isyarat berstruktur untuk menghubungkan instrumentasi lapangan dengan perkakasan pemprosesan pusat. Kabinet marshalling berfungsi sebagai titik sambungan perantaraan yang penting antara kabel berbilang pasangan home-run lapangan yang besar dan modul input/output (I/O) yang sensitif, yang ditempatkan di dalam kepungan Pengawal Logik Boleh Atur Cara (PLC) atau Sistem Kawalan Teragih (DCS). Dengan mengasingkan penamatan kabel lapangan daripada perkakasan kawalan, jurutera dapat mengekalkan fleksibiliti sistem, melindungi komponen pengawal dan melancarkan aliran kerja pentauliahan.

FAT vs SAT dalam Sistem Kawalan Industri: Perbezaan Utama dan Panduan Pelaksanaan
Pelaksanaan sistem kawalan industri bergantung pada protokol pengesahan yang ketat untuk menjamin keselamatan operasi, kestabilan sistem dan pematuhan peraturan. Pentauliahan rak Pengawal Logik Boleh Atur Cara (PLC), Sistem Kawalan Teragih (DCS) dan Sistem Berperalatan Keselamatan (SIS) yang kompleks memerlukan dua peringkat penting: Ujian Penerimaan Kilang (FAT) dan Ujian Penerimaan Tapak (SAT). Kedua-dua prosedur ini mengesahkan bahawa automasi sistem memenuhi spesifikasi reka bentuk, tetapi dijalankan pada peringkat pelaksanaan projek yang berbeza dan menyasarkan risiko operasi yang berlainan.

Hab lwn Suis lwn Penghala dalam Seni Bina Automasi Industri
Automasi kilang moden bergantung pada infrastruktur rangkaian industri yang boleh dipercayai untuk bertukar data medan masa nyata merentas sistem teknologi operasi. Jurutera sering menemui perkakasan rangkaian seperti hab, suis dan penghala apabila mengintegrasikan Pengawal Logik Boleh Atur Cara, Sistem Kawalan Teragih dan nod pemantauan SCADA. Walaupun peranti ini berkongsi port fizikal, peranti tersebut beroperasi pada lapisan berbeza dalam model rujukan Saling Sambungan Sistem Terbuka serta menawarkan keupayaan pengurusan trafik yang berbeza.