Menguasai Ujian Penerimaan Kilang (FAT) untuk Panel Kawalan PLC: Panduan Pakar
- 〡
- 〡 oleh WUPAMBO
Ujian Penerimaan Kilang (FAT) merupakan pencapaian penting dalam projek automasi industri. Ia memastikan perkakasan kawalan khusus memenuhi spesifikasi reka bentuk sebelum dihantar ke tapak. Melangkau atau mempercepatkan proses pengesahan ini sering menyebabkan kelewatan tapak yang mahal dan kerja semula.
Dalam panduan komprehensif ini, kami akan mengkaji prosedur langkah demi langkah untuk melaksanakan FAT panel PLC yang sempurna. Kami juga akan meneroka amalan terbaik industri yang memastikan kejayaan operasi jangka panjang untuk sistem kawalan industri.
Dokumentasi Teknikal dan Persiapan Pelanggan
Sebelum menjemput pelanggan ke fasiliti ujian anda, persiapan visual dan dokumentasi yang teliti adalah wajib. Anda mesti menyediakan dua set fizikal lengkap lukisan kejuruteraan yang disahkan dan hasil projek. Dokumen penting ini termasuk:
- Bil Bahan (BOM): Menyenaraikan semua komponen fizikal, nombor katalog, dan kuantiti.
- Senarai Penugasan Input/Output (I/O): Memetakan setiap terminal fizikal ke alamat saluran pengawal masing-masing.
- Lukisan Susun Atur Umum (GA): Menentukan susun atur panel fizikal, dimensi luaran, dan reka bentuk kemasukan kabel.
- Skematik Elektrik: Menggariskan pengagihan kuasa, topologi pembumian, dan laluan pendawaian dalaman.
Pasukan kejuruteraan anda mesti menyemak dokumen ini secara dalaman sebelum pelanggan tiba. Menyediakan dokumentasi yang jelas dan terkini membina kepercayaan profesional dan mempercepatkan fasa semakan awal.
Melaksanakan Pemeriksaan Visual Fizikal
Proses ujian bermula dengan pemeriksaan visual yang ketat pada kabinet kawalan yang tidak berkuasa. Pelanggan akan menyemak setiap komponen yang dipasang dengan BOM dan lukisan GA yang diluluskan.
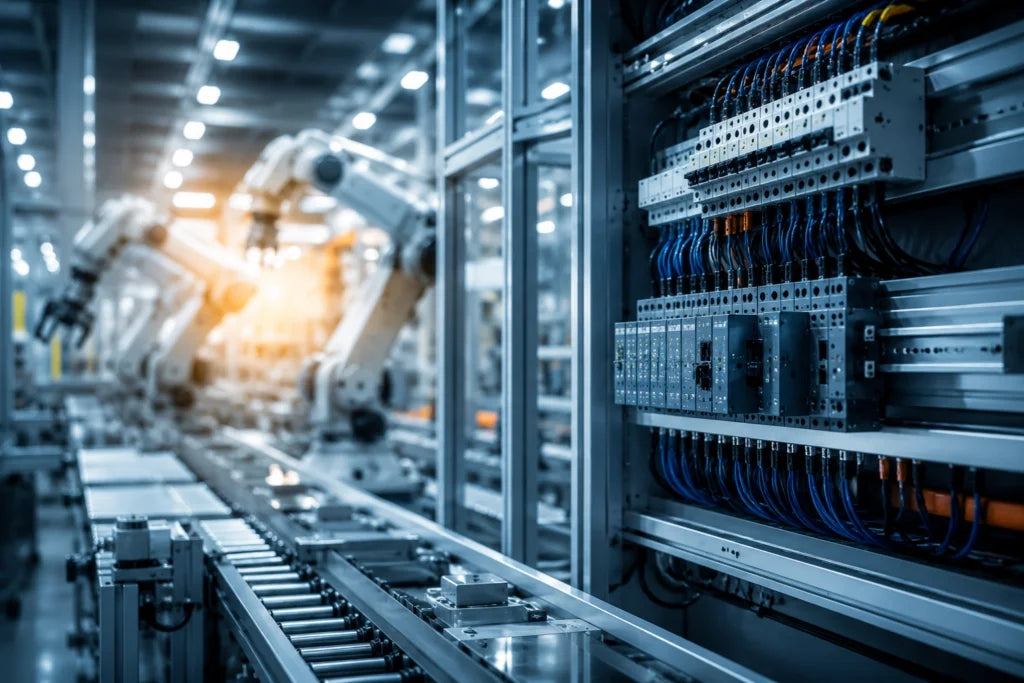
Periksa penutup kabinet untuk kualiti fabrikasi, integriti struktur, kemasan cat, dan penarafan perlindungan kemasukan yang betul. Sahkan bahawa semua pemutus litar, relay, kontaktor, dan blok terminal memenuhi spesifikasi tepat. Selain itu, pastikan reka bentuk plat gland kabel memenuhi keperluan pemasangan tapak.
Pemeriksaan Pengagihan Kuasa dan Integriti Pembumian
Setelah pemeriksaan visual selesai, bersedia untuk mengawal kuasa dengan selamat. Sambungkan bekalan kuasa utama masuk ke suis pengasing utama atau pemutus litar.
Sebelum menutup suis utama, ukur voltan masuk menggunakan multimeter digital yang dikalibrasi. Sentiasa periksa potensi voltan antara terminal bumi dan neutral. Sistem kawalan yang sihat mesti menunjukkan bacaan di bawah 0.5 Volt AC antara neutral dan bumi. Nilai yang lebih tinggi menunjukkan masalah gelung bumi atau pendawaian longgar, yang boleh menyebabkan tingkah laku pemproses PLC yang tidak stabil.
Untuk mengesan ini dengan betul, lalukan talian kuasa masuk melalui pengasing utama, lengkapkan pemeriksaan multimeter untuk mengesahkan voltan di bawah 0.5V, dan kemudian secara sistematik hidupkan pemutus litar cabang miniatur satu persatu.
Muat Turun Firmware dan Program Pengawal
Dengan panel berkuasa sepenuhnya, wujudkan pautan komunikasi antara stesen kerja kejuruteraan anda dan pengawal logik boleh atur (PLC). Muat turun perisian aplikasi PLC yang telah disusun ke dalam memori CPU pengawal.
Alihkan CPU PLC ke mod RUN dan pantau LED status. Sahkan tiada kesalahan sistem, amaran perkakasan, atau ralat komunikasi bas muncul pada muka CPU. Jika sistem anda menggabungkan Antara Muka Manusia-Mesin atau platform SCADA, muat turun projek runtime yang telah disusun dan sahkan komunikasi langsung dengan PLC.
Pengesahan Isyarat Input dan Output Digital
Ujian I/O sistematik membentuk teras Ujian Penerimaan Kilang. Anda mesti menguji input diskret terlebih dahulu untuk mengesahkan laluan isyarat berwayar keras.
Untuk menguji input digital, gunakan isyarat medan fizikal terus pada terminal medan panel menggunakan jumper atau suis ujian. Apabila isyarat medan 24V DC dikenakan pada terminal medan, LED input PLC yang sepadan menyala, dan bit pemantauan perisian bertukar ke keadaan aktif secara serentak.
Seterusnya, sahkan output digital. Paksa setiap bit output PLC aktif melalui persekitaran pengaturcaraan anda. Periksa bahawa saluran output fizikal menghidupkan dan menyalakan LED statusnya. Ukur voltan di papan terminal atau kontak relay perantara untuk mengesahkan suis kuasa yang betul ke peranti hiliran seperti kontaktor motor atau injap solenoid.
Kalibrasi Isyarat Input dan Output Analog
Ujian gelung analog memerlukan ketepatan tinggi untuk memastikan pengukuran pembolehubah proses yang tepat. Gunakan kalibrator gelung yang dikalibrasi atau penjana isyarat untuk prosedur ini.
Untuk input analog, suntik isyarat ujian terus ke terminal sambungan medan pada 0%, 25%, 50%, 75%, dan 100% skala operasi. Perhatikan kiraan mentah tidak diskala dalam daftar memori PLC dan sahkan logik penskalaan mengira unit kejuruteraan yang tepat.
| Tahap Isyarat (%) | Isyarat Suntikan (mA) | Nilai Mentah PLC Dijangka (Standard 16-Bit) |
|---|---|---|
| 0% | 4.0 mA | 0 (atau kiraan asas standard bergantung pada jenama) |
| 50% | 12.0 mA | Nilai Skala 50% |
| 100% | 20.0 mA | Nilai Skala Maksimum |
Untuk output analog, pacu nilai tertentu dari perisian kawalan. Ukur arus atau voltan output di terminal medan luaran menggunakan multimeter yang dikalibrasi untuk mengesahkan ketepatan isyarat.
Laporan Pematuhan Akhir dan Tandatangan
Setelah mengesahkan semua titik I/O berwayar keras, dokumentasikan setiap keputusan dalam matriks protokol FAT rasmi. Rekodkan sebarang kesilapan pendawaian kecil, perubahan komponen, atau pelarasan perisian yang belum selesai dalam bahagian senarai semak.
Kedua-dua pihak mesti menandatangani laporan pematuhan selepas penyelesaian item kritikal berjaya. Tandatangan rasmi pelanggan membenarkan pasukan kilang untuk memutuskan sambungan, membungkus, dan menghantar sistem kawalan ke tapak projek.
Senario Aplikasi Dunia Sebenar: Stesen Pam Petrokimia
Dalam projek petrokimia baru-baru ini, satu pasukan automasi melaksanakan FAT untuk sistem PLC redundan yang mengawal empat pam minyak mentah bertekanan tinggi. Semasa fasa kalibrasi input analog, jurutera menyuntik isyarat 12.0 mA untuk mensimulasikan sensor tekanan saluran paip.
Blok penskalaan PLC menunjukkan offset yang tidak dijangka, membaca tekanan 45% bukannya 50%. Oleh kerana garis panduan FAT memerlukan pemeriksaan isyarat berbilang titik, pasukan dengan cepat mengesan ralat kepada suis dip konfigurasi perkakasan yang salah pada kad analog.
Menyelesaikan isu ini di kilang mengambil masa lima minit. Mengenal pasti dan membetulkan kesalahan yang sama di tapak dalam zon berbahaya akan membazirkan hari-hari masa pentauliahan.
Wawasan Pakar Industri tentang Pelaksanaan FAT
"Ujian Penerimaan Kilang bukan sekadar formaliti; ia adalah peluang terakhir anda yang kos rendah untuk mengesan kecuaian reka bentuk. Dalam 15 tahun pentauliahan sistem kawalan di loji kuasa dan kemudahan kimia, saya telah melihat bahawa setiap jam yang dihabiskan untuk menguji pendawaian panel secara menyeluruh di kilang menjimatkan sepuluh jam penyelesaian masalah di lapangan."
Sistem automasi moden sangat bergantung pada rangkaian Ethernet industri. Selain pemeriksaan I/O fizikal, sentiasa lakukan ujian beban dan redundansi rangkaian semasa FAT. Contohnya, putuskan kabel cincin redundan secara fizikal untuk memastikan suis rangkaian pulih serta-merta tanpa kehilangan komunikasi CPU.
Tentang Penulis
Guo Ming adalah Pakar Automasi Industri Kanan dengan pengalaman lebih 15 tahun dalam kejuruteraan sistem kawalan. Beliau mengkhusus dalam mereka bentuk, mengaturcara, dan mentauliah PLC, DCS, TSI, dan sistem perlindungan kuasa untuk projek industri berat global. Guo Ming kerap menyumbang kertas putih teknikal dan garis panduan lapangan kepada penerbitan automasi industri terkemuka.
- Dihantar dalam:
- control systems
- DCS Commissioning
- factory acceptance test
- Industrial Automation
- PLC panel FAT