Mengenal Pengendali Logika Terprogram: Panduan Lengkap Klasifikasi dan Pemilihan PLC dalam Otomasi Industri
- 〡
- 〡 oleh WUPAMBO
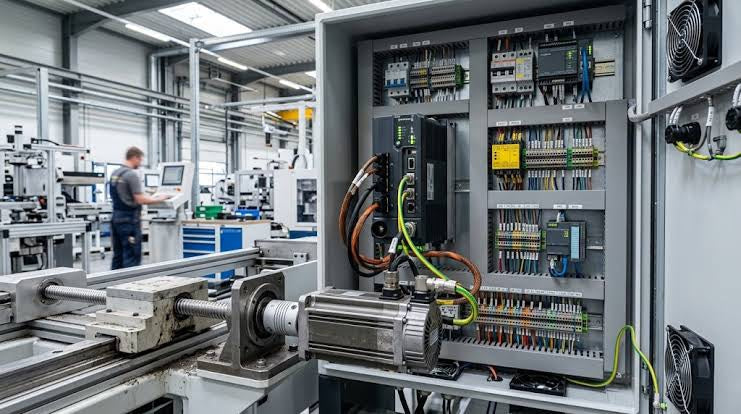
Pengantar Arsitektur dan Klasifikasi PLC dalam Otomasi Pabrik
Otomasi industri modern sangat bergantung pada Programmable Logic Controller (PLC) untuk meningkatkan efisiensi area produksi. Selama 15 tahun berkarier sebagai pakar otomasi industri yang menangani DCS, TSI, dan sistem kontrol, saya telah menyaksikan PLC berkembang menjadi sistem saraf pusat manufaktur modern. Memilih pengontrol yang tepat memerlukan pemahaman mendalam tentang jenis PLC berdasarkan ukuran fisik, arsitektur perangkat keras, dan konfigurasi catu daya.
Klasifikasi PLC Berdasarkan Ukuran Sistem dan Kapasitas I/O
Insinyur sistem kontrol mengevaluasi kebutuhan otomasi pabrik dengan memeriksa jumlah total masukan dan keluaran (I/O). Produsen mengelompokkan PLC ke dalam beberapa tingkatan: nano, mikro, menengah, besar, dan sangat besar. Pengontrol nano dan mikro cocok untuk otomasi mesin kompak, sedangkan arsitektur menengah hingga besar mengendalikan pabrik petrokimia yang luas dan jalur perakitan otomotif. Kapasitas memori meningkat seiring kepadatan I/O, sehingga sistem besar dapat menjalankan loop PID yang kompleks dan algoritma kendali gerak berkecepatan tinggi secara bersamaan.
Konfigurasi Perangkat Keras: Arsitektur PLC Kompak versus Modular
Konfigurasi perangkat keras menentukan skalabilitas sistem dan alur kerja pemeliharaan. PLC kompak mengintegrasikan prosesor dan terminal I/O tetap ke dalam satu wadah. Insinyur kerap menggunakan modul ekspansi untuk meningkatkan kapasitas unit kompak ini saat kebutuhan aplikasi bertambah. Sebaliknya, PLC modular menggunakan kartu terpisah - termasuk modul CPU, I/O analog/digital, dan komunikasi - yang dipasang pada rak atau rangka standar. Tim pemeliharaan menyukai sistem modular karena kartu yang rusak dapat diganti saat sistem beroperasi sehingga waktu henti dapat diminimalkan. Selain itu, aplikasi penting menggunakan kartu CPU dan komunikasi redundan, yang sering dilengkapi sinkronisasi firmware otomatis untuk memastikan tidak ada titik kegagalan tunggal.
Konfigurasi Catu Daya: Integrasi SMPS di Lingkungan Industri
Desain distribusi daya berdampak langsung pada keandalan panel kontrol. PLC umumnya terbagi dalam dua kategori catu daya: unit dengan Switched-Mode Power Supply (SMPS) internal dan unit yang memerlukan konversi daya eksternal. Pengontrol dengan SMPS internal dapat menerima 230 VAC secara langsung dan menurunkan tegangan secara internal ke level logika standar 24 VDC. Sementara itu, pengontrol industri lainnya memerlukan jalur daya eksternal 24 VDC. Berdasarkan pengalaman saya di lapangan, penggunaan catu daya DIN-rail eksternal berkualitas tinggi memberikan isolasi galvanik yang lebih baik dan melindungi papan prosesor yang sensitif dari gangguan listrik di area produksi.
Skenario Penerapan di Dunia Nyata: Peningkatan Jalur Perakitan Otomotif
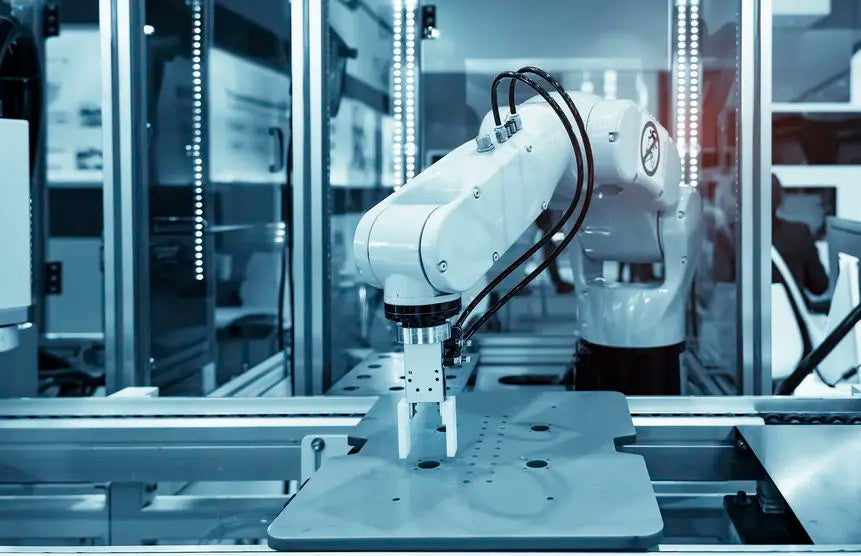
Bayangkan proyek retrofit otomasi pabrik baru-baru ini untuk meningkatkan jalur pengelasan bodi otomotif. Tim rekayasa menerapkan arsitektur PLC modular dengan kartu CPU redundan dan titik I/O terdistribusi berkerapatan tinggi melalui protokol Ethernet industri. Karena jalur perakitan kendaraan harus beroperasi terus-menerus, kemampuan modular plug-and-play memungkinkan teknisi mengganti kartu komunikasi tanpa menghentikan produksi. Integrasi catu daya eksternal 24 VDC yang andal berhasil menghilangkan lonjakan tegangan transien, sehingga memastikan operasi stabil 24/7 di ratusan sel pengelasan robotik.
Tentang Penulis
Chen Weiguo adalah Pakar Teknis Senior Otomasi Industri dengan pengalaman rekayasa global lebih dari 15 tahun, yang berspesialisasi dalam sistem PLC, DCS, TSI, dan proteksi daya. Ia rutin berkontribusi menulis makalah teknis dan panduan arsitektur untuk portal otomasi industri terkemuka, membantu perusahaan manufaktur mengoptimalkan strategi kontrol area produksi mereka.
- Diposting di:
- control systems
- DCS
- factory automation
- PLC types
- programmable logic controller
- SMPS power supply