












उत्पाद विवरण
उत्पाद विवरण
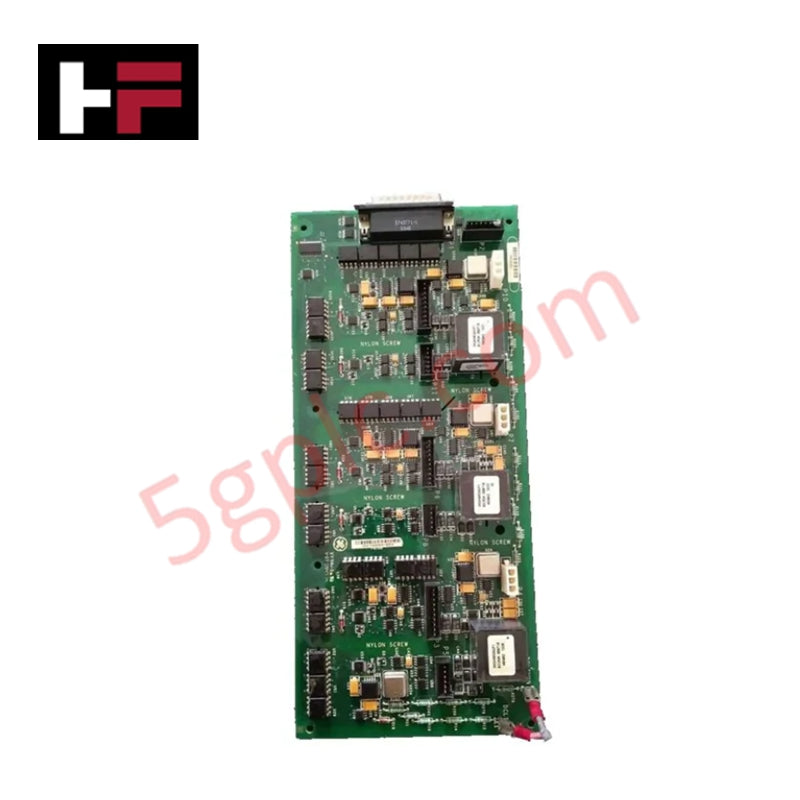
IS210AEDBH3ADC HART संचार मॉड्यूल, जनरल इलेक्ट्रिक से, PLC सिस्टम में एकीकरण के लिए डिज़ाइन किया गया है, जो उन्नत संचार और निगरानी क्षमताएँ प्रदान करता है। कई एनालॉग इनपुट चैनलों, उच्च-रिज़ॉल्यूशन डेटा अधिग्रहण, और मजबूत पृथक्करण के साथ, यह मॉड्यूल औद्योगिक स्वचालन वातावरण में विश्वसनीय प्रदर्शन सुनिश्चित करता है।
तकनीकी विनिर्देश
-
निर्माता: जनरल इलेक्ट्रिक (GE)
-
उत्पाद प्रकार: HART संचार / PLC मॉड्यूल
-
मॉडल नंबर: IS210AEDBH3ADC
-
इनपुट चैनल: 8 एनालॉग इनपुट चैनल
-
संचार प्रोटोकॉल: HART संचार समर्थित
-
रिज़ॉल्यूशन: 16-बिट
-
सटीकता: ±0.196%
-
इनपुट पृथक्करण: 250 Vrms (कुछ दस्तावेज़ों में 150 Vrms भी उल्लेखित)
-
आउटपुट पृथक्करण: 500 Vrms
-
पावर इनपुट: 24 VDC या 120 VAC
-
माउंटिंग विधि: DIN रेल माउंटिंग
प्रयोग के परिदृश्य
यह मॉड्यूल आमतौर पर निम्नलिखित में उपयोग किया जाता है:
-
PLC सिस्टम जिनमें HART संचार एकीकरण आवश्यक हो
-
प्रक्रिया स्वचालन जहाँ कई एनालॉग इनपुट की आवश्यकता हो
-
औद्योगिक निगरानी नेटवर्क जो उच्च-रिज़ॉल्यूशन और पृथक डेटा अधिग्रहण की मांग करते हैं
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: IS210AEDBH3ADC कितने इनपुट चैनल प्रदान करता है? उत्तर: यह 8 एनालॉग इनपुट चैनलों का समर्थन करता है।
प्रश्न: कौन सा संचार प्रोटोकॉल समर्थित है? उत्तर: यह मॉड्यूल स्मार्ट फील्ड डिवाइसों के साथ एकीकरण के लिए HART संचार का समर्थन करता है।
प्रश्न: उपलब्ध पृथक्करण रेटिंग क्या हैं? उत्तर: इनपुट पृथक्करण 250 Vrms (कुछ स्रोतों में 150 Vrms भी सूचीबद्ध), और आउटपुट पृथक्करण 500 Vrms है।
प्रश्न: मॉड्यूल कैसे माउंट किया जाता है? उत्तर: इसे DIN रेल माउंटिंग के लिए डिज़ाइन किया गया है, जो सुरक्षित स्थापना सुनिश्चित करता है।
अतिरिक्त जानकारी
- 100% असली पुर्जे: सभी उत्पाद मूल और प्रामाणिक हैं, जो विश्वसनीय औद्योगिक प्रदर्शन सुनिश्चित करते हैं।
- 30-दिन की रिफंड गारंटी: किसी भी स्टॉक में मौजूद आइटम को 30 दिनों के भीतर मूल, अनखुली पैकेजिंग में पूर्ण रिफंड के लिए वापस करें (शिपिंग और शुल्क को छोड़कर)।
- 12-महीने की वारंटी: सामग्री या कारीगरी में दोषों को कवर करती है; दुरुपयोग, सामान्य पहनावा, या अनधिकृत संशोधनों को शामिल नहीं करती।
- विश्वव्यापी शिपिंग: हम USPS, UPS, FedEx, और DHL के माध्यम से शिप करते हैं। डिलीवरी समय देश के अनुसार भिन्न हो सकता है और कस्टम्स या आयात शुल्क के अधीन हो सकता है।
- सहायता और संपर्क: तकनीकी और वारंटी सहायता कभी भी उपलब्ध है। हमसे यहाँ संपर्क करें: संपर्क करें.
- खरीदारी मार्गदर्शन: उचित उपयोग सुनिश्चित करने के लिए ऑर्डर करने से पहले उत्पाद विनिर्देशों और संगतता को ध्यान से जांचें।


टेक और खरीदारी गाइड

प्रोग्रामेबल लॉजिक कंट्रोलर स्टॉप मोड में क्यों चले जाते हैं: एक विशेषज्ञ विश्लेषण
उत्पादन को बिना रुके जारी रखने के लिए औद्योगिक स्वचालन प्रणालियाँ प्रोग्रामेबल लॉजिक कंट्रोलर (PLC) पर बहुत अधिक निर्भर करती हैं। जब कोई PLC अप्रत्याशित रूप से रन से स्टॉप मोड में चला जाता है, तो पूरी उत्पादन लाइनें ठप हो जाती हैं।
आधुनिक फ़ैक्टरी स्वचालन में नियंत्रण प्रणालियाँ विकसित होती जा रही हैं। ऐसे में, इन रुकावटों के मूल कारणों को समझने से इंजीनियरों को महँगे डाउनटाइम को कम करने में मदद मिलती है। यह तकनीकी मार्गदर्शिका बताती है कि PLC स्टॉप मोड में क्यों चले जाते हैं और सिस्टम की खराबियों को कम करने के व्यावहारिक तरीके सुझाती है।

औद्योगिक स्वचालन में PLC के अनियोजित स्टॉप मोड के मूल कारणों को समझना
आधुनिक प्रोग्रामेबल लॉजिक कंट्रोलर अलग-अलग संचालन स्थितियों के ज़रिए कामकाज को नियंत्रित करते हैं: रन, स्टॉप, स्टार्ट-अप और होल्ड। बिजली चालू होने पर, कंट्रोलर स्टॉप मोड में मेमोरी रजिस्टरों को इनिशियलाइज़ करता है और फिर कुछ समय के लिए स्टार्ट-अप मोड में जाता है। इस चरण के दौरान, आंतरिक स्व-निदान हार्डवेयर और उपयोगकर्ता प्रोग्रामों की प्रणालीगत अखंडता की जाँच करता है। यदि कंट्रोलर को कोई गंभीर खराबी नहीं मिलती, तो वह नियंत्रण प्रोग्राम को लगातार चलाने के लिए रन मोड में प्रवेश करता है। हालाँकि, प्रणाली में किसी भी गंभीर असामान्यता की स्थिति में CPU को मशीनों के अनियंत्रित व्यवहार से बचाने के लिए तुरंत वापस स्टॉप मोड में भेज दिया जाता है।

मानव-मशीन इंटरफ़ेस डिज़ाइन: एचएमआई चयन, विज़ुअलाइज़ेशन और नियंत्रण प्रणाली एकीकरण की आवश्यक मार्गदर्शिका
मानव-मशीन इंटरफ़ेस (HMI) जटिल औद्योगिक स्वचालन प्रणालियों की निगरानी और संचालन के लिए मुख्य माध्यम होते हैं। आधुनिक HMI मशीनों के कच्चे डेटा को स्पष्ट ग्राफ़िकल डिस्प्ले में बदलते हैं, जिससे ऑपरेटर पूरी विनिर्माण प्रक्रियाओं की वास्तविक समय में निगरानी कर पाते हैं। तारों से जुड़े स्विचों से भरे भौतिक नियंत्रण पैनलों पर निर्भर रहने के बजाय, इंजीनियर सहज ग्राफ़िक्स, गतिशील रंग-संकेतों और तुरंत प्रतिक्रिया देने वाले टच इंटरफ़ेस का उपयोग करके इंटरैक्टिव स्क्रीन प्रोग्राम करते हैं। नियंत्रण प्रणालियों की इंजीनियरिंग में अपने 15 वर्षों के दौरान, मैंने HMI को साधारण डिस्प्ले स्क्रीन से विकसित होकर परिष्कृत कमांड सेंटर बनते देखा है, जो DCS और PLC परिवेशों में परिचालन दक्षता बढ़ाते हैं।