










उत्पाद विवरण
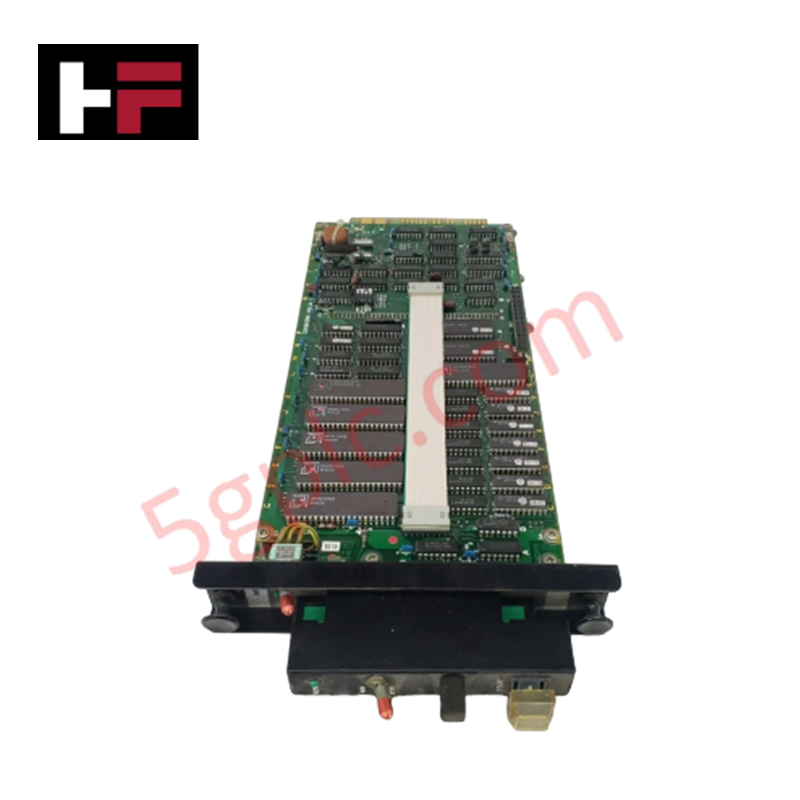
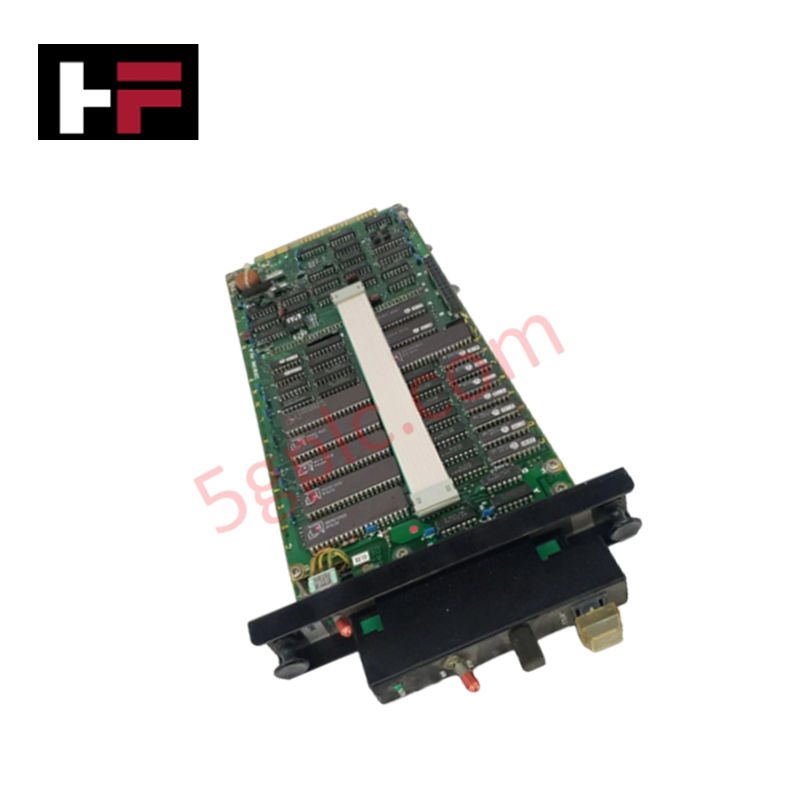
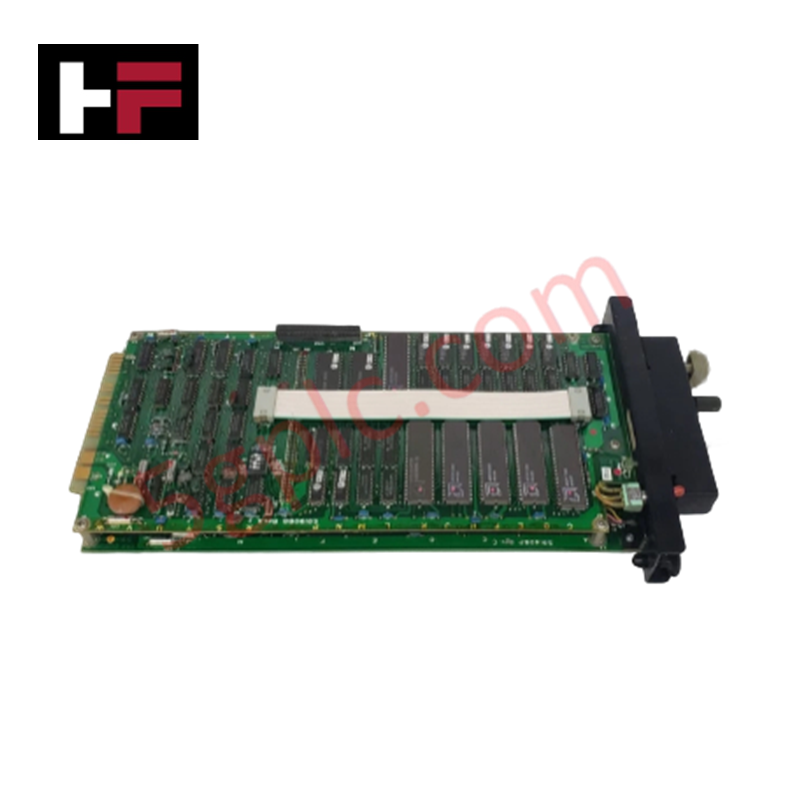
Yokogawa NP1*C, जिसे NP1 इनपुट/आउटपुट मॉड्यूल के नाम से भी सूचीबद्ध किया गया है, Yokogawa PLC प्लेटफ़ॉर्म के भीतर फ़ील्ड सिग्नल प्रोसेसिंग और सिस्टम इंटरफ़ेस निष्पादन के लिए एक समर्पित हार्डवेयर घटक के रूप में कार्य करता है। यह मॉड्यूल सिस्टम बैकप्लेन कनेक्शनों के माध्यम से एनालॉग और डिजिटल फ़ील्ड सिग्नलों को कंट्रोलर मेमोरी से इंटरफ़ेस करता है तथा ऑनबोर्ड डेटा बफ़रिंग और प्रोग्राम स्टोरेज के लिए 512 KB से 4 MB RAM और 256 KB से 2 MB Flash ROM का उपयोग करता है। संचार लाइनें RS-232, RS-485 और Ethernet भौतिक परतों का समर्थन करती हैं, जिससे लैडर लॉजिक, फ़ंक्शन ब्लॉक या स्ट्रक्चर्ड टेक्स्ट में लिखे गए प्रोग्राम नियंत्रण तर्क को निष्पादित किया जा सके।
सफ़िक्स विवरण और मॉडल मैट्रिक्स
| कोड तत्व | विनिर्देश / विवरण |
|---|---|
| NP1 | PLC मॉड्यूलर प्रोसेसर और I/O श्रृंखला के लिए मूल मॉडल नामांकन |
| *C | स्टाइल कोड, संशोधन C, जो हार्डवेयर संशोधन और आंतरिक सर्किट डिज़ाइन को दर्शाता है |
हार्डवेयर विनिर्देश
| पैरामीटर | विनिर्देश |
|---|---|
| मॉडल | NP1*C |
| ब्रांड | Yokogawa |
| उत्पत्ति | जापान |
| वज़न | 0.2 kg |
| आयाम | 100 mm x 100 mm x 50 mm |
| ऑपरेटिंग तापमान | -25 deg C से 70 deg C |
| पावर खपत | 24 VDC / बैकप्लेन बस से संचालित |
| मेमोरी क्षमता | 512 KB से 4 MB RAM, 256 KB से 2 MB Flash ROM |
| संचार इंटरफ़ेस | RS-232, RS-485, Ethernet |
| समर्थित भाषाएँ | लैडर लॉजिक, फ़ंक्शन ब्लॉक, स्ट्रक्चर्ड टेक्स्ट |
| I/O कॉन्फ़िगरेशन | मॉड्यूलर (एनालॉग और डिजिटल विकल्प) |
चैनल आइसोलेशन और DCS प्रक्रिया एकीकरण
NP1*C मॉड्यूल असतत डिजिटल फ़ील्ड इनपुट के साथ 4-20 mA HART लूप प्रोटोकॉल पैरामीटरों को प्रोसेस करता है। मिश्रित इंस्ट्रूमेंट लूपों में सिग्नल की सटीकता बनाए रखने के लिए, चैनल-से-चैनल आइसोलेशन सर्किट फ़ील्ड वायरिंग और आंतरिक प्रोसेसिंग बसों के बीच विद्युत क्रॉस-टॉक तथा ग्राउंड लूप धाराओं को दबाते हैं। थर्मल इनपुट चैनलों में सटीक तापमान सिग्नल रूपांतरण सुनिश्चित करने के लिए कोल्ड जंक्शन कम्पेंसेशन (CJC) प्रोसेसिंग शामिल होती है। RS-485 या Ethernet नेटवर्क पर प्राप्त फ़ील्डबस डेटा को सीधे सिस्टम मेमोरी में मैप किया जाता है, जिससे बस विवाद के बिना फ़ंक्शन ब्लॉक नियंत्रण रूटीन का रीयल-टाइम निष्पादन सुनिश्चित होता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: मॉड्यूल प्रोग्रामिंग लॉजिक के निष्पादन और मेमोरी आवंटन को कैसे संभालता है?
उत्तर: लैडर लॉजिक, फ़ंक्शन ब्लॉक या स्ट्रक्चर्ड टेक्स्ट में लिखे गए नियंत्रण प्रोग्राम रूटीन 256 KB से 2 MB Flash ROM में संग्रहीत रहते हैं। सक्रिय प्रक्रिया चर और स्कैन चक्र का रनटाइम डेटा 512 KB से 4 MB RAM स्थान में संग्रहीत होता है।
प्रश्न: RS-485 लाइनों पर सीरियल संचार की सुरक्षा के लिए कौन-सी ग्राउंडिंग और शील्डिंग विधियाँ उपयोग की जाती हैं?
उत्तर: RS-485 नेटवर्क केबलों में शील्डेड ट्विस्टेड-पेयर कंडक्टर होने चाहिए, जिनकी शील्ड ब्रेड को शोर युग्मन रोकने के लिए एकल टर्मिनेशन बिंदु पर सीधे कैबिनेट के फ़ंक्शनल अर्थ बस बार से जोड़ा जाना चाहिए।
प्रश्न: क्या सक्रिय PLC सबरैक पर NP1*C मॉड्यूल के लिए हॉट-स्वैपिंग समर्थित है?
उत्तर: हॉट-स्वैपिंग विशिष्ट बेसप्लेट स्लॉट कॉन्फ़िगरेशन पर निर्भर करती है; मॉड्यूल निकालने से पहले स्थानीय स्लॉट या सबरैक की पावर बंद कर दें, जब तक कि रिडंडेंट बैकप्लेन पावर और बस आइसोलेशन सक्रिय न हों।
फ़ील्ड इंस्टॉलेशन दिशानिर्देश
- रैक माउंटिंग: NP1*C मॉड्यूल को निर्दिष्ट PLC स्लॉट की गाइड रेलों के साथ संरेखित करें। बैकप्लेन कनेक्टरों के अपनी जगह लॉक होने तक मजबूती से दबाएँ और यांत्रिक कंपन से चेसिस को सुरक्षित करने के लिए रिटेनिंग स्क्रू कसें।
- वायरिंग पृथक्करण: विद्युतचुंबकीय व्यवधान रोकने के लिए लो-वोल्टेज RS-232, RS-485 और Ethernet संचार केबलों को हाई-वोल्टेज AC पावर लाइनों से अलग वायर चैनलों में लगाएँ।
- ग्राउंडिंग: मुख्य रैक असेंबली को लो-इम्पीडेंस अर्थ ग्राउंड प्लेन से जोड़ें। सीरियल और Ethernet कनेक्शनों के केबल शील्ड को निर्दिष्ट ग्राउंडिंग लग्स पर टर्मिनेट करना आवश्यक है।
- थर्मल प्रबंधन: मॉड्यूल हाउसिंग (100 mm x 100 mm x 50 mm) के ऊपर और नीचे हवा के स्पष्ट वेंटिलेशन चैनल बनाए रखें, ताकि प्राकृतिक संवहन ऑपरेटिंग परिवेश का तापमान -25 deg C से 70 deg C के बीच बनाए रखे।
अतिरिक्त जानकारी
- 100% असली पुर्जे: सभी उत्पाद मूल और प्रामाणिक हैं, जो विश्वसनीय औद्योगिक प्रदर्शन सुनिश्चित करते हैं।
- 30-दिन की रिफंड गारंटी: किसी भी स्टॉक में मौजूद आइटम को 30 दिनों के भीतर मूल, अनखुली पैकेजिंग में पूर्ण रिफंड के लिए वापस करें (शिपिंग और शुल्क को छोड़कर)।
- 12-महीने की वारंटी: सामग्री या कारीगरी में दोषों को कवर करती है; दुरुपयोग, सामान्य पहनावा, या अनधिकृत संशोधनों को शामिल नहीं करती।
- विश्वव्यापी शिपिंग: हम USPS, UPS, FedEx, और DHL के माध्यम से शिप करते हैं। डिलीवरी समय देश के अनुसार भिन्न हो सकता है और कस्टम्स या आयात शुल्क के अधीन हो सकता है।
- सहायता और संपर्क: तकनीकी और वारंटी सहायता कभी भी उपलब्ध है। हमसे यहाँ संपर्क करें: संपर्क करें.
- खरीदारी मार्गदर्शन: उचित उपयोग सुनिश्चित करने के लिए ऑर्डर करने से पहले उत्पाद विनिर्देशों और संगतता को ध्यान से जांचें।




टेक और खरीदारी गाइड

औद्योगिक नियंत्रण प्रणाली वास्तुकला में मार्शलिंग कैबिनेट को समझना
औद्योगिक नियंत्रण प्रणाली की तैनाती में फील्ड इंस्ट्रूमेंटेशन को केंद्रीय प्रोसेसिंग हार्डवेयर से जोड़ने के लिए व्यवस्थित सिग्नल वितरण आवश्यक होता है। मार्शलिंग कैबिनेट भारी फील्ड होम-रन मल्टी-पेयर केबलों और प्रोग्रामेबल लॉजिक कंट्रोलर (PLC) या डिस्ट्रिब्यूटेड कंट्रोल सिस्टम (DCS) एनक्लोज़र के भीतर लगे संवेदनशील इनपुट/आउटपुट (I/O) मॉड्यूलों के बीच एक महत्वपूर्ण मध्यवर्ती कनेक्शन बिंदु का कार्य करता है। फील्ड केबल टर्मिनेशन को नियंत्रण हार्डवेयर से अलग करके, इंजीनियर सिस्टम में लचीलापन बनाए रखते हैं, कंट्रोलर घटकों की सुरक्षा करते हैं और कमीशनिंग प्रक्रियाओं को सुव्यवस्थित बनाते हैं।

औद्योगिक नियंत्रण प्रणालियों में FAT बनाम SAT: मुख्य अंतर और कार्यान्वयन मार्गदर्शिका
औद्योगिक नियंत्रण प्रणाली की तैनाती परिचालन सुरक्षा, प्रणाली की स्थिरता और नियामक अनुपालन सुनिश्चित करने के लिए कठोर सत्यापन प्रोटोकॉल पर निर्भर करती है। जटिल प्रोग्रामेबल लॉजिक कंट्रोलर (PLC) रैक, वितरित नियंत्रण प्रणालियों (DCS) और सुरक्षा इंस्ट्रूमेंटेड प्रणालियों (SIS) को चालू करने के लिए दो महत्वपूर्ण चरण आवश्यक हैं: फैक्टरी स्वीकृति परीक्षण (FAT) और साइट स्वीकृति परीक्षण (SAT)। दोनों प्रक्रियाएँ यह सत्यापित करती हैं कि प्रणाली का स्वचालन डिज़ाइन विनिर्देशों को पूरा करता है, लेकिन वे परियोजना निष्पादन के अलग-अलग चरणों में होती हैं और अलग-अलग परिचालन जोखिमों को लक्षित करती हैं।

औद्योगिक स्वचालन आर्किटेक्चर में हब बनाम स्विच बनाम राउटर
आधुनिक फैक्टरी ऑटोमेशन, ऑपरेशनल टेक्नोलॉजी प्रणालियों के बीच रीयल-टाइम फील्ड डेटा के आदान-प्रदान के लिए विश्वसनीय औद्योगिक नेटवर्किंग अवसंरचना पर निर्भर करता है। प्रोग्रामेबल लॉजिक कंट्रोलर, डिस्ट्रीब्यूटेड कंट्रोल सिस्टम और SCADA मॉनिटरिंग नोड्स को एकीकृत करते समय इंजीनियरों का सामना अक्सर हब, स्विच और राउटर जैसे नेटवर्किंग हार्डवेयर से होता है। हालांकि इन उपकरणों में भौतिक पोर्ट समान होते हैं, वे ओपन सिस्टम्स इंटरकनेक्शन संदर्भ मॉडल की अलग-अलग परतों पर काम करते हैं और ट्रैफिक प्रबंधन की अलग-अलग क्षमताएँ प्रदान करते हैं।