










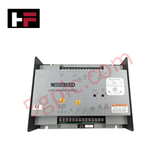
उत्पाद विवरण
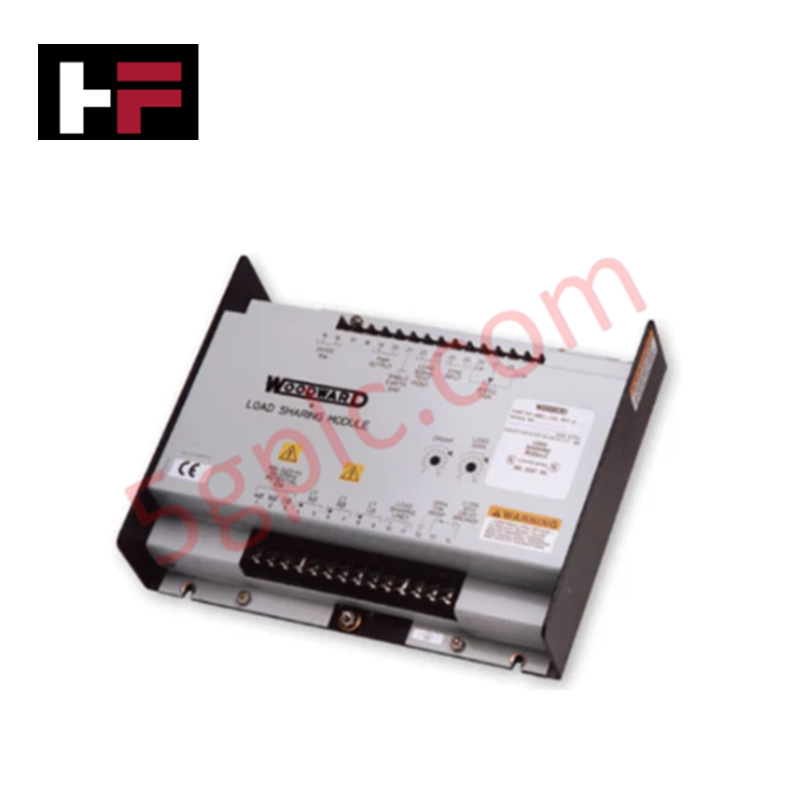
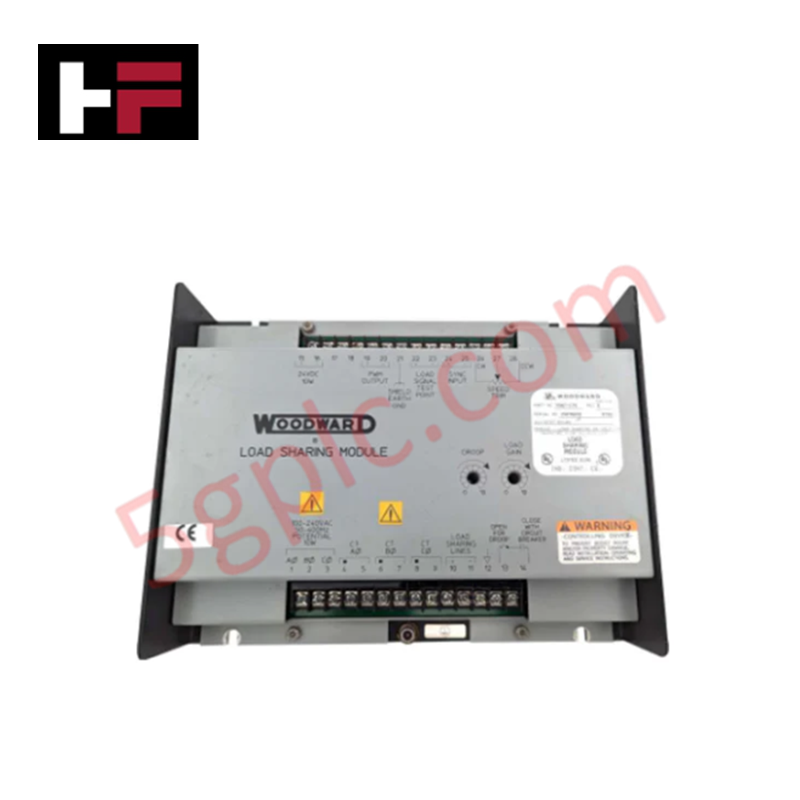
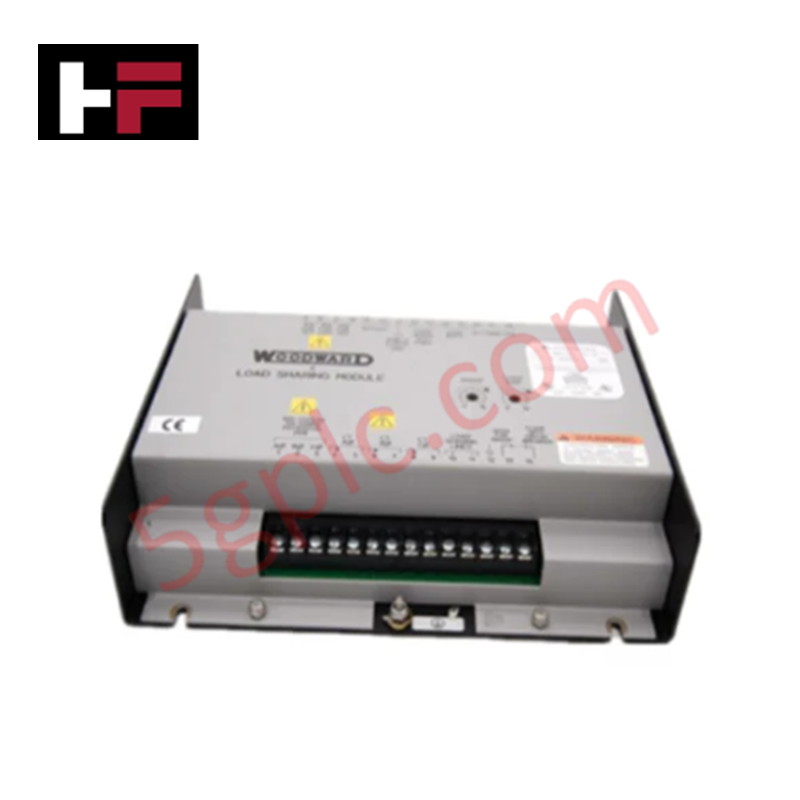
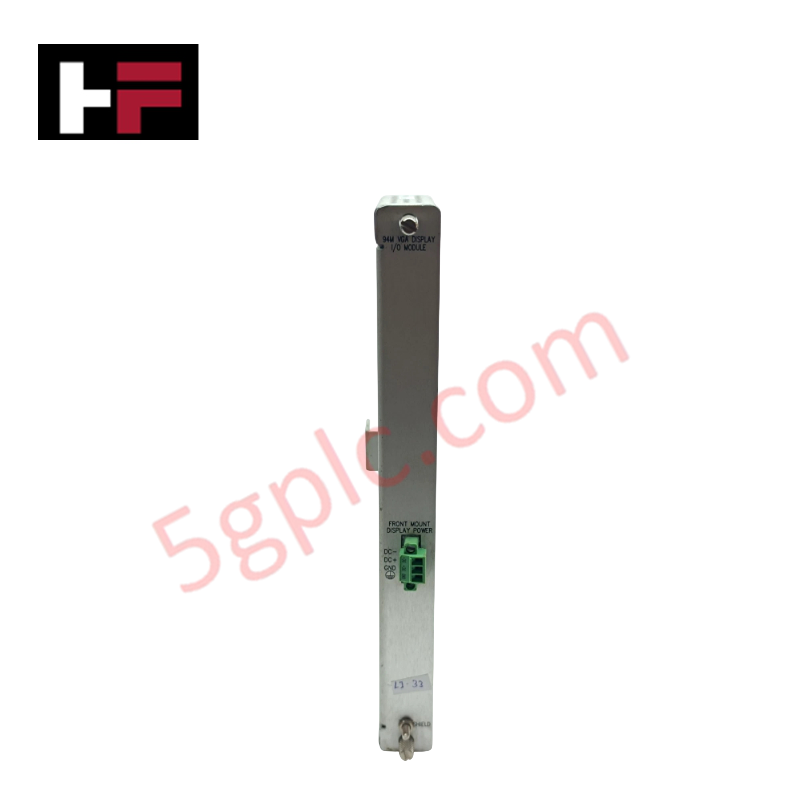
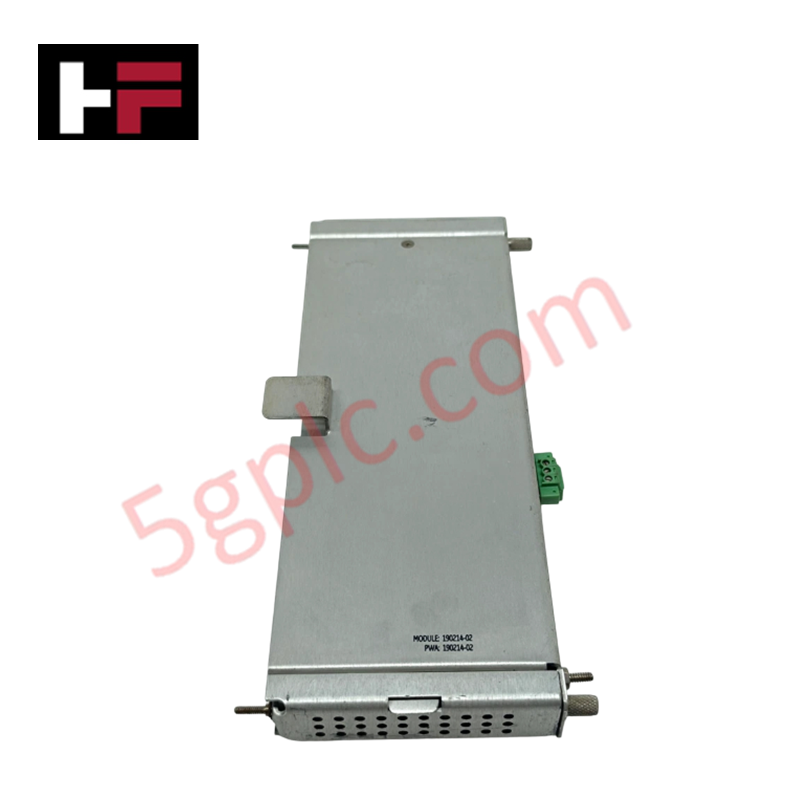
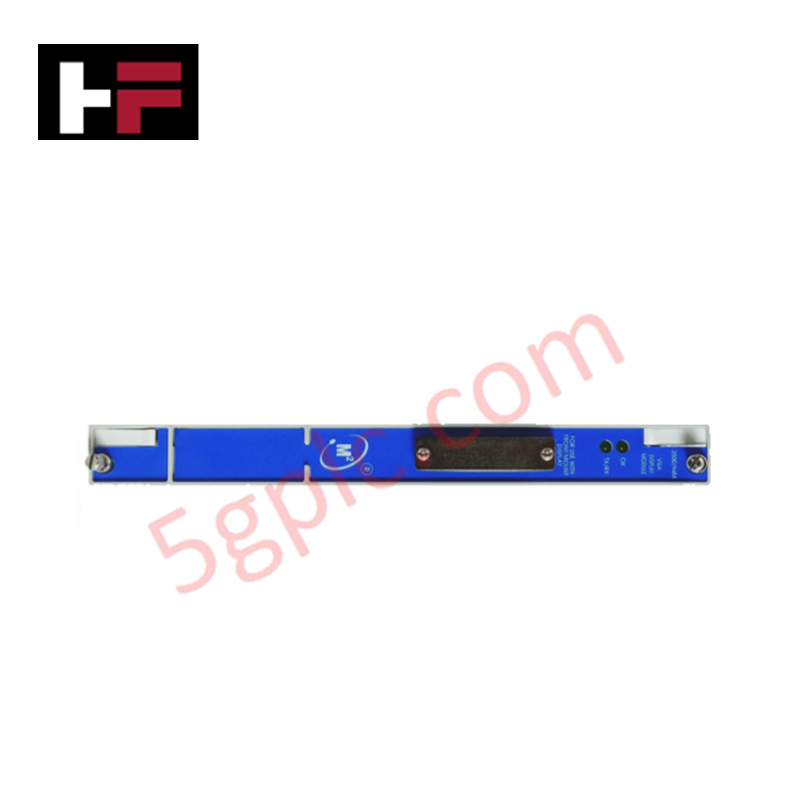
Woodward 8405-809, जिसे 8405-809 ह्यूमन-मशीन इंटरफेस (HMI) मॉड्यूल के रूप में भी सूचीबद्ध किया गया है, नियंत्रण प्लेटफार्मों के भीतर स्टीम टरबाइन की निगरानी और पैरामीटर विनियमन के लिए समर्पित हार्डवेयर घटक के रूप में कार्य करता है।
हार्डवेयर विनिर्देश
| पैरामीटर | विशेष विवरण |
|---|---|
| मॉडल | 8405-809 |
| ब्रांड | Woodward |
| मूल | निर्दिष्ट नहीं |
| वजन | 1.5 किग्रा |
| आयाम | 7.5 x 5.5 x 2.5 इंच |
| ऑपरेटिंग तापमान | -40 से 85 डिग्री सेल्सियस |
| पावर खपत | निर्दिष्ट नहीं |
| ऑपरेटिंग वोल्टेज | 18-32 VDC |
| डिस्प्ले प्रकार | 5.7 इंच कलर LCD |
| संचार | इथरनेट, RS-232, RS-485 |
थर्मल हीट सिंक डिसिपेशन प्रोफाइल
8405-809 मॉड्यूल उच्च तापमान परिचालन वातावरण के लिए डिज़ाइन किया गया है, जो चेसिस के भीतर एकीकृत थर्मल हीट सिंक डिसिपेशन प्रोफाइल का उपयोग करता है ताकि घटक जंक्शन तापमान निर्दिष्ट सीमाओं के भीतर बनाए रखा जा सके। सील किए गए एनक्लोजर में स्थापना के दौरान, ऑपरेटरों को मॉड्यूल के चारों ओर पर्याप्त रिक्ति सुनिश्चित करनी चाहिए ताकि पैसिव संवहन कूलिंग संभव हो सके। पर्याप्त वायु प्रवाह न होने पर ग्राफिकल प्रोसेसिंग यूनिट (GPU) और आंतरिक लॉजिक सर्किट्स का स्थानीयकृत थर्मल थ्रॉटलिंग हो सकता है, जो टचस्क्रीन इंटरफेस की प्रतिक्रिया और एक्ट्यूएटर लूप फीडबैक प्रतिक्रिया की स्थिरता को प्रभावित कर सकता है, खासकर जब HMI को गवर्नर कंट्रोलर को तेज़ सेटपॉइंट संशोधनों को रिले करने का कार्य सौंपा जाता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: क्या टरबाइन नियंत्रण प्रणाली सक्रिय रहते हुए HMI हॉट-स्वैपिंग का समर्थन करता है?
उत्तर: नहीं, 8405-809 हॉट-स्वैपिंग का समर्थन नहीं करता। मॉड्यूल को भौतिक रूप से हटाने से पहले 18-32 VDC पावर सप्लाई को डिस्कनेक्ट करके डी-एनर्जाइज़ करना आवश्यक है ताकि कनेक्शन पिनों को विद्युत आर्क क्षति या संचार बस में संभावित व्यवधान से बचाया जा सके।
प्रश्न: इथरनेट और सीरियल पोर्ट के लिए संचार पैरामीटर कैसे कॉन्फ़िगर किए जाते हैं?
उत्तर: इथरनेट, RS-232, और RS-485 के लिए संचार सेटिंग्स टचस्क्रीन के माध्यम से उपलब्ध आंतरिक कॉन्फ़िगरेशन मेनू के द्वारा प्रबंधित की जाती हैं। सुनिश्चित करें कि प्रोटोकॉल सेटिंग्स और बाउड दरें होस्ट गवर्नर कंट्रोलर की आवश्यकताओं से मेल खाती हों ताकि डेटा पैकेट टकराव से बचा जा सके।
फील्ड इंस्टॉलेशन दिशानिर्देश
- माउंटिंग: 7.5 x 5.5 इंच के चेसिस फ्रंट फेस के लिए आवश्यक आयामों के अनुसार पैनल खोलें। मॉड्यूल को पैनल के खिलाफ सुरक्षित करने के लिए प्रदान किए गए माउंटिंग क्लिप्स का उपयोग करें, यह सुनिश्चित करते हुए कि गैस्केट एक सख्त सील बनाता है ताकि निर्दिष्ट इनग्रेशन प्रोटेक्शन रेटिंग बनी रहे।
- वायरिंग: 18-32 VDC पावर सप्लाई को उस वायर गेज के साथ कनेक्ट करें जो निर्धारित करंट का समर्थन कर सके। सभी सीरियल और इथरनेट संचार लाइनों के लिए शील्डेड केबलिंग का उपयोग करें, और विद्युत चुम्बकीय हस्तक्षेप से बचाने के लिए केबल शील्ड्स को कैबिनेट ग्राउंड स्टड से जोड़ें।
- ग्राउंडिंग: सुनिश्चित करें कि HMI चेसिस सामान्य कैबिनेट ग्राउंड बस से ग्राउंडेड हो। यह विद्युत चुम्बकीय संगतता आवश्यकताओं को पूरा करने और आंतरिक डिस्प्ले ड्राइवर्स को सर्ज-प्रेरित विफलता से बचाने के लिए आवश्यक है।
- मान्यता: पावर-अप के बाद, टचस्क्रीन की संवेदनशीलता का कार्यात्मक परीक्षण करें और पुष्टि करें कि सभी वास्तविक समय टरबाइन पैरामीटर संचार लिंक के माध्यम से सही ढंग से अपडेट हो रहे हैं। अलार्म लॉग सक्रिय और सही समय-चिह्नित हैं यह सुनिश्चित करें, फिर यूनिट को परिचालन सेवा में स्थानांतरित करें।
अतिरिक्त जानकारी
- 100% असली पुर्जे: सभी उत्पाद मूल और प्रामाणिक हैं, जो विश्वसनीय औद्योगिक प्रदर्शन सुनिश्चित करते हैं।
- 30-दिन की रिफंड गारंटी: किसी भी स्टॉक में मौजूद आइटम को 30 दिनों के भीतर मूल, अनखुली पैकेजिंग में पूर्ण रिफंड के लिए वापस करें (शिपिंग और शुल्क को छोड़कर)।
- 12-महीने की वारंटी: सामग्री या कारीगरी में दोषों को कवर करती है; दुरुपयोग, सामान्य पहनावा, या अनधिकृत संशोधनों को शामिल नहीं करती।
- विश्वव्यापी शिपिंग: हम USPS, UPS, FedEx, और DHL के माध्यम से शिप करते हैं। डिलीवरी समय देश के अनुसार भिन्न हो सकता है और कस्टम्स या आयात शुल्क के अधीन हो सकता है।
- सहायता और संपर्क: तकनीकी और वारंटी सहायता कभी भी उपलब्ध है। हमसे यहाँ संपर्क करें: संपर्क करें.
- खरीदारी मार्गदर्शन: उचित उपयोग सुनिश्चित करने के लिए ऑर्डर करने से पहले उत्पाद विनिर्देशों और संगतता को ध्यान से जांचें।




टेक और खरीदारी गाइड

औद्योगिक स्वचालन में VFD ब्रेकिंग सिद्धांत और मैकेनिकल ब्रेक सीक्वेंसिंग में महारत हासिल करना
औद्योगिक स्वचालन में, वेरिएबल फ़्रीक्वेंसी ड्राइव (VFD) विनिर्माण संयंत्रों और सामग्री हैंडलिंग प्रणालियों में मोटर की गति और टॉर्क को नियंत्रित करते हैं। हालाँकि, कुछ भारी-भरकम अनुप्रयोगों में बाहरी भार बिना किसी सक्रिय कमांड के मोटर शाफ़्ट को घुमा सकते हैं। उदाहरण के लिए, बिना एंकर वाले उत्थापन उपकरणों में गुरुत्वाकर्षण भार को नीचे खींचता है। इसलिए, इंजीनियर पूर्ण सुरक्षा बनाए रखने और शटडाउन के दौरान संरचनात्मक क्षति या कर्मियों को चोट लगने से रोकने के लिए VFD लॉजिक के साथ यांत्रिक ब्रेक जोड़ते हैं।

पीएलसी प्रणालियों में आनुपातिक एल्गोरिदम का उपयोग करके टैंक स्तर नियंत्रण का अनुकूलन
औद्योगिक स्वचालन इंजीनियरों को विभिन्न प्रक्रिया संयंत्रों में अक्सर तरल स्तर के नियमन की चुनौतियों का सामना करना पड़ता है। पारंपरिक ON-OFF नियंत्रण तंत्रों में एक्चुएटर के अचानक स्विच होने से अक्सर सिस्टम की स्थिरता बाधित होती है। इसलिए, आनुपातिक नियंत्रण जैसी बंद-लूप संरचनाओं में अपग्रेड करने से अधिक सहज प्रतिक्रियाएँ मिलती हैं। Siemens TIA Portal जैसे सामान्य PLC वातावरण में, इंजीनियर पूर्ण PID जटिलता की आवश्यकता के बिना प्रक्रिया की त्रुटियों को कम करने के लिए बंद-लूप फीडबैक का उपयोग करते हैं।

यह समझना कि आपका PLC स्टॉप मोड में क्यों चला जाता है: कारण और समस्या निवारण
औद्योगिक स्वचालन में, प्रोग्रामेबल लॉजिक कंट्रोलर (PLC) आधुनिक फ़ैक्टरी स्वचालन और वितरित नियंत्रण प्रणालियों (DCS) की मुख्य बुद्धिमत्ता के रूप में काम करते हैं। रखरखाव इंजीनियरों के लिए यह समझना अत्यंत महत्वपूर्ण है कि PLC विभिन्न मोड के बीच कैसे बदलता है। आम तौर पर, PLC चार मुख्य मोड में काम करता है: रन, स्टॉप, स्टार्ट-अप और होल्ड। बिजली मिलते ही सिस्टम स्टार्ट-अप क्रम शुरू करने से पहले सीधे स्टॉप मोड में बूट होता है। यदि नियंत्रक को संचालन के दौरान कोई गंभीर त्रुटि मिलती है, तो उपकरण को नुकसान से बचाने के लिए वह अपने आप स्टॉप मोड में लौट जाता है। इसलिए, इन स्थिति-परिवर्तनों पर नज़र रखने से तकनीशियनों को सिस्टम की उच्च उपलब्धता बनाए रखने में मदद मिलती है।