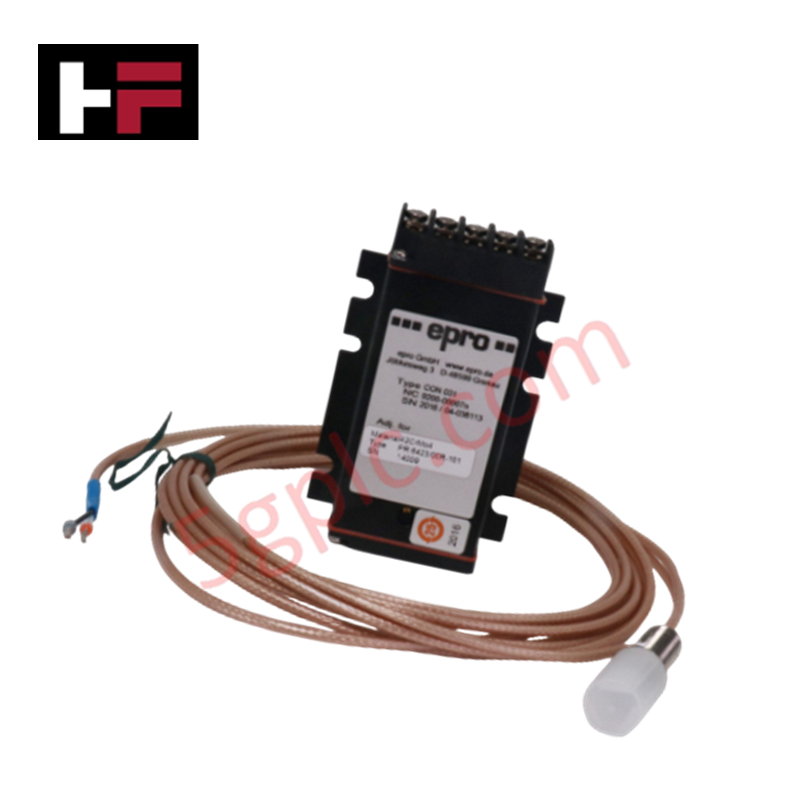
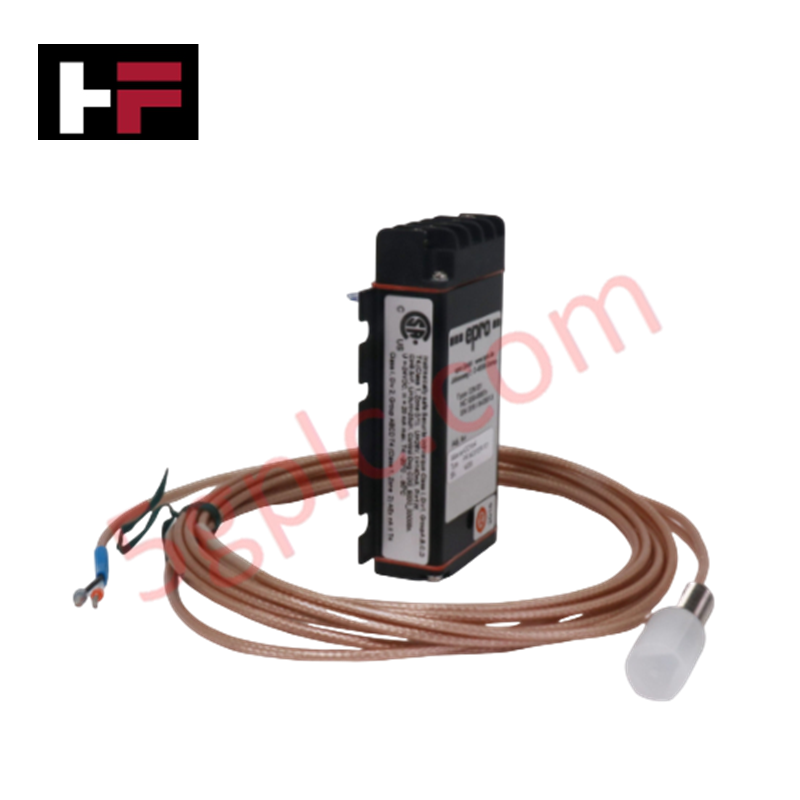
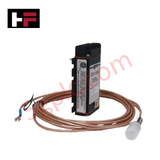
Détails du produit
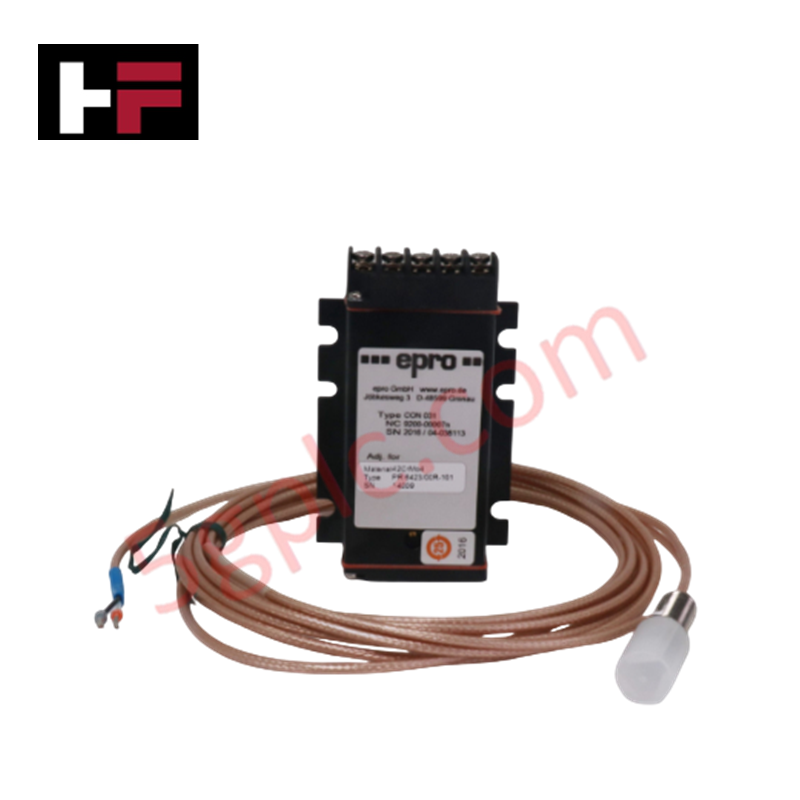
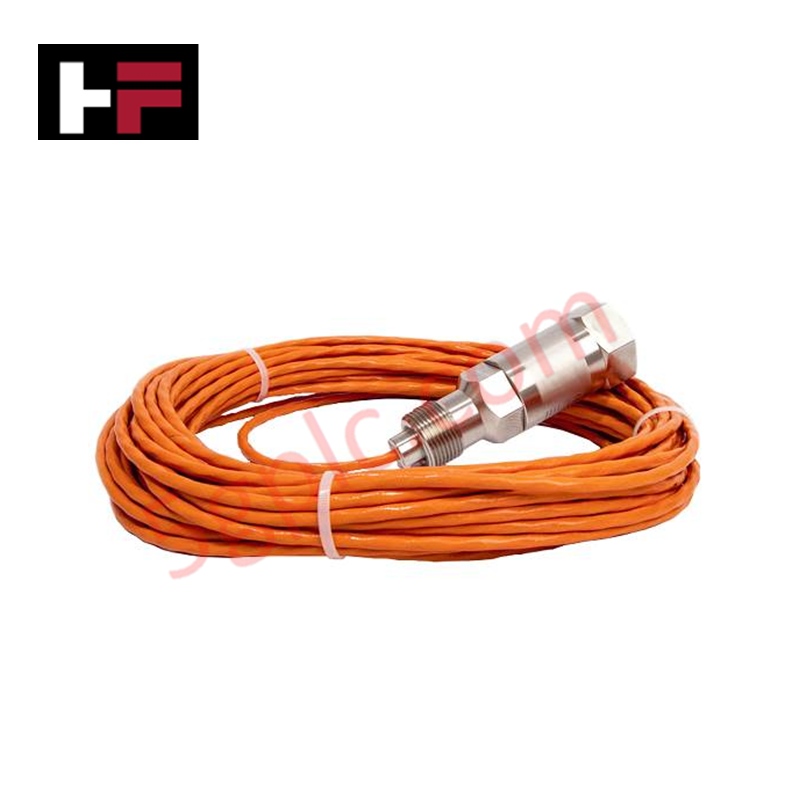
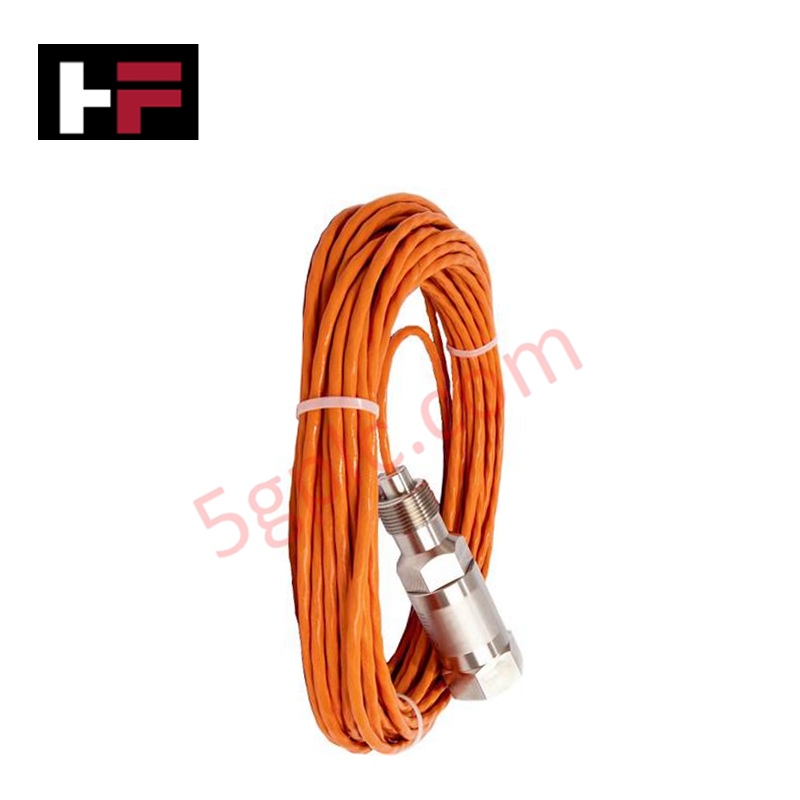
Configuré pour l’acquisition précise du déplacement d’arbre et des vibrations dans les machines tournantes, le capteur de proximité à courant de Foucault Emerson Epro PR6424/01CS (PR6424/01CS) offre une exécution physique et électrique directe pour la détection dynamique de position.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | PR6424/01CS |
| Marque | Emerson Epro |
| Origine | Allemagne |
| Dimensions | Diamètre de la sonde 16 mm |
| Température de fonctionnement | Non spécifiée |
| Consommation électrique | Dépend du système |
| Sensibilité | 4 V/mm |
| Plage linéaire | 2,0 mm |
Surveillance mécanique et étalonnage de la sonde à courant de Foucault
Le capteur PR6424/01CS est conçu pour une intégration dans des chaînes de surveillance nécessitant des données de déplacement d’arbre à haute précision. Une mise en œuvre réussie requiert un étalonnage précis de la sonde à courant de Foucault afin d’aligner la sortie de 4 V/mm avec le déplacement mécanique spécifique du rotor. Lors de la mise en service, une validation de la tension d’écart est nécessaire pour garantir que le capteur fonctionne à la distance nominale d’écart de 2,7 mm, maintenant la sortie dans la plage linéaire de +2,0 mm. Pour une acquisition optimale des données dynamiques du rotor, la surface de l’arbre doit être en acier ferromagnétique (par exemple, acier grade 204) avec un diamètre supérieur à 80 mm afin d’éviter toute distorsion du signal. La suppression des interférences croisées doit être assurée en garantissant un espacement adéquat entre plusieurs sondes installées sur la même étape du rotor, empêchant ainsi les interférences mutuelles entre les signaux des oscillateurs haute fréquence.
Questions fréquemment posées
Q : Comment le matériau de l’arbre affecte-t-il la mesure du capteur ?
R : La sensibilité du capteur est calibrée pour des matériaux ferromagnétiques spécifiques. Les écarts de perméabilité ou de conductivité du matériau de l’arbre par rapport à l’étalonnage d’usine (par exemple, acier 204) introduiront des non-linéarités et nécessiteront des ajustements de la courbe d’étalonnage secondaire.
Q : Quelle est la signification de la distance nominale d’écart de 2,7 mm ?
R : L’écart nominal définit le point central de la plage de fonctionnement linéaire. Les écarts par rapport à cette distance décaleront la sortie du capteur hors du centre de la plage cible de -10 VDC, ce qui peut entraîner un écrêtage du signal lors d’événements de vibration à haute amplitude.
Directives d’installation sur site
- Montage de la sonde : Fixez le capteur dans un support rigide isolé des vibrations. Assurez-vous que la pointe de la sonde soit perpendiculaire à la surface de l’arbre pour éviter des réponses non linéaires du signal.
- Réglage de l’écart : Utilisez une jauge d’épaisseur non conductrice ou un micromètre pour régler la distance nominale d’écart à 2,7 mm par rapport à la surface de l’arbre à l’emplacement de mesure prévu.
- Intégrité du câble : Faites passer le câble du capteur dans un conduit d’instrumentation dédié, séparé des lignes d’alimentation en courant alternatif. Utilisez des câbles blindés pour protéger le signal de faible niveau contre les interférences électromagnétiques induites.
- Blindage : Reliez les blindages des câbles à une seule prise de terre d’instrumentation au niveau du conditionneur de signal pour éviter les boucles de masse.
- Validation du système : Alimentez la boucle de surveillance et vérifiez la tension de sortie continue à l’entrée du conditionneur de signal. Confirmez que la tension mesurée correspond à la distance nominale d’écart avant de permettre la rotation de la machine.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.





Guide technique et d'achat

Démystifier les ports de communication du processeur dans les architectures d’automates programmables Siemens
L’automatisation industrielle repose largement sur un échange de données fiable entre les appareils. Sans une connectivité fluide, les instruments de terrain, les commutateurs réseau, les interfaces homme-machine et les automates programmables ne peuvent pas coordonner efficacement leurs actions. Il est donc essentiel de comprendre les différents ports de communication du processeur disponibles sur le matériel Siemens pour concevoir efficacement l’automatisation des usines et assurer une intégration fluide des systèmes.

Maîtriser le cycle de scrutation d’un API Siemens : comment le CPU exécute les programmes d’automatisation
L’automatisation industrielle repose largement sur les automates programmables industriels (API) pour gérer des processus de fabrication complexes. De nombreux ingénieurs se lancent directement dans la programmation sans maîtriser l’architecture sous-jacente. Cependant, comprendre comment le processeur d’un API exécute un programme garantit une conception fiable du système. Par conséquent, maîtriser le cycle de scrutation optimise à la fois les performances et le dépannage des systèmes de contrôle modernes.
Comment se connecter aux API Siemens S7 : 5 méthodes de communication essentielles
Établir une liaison matérielle fiable entre un terminal de programmation et un contrôleur Siemens SIMATIC est essentiel aux processus d’ingénierie. Les ingénieurs de terrain s’appuient sur différentes couches physiques, allant des connexions série héritées aux protocoles Industrial Ethernet haut débit. Les environnements modernes d’automatisation industrielle privilégient un transfert rapide des données et une intégration fluide des pilotes. Choisir la bonne méthode de connexion simplifie le téléchargement des programmes, la surveillance en ligne et le dépannage des systèmes de commande complexes.