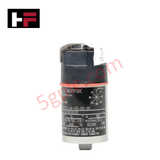
Détails du produit
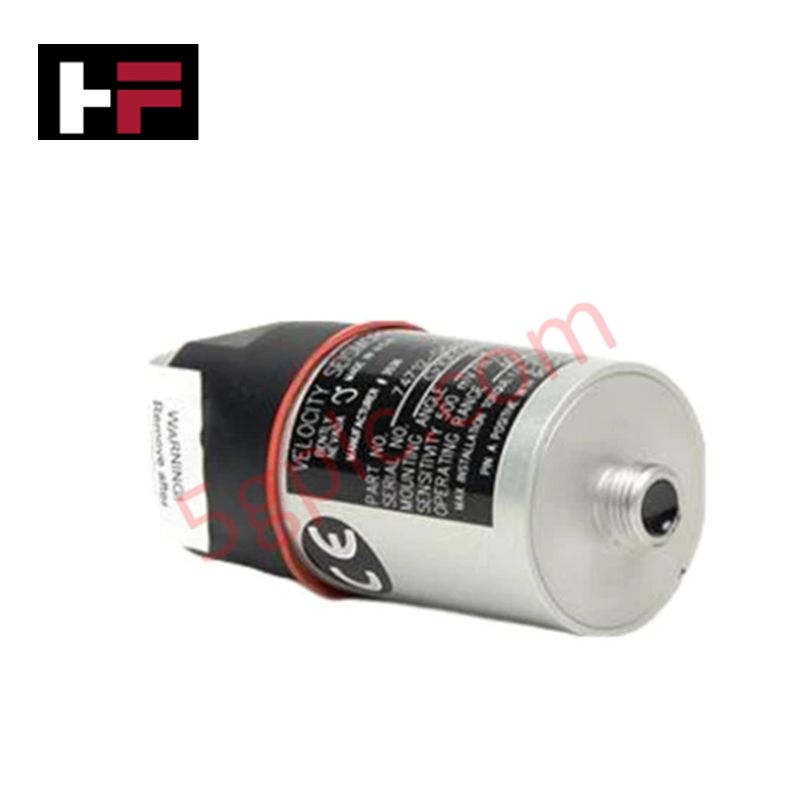
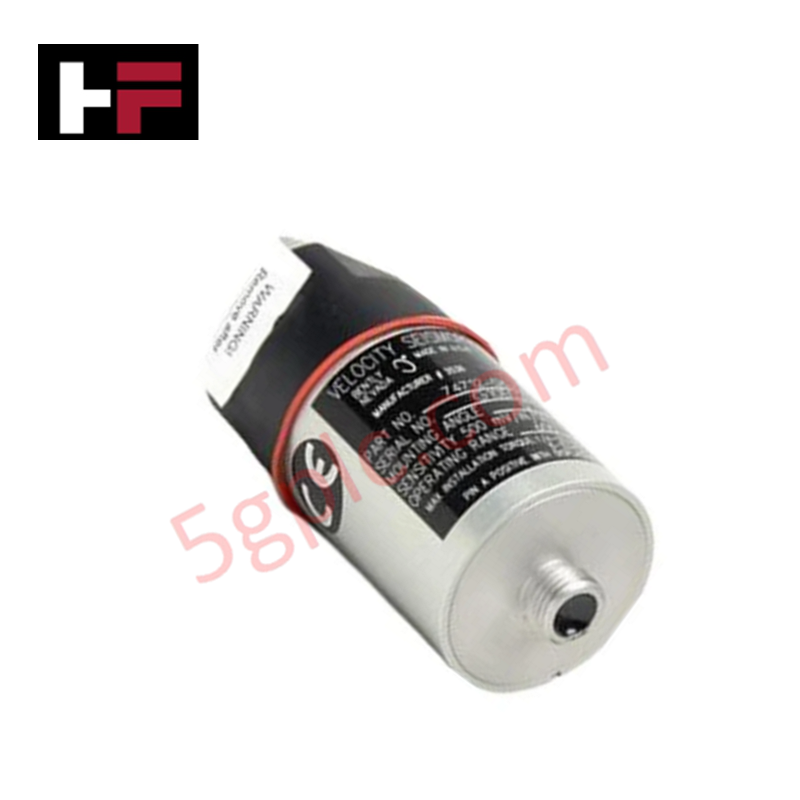
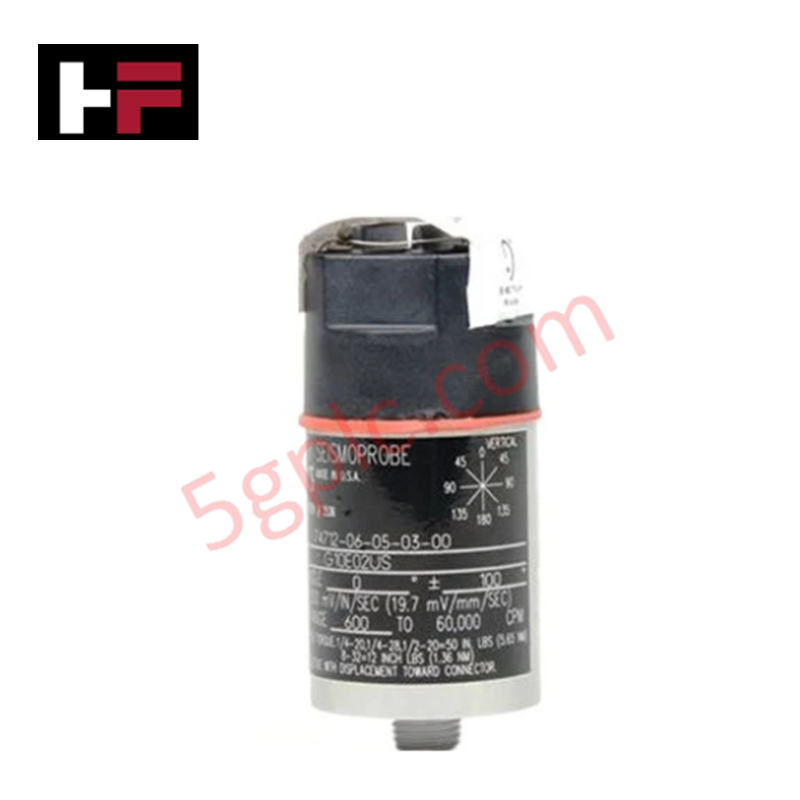
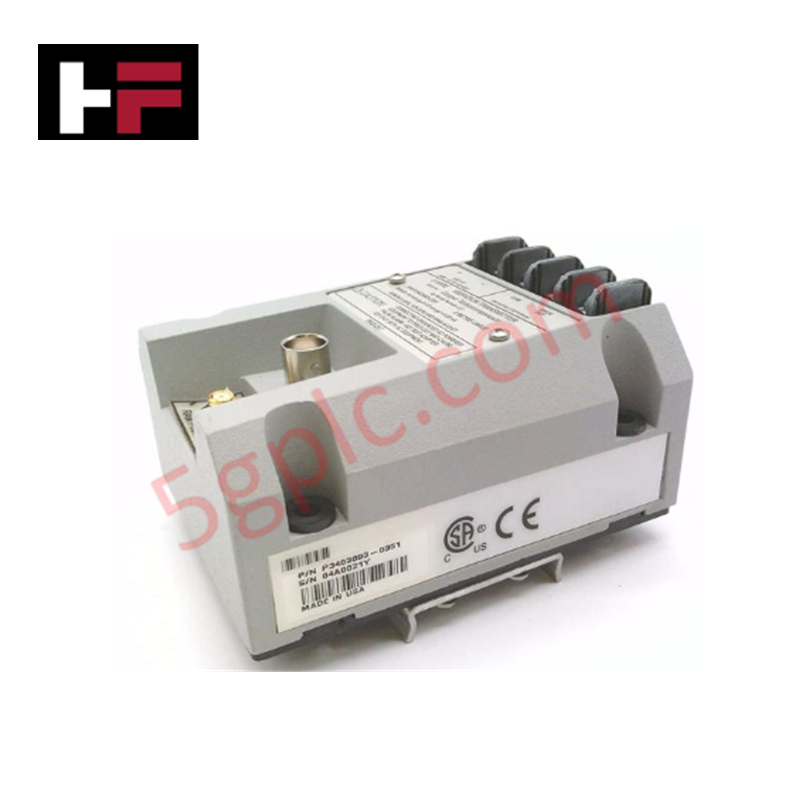
Le Bently Nevada 74712-06-03-03-00, également catalogué sous le nom de 74712 Transducteur Sismoprobe de Vitesse, fonctionne comme un composant matériel dédié à la mesure absolue des vibrations du boîtier dans les systèmes de surveillance des machines Bently Nevada.
Décomposition du suffixe & matrice de modèle
| Option sur site | Code | Détail de configuration |
|---|---|---|
| Angle de montage / fréquence minimale | 06 | Orientation 0° +/- 100°, fréquence minimale 10 Hz (600 cpm) |
| Option de base de montage | 03 | Filetage de base de montage 1/2-20 UNF |
| Option de connecteur | 03 | Connexion au bloc de bornes monté sur le dessus |
| Option d'approbation d'agence | 00 | Pas d'approbations pour zones dangereuses |
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 74712-06-03-03-00 |
| Marque | Bently Nevada |
| Origine | États-Unis |
| Poids | 0,48 kg |
| Dimensions | Diamètre typique 41 mm (1,6 po) |
| Température de fonctionnement | Classement du transducteur deux fils haute température |
| Consommation d'énergie | Transducteur de vitesse à bobine mobile auto-générateur |
| Type de transducteur | Sismoprobe de vitesse à deux fils haute température |
| Réponse en fréquence | Fréquence minimale de fonctionnement 10 Hz (600 cpm) |
| Angle de montage | 0° +/- 100° |
Dynamique du rotor et exécution du signal de boîtier
L'ensemble à bobine mobile 74712-06-03-03-00 génère une sortie de tension continue proportionnelle à la vitesse absolue de vibration du boîtier selon l'axe d'installation. Fonctionnant comme un transducteur électromécanique auto-générateur, il fournit les signaux de vitesse absolue nécessaires à l'évaluation complète de la dynamique du rotor et à l'analyse structurelle du palier de boîtier. Un couplage mécanique solide via la base filetée 1/2-20 UNF préserve la réponse linéaire en vitesse et empêche l'atténuation des signaux haute fréquence, maintenant la suppression des diaphonies et le rejet du bruit sur de longues longueurs de câble.
Questions fréquemment posées
Q : Le 74712-06-03-03-00 nécessite-t-il une alimentation externe ?
A : Non, le mécanisme électrodynamique à bobine mobile est entièrement auto-générateur, produisant une tension alternative proportionnelle directement à la borne de connexion supérieure.
Q : En quoi l'option de base de montage 03 diffère-t-elle des configurations uniquement avec goujons ?
A : L'option 03 comprend une base de montage filetée intégrée 1/2-20 UNF pour un couplage mécanique direct dans les bossages taraudés du boîtier.
Directives d'installation sur site
- Assurez-vous que l'emplacement de montage sur le boîtier de la machine est fraisée à plat et exempt de peinture, d'écailles ou de débris.
- Appliquez un léger film d'huile ou de composé de couplage sur l'interface de montage pour optimiser le transfert du signal haute fréquence.
- Vissez la base de montage 1/2-20 UNF dans le trou taraudé et serrez au couple selon les limites d'ingénierie standard en utilisant les faces hexagonales.
- Fixez le câblage de signal blindé à deux conducteurs au bloc de bornes supérieur à l'aide de cosses à œillet pour éviter la fatigue des fils sous vibration.
- Reliez la masse de l'écran du câble uniquement à la borne de masse du châssis du système de surveillance, en veillant à ce que l'écran reste isolé à l'extrémité du capteur pour éviter les boucles de masse.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


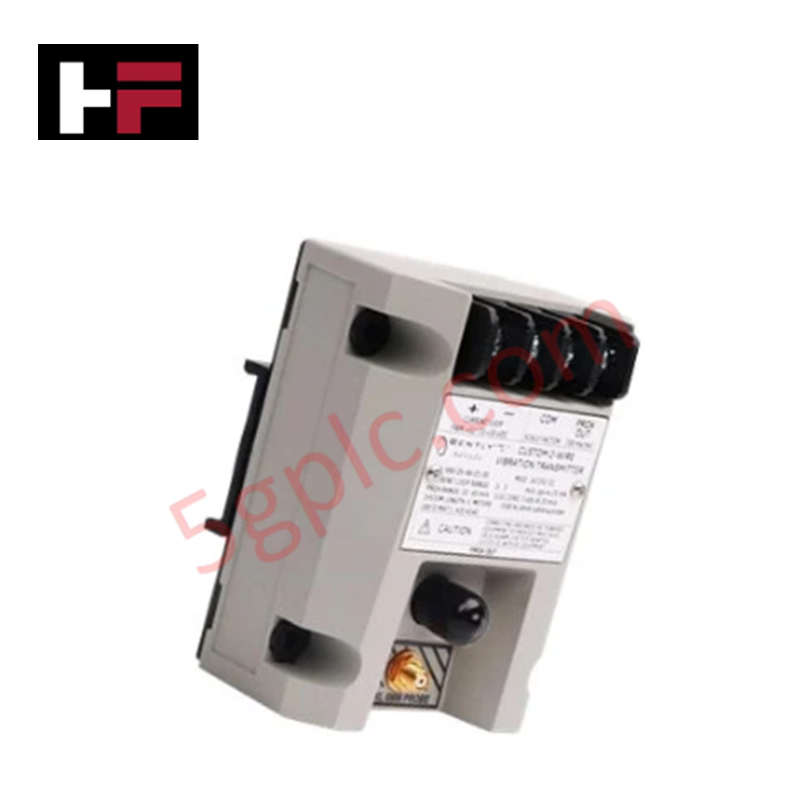
Guide technique et d'achat

Maîtriser l’identification des fils en automatisation industrielle : l’importance des embouts et du marquage croisé des fils
Un repérage correct des fils constitue la pierre angulaire d’une installation fiable des systèmes de commande et de leur maintenance à long terme. Dans les environnements complexes d’automatisation industrielle, les techniciens raccordent des milliers d’extrémités de conducteurs dans des armoires de commande, des châssis de raccordement et des boîtes de jonction sur le terrain. Les embouts servent de marqueurs individuels en forme de tube, enfilés sur les conducteurs avant leur raccordement définitif. Alors que les techniciens utilisaient autrefois des bagues individuelles préimprimées portant des lettres, les constructeurs modernes d’armoires de commande recourent à des imprimantes automatisées pour embouts. Ces imprimantes à transfert thermique produisent des repères durables à manchon thermorétractable, un par un, correspondant directement aux schémas de câblage approuvés, ce qui accélère considérablement l’assemblage des armoires.

Comprendre les armoires de raccordement dans les systèmes d’automatisation et de contrôle industriels
Les armoires de brassage constituent le point de connexion essentiel entre les instruments de terrain et les unités de traitement centralisées. Dans les grandes architectures de systèmes de contrôle DCS et PLC, des centaines de câbles multipaires relient les boîtes de jonction locales à la salle centrale des équipements d’instrumentation. L’armoire de brassage abrite des borniers de terrain, des parafoudres, des barrières d’isolement à sécurité intrinsèque et des relais d’interposition. En séparant les terminaisons du câblage de terrain des composants électroniques sensibles des processeurs, les ingénieurs protègent les coûteux fonds de panier des contrôleurs contre les surtensions à haute tension. Cette séparation modulaire rationalise considérablement les opérations de maintenance et simplifie l’extension du système.
Bonnes pratiques essentielles pour le câblage et l’installation des automates programmables industriels (API) dans l’automatisation industrielle
Le déploiement réussi d’un système de commande commence par un examen approfondi de la documentation technique du fabricant. Les contrôleurs de grandes marques comme Allen-Bradley, Siemens et Schneider Electric présentent des dispositions de bornes qui leur sont propres. Les ingénieurs doivent vérifier les exigences de tension avant de raccorder les câbles d’alimentation afin d’éviter des dommages catastrophiques aux équipements. Les raccordements de ligne standard exigent le strict respect des codes électriques régionaux et un code couleur approprié pour les fils. En outre, les constructeurs de panneaux doivent toujours établir une connexion de mise à la terre robuste à faible impédance, à l’aide d’un conducteur en cuivre d’au moins calibre 16 AWG, raccordé directement au réseau principal de mise à la terre de l’usine.