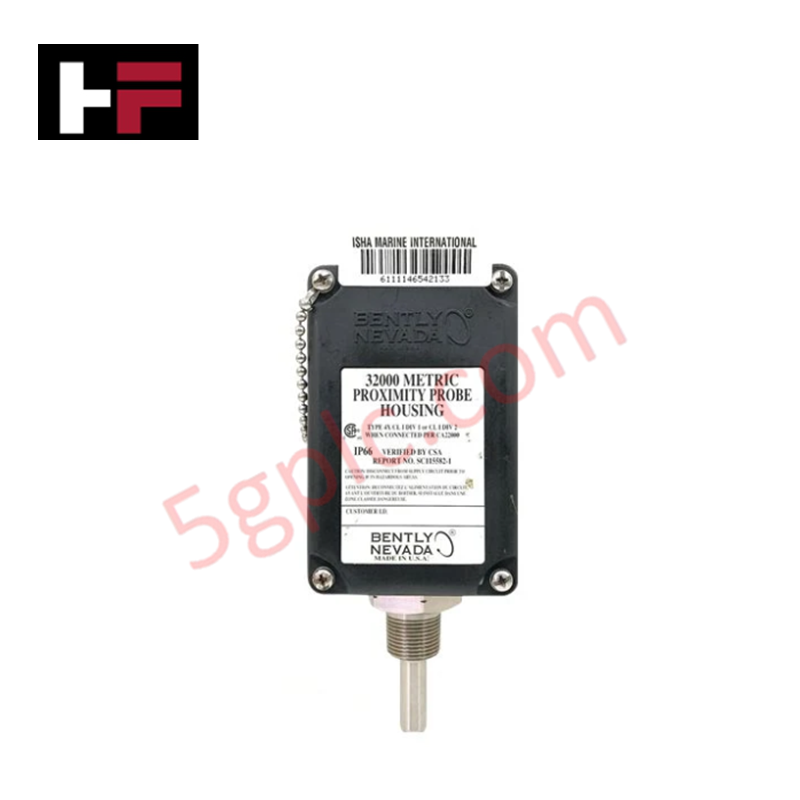
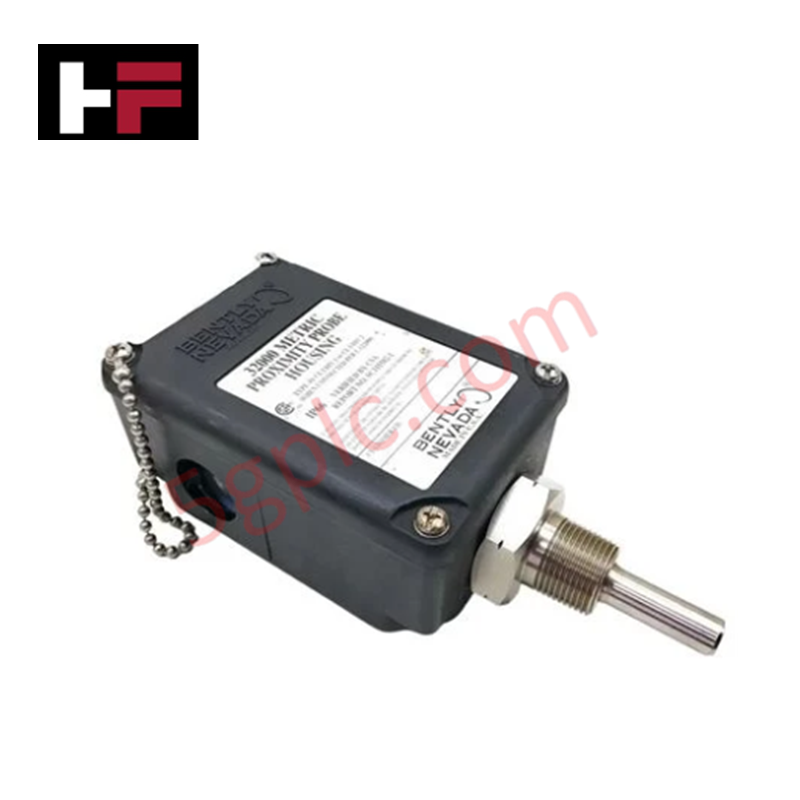
Détails du produit
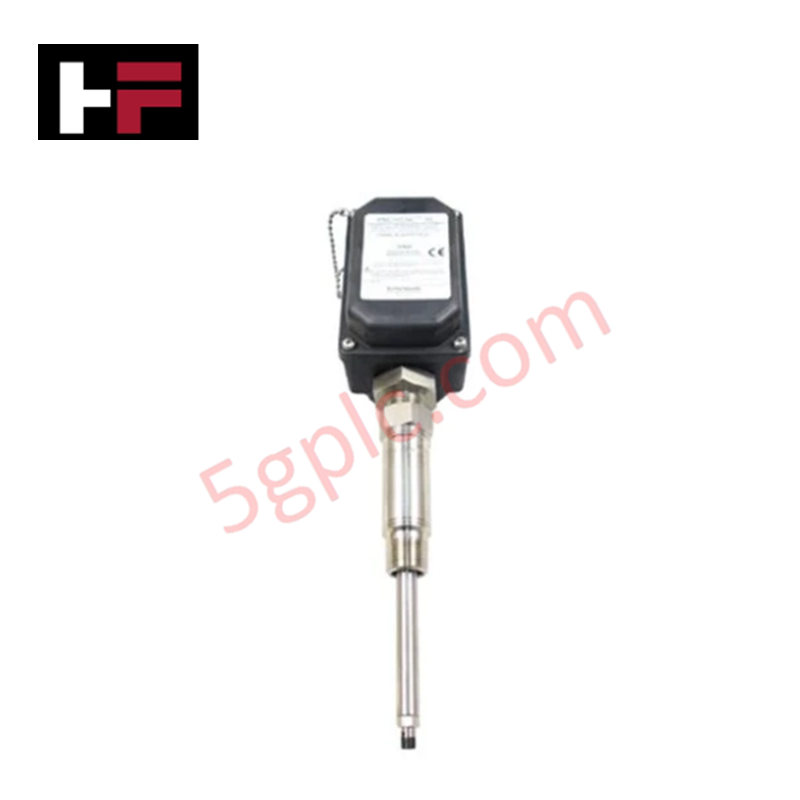
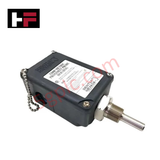
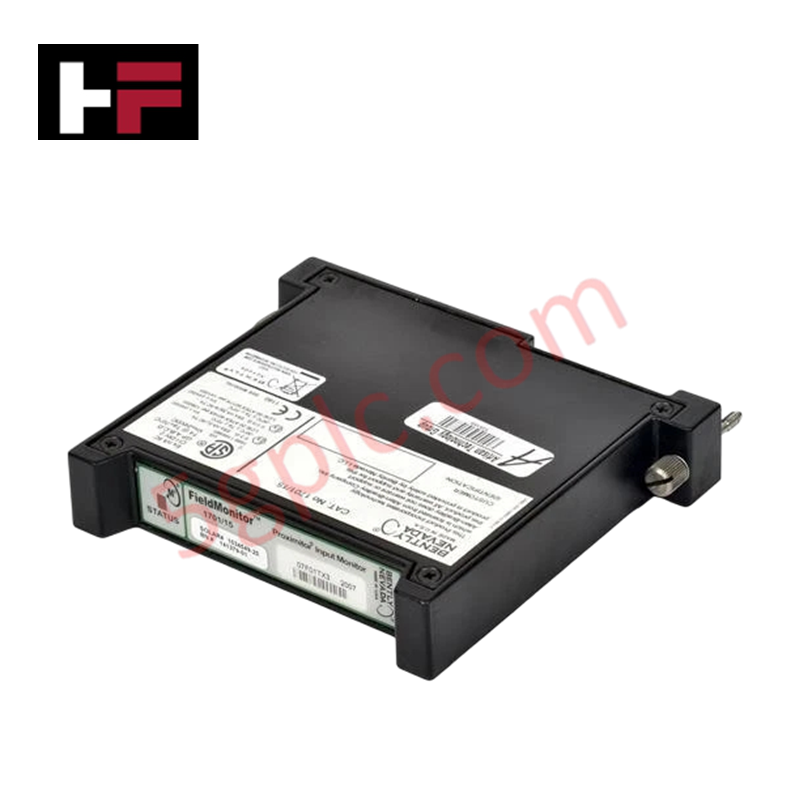
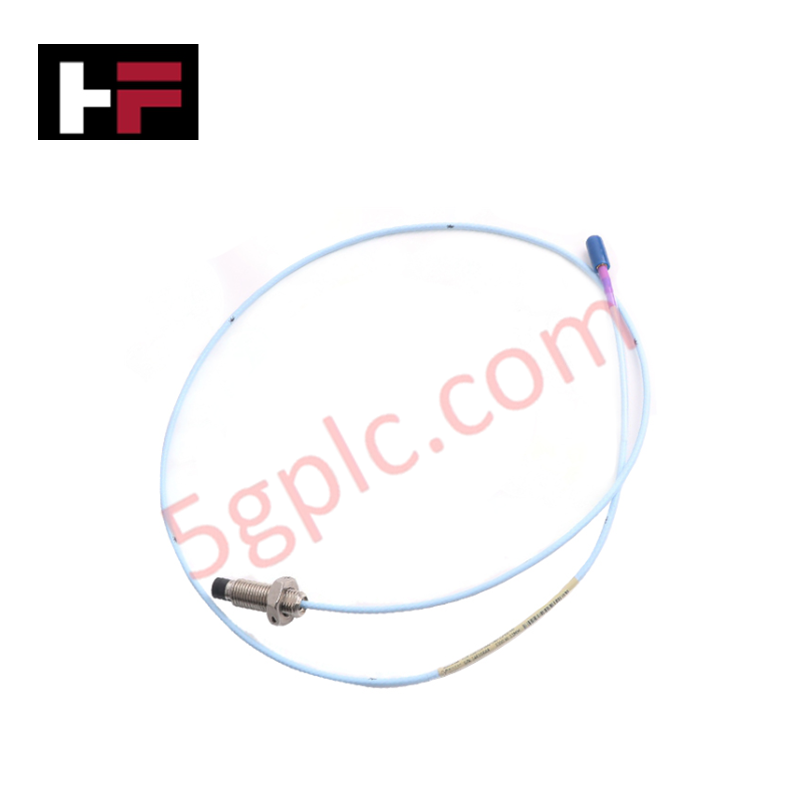
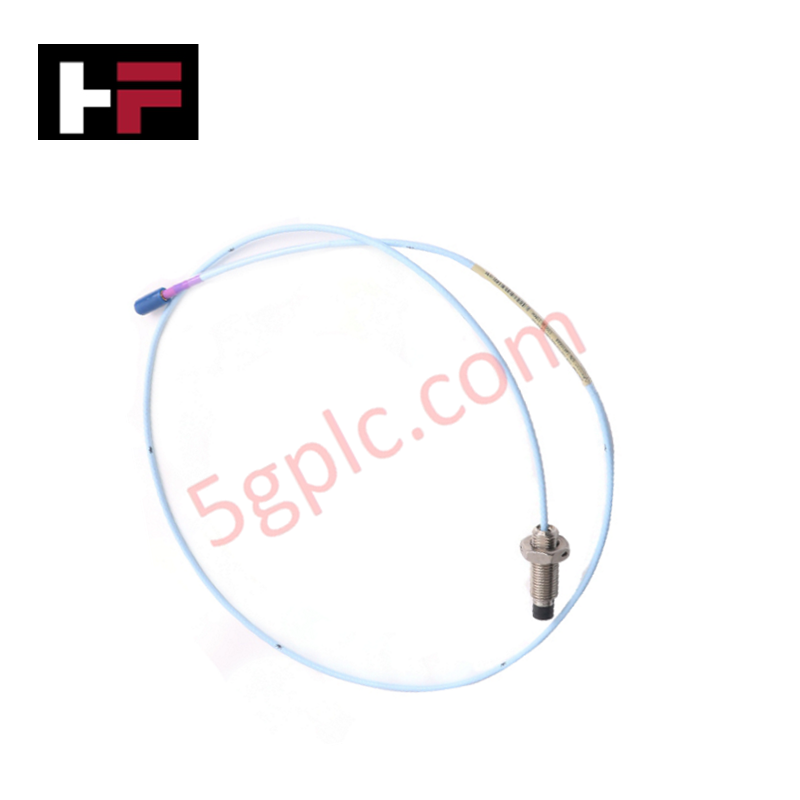
Le Bently Nevada 32000-00-00-04-420-01-02, également référencé sous le nom de 32000 Proximity Probe Housing Assembly, fonctionne comme un composant matériel dédié au montage mécanique des sondes et à la protection environnementale dans les systèmes de surveillance des machines Bently Nevada.
Décomposition du suffixe & matrice du modèle
| Champ d'option | Code | Détail de configuration |
|---|---|---|
| Option de sonde | 00 | Interface standard de sonde de proximité |
| Option d'adaptateur de déport | 00 | Pas d'adaptateur de déport |
| Option de raccords | 04 | Option conduit flexible et raccords |
| Option de pénétration de la sonde | 420 | Longueur de pénétration de la manchette de 42,0 pouces |
| Option de raccord | 01 | Raccord de conduit unique 3/4-14 NPT |
| Option d'approbation d'agence | 02 | Approbations multiples (CSA, ATEX, IECEx) |
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 32000-00-00-04-420-01-02 |
| Marque | Bently Nevada |
| Origine | États-Unis |
| Poids | 0,28 kg |
| Dimensions | Configuration de montage radial avec longueur de manchette de 42,0 pouces |
| Température de fonctionnement | -52 °C à +100 °C (-62 °F à +212 °F) |
| Consommation d'énergie | Assemblage de boîtier mécanique passif |
| Température de stockage | -52 °C à +105 °C (-62 °F à +221 °F) |
| Matériau du boîtier | Polysulfure de phénylène (PPS) et acier inoxydable |
| Résistance à l'humidité | Moins de 3 % de variation du facteur d'échelle moyen (ASF) après 56 jours à 93 % d'humidité relative |
| Conformité aux normes | Conforme à la norme API 670 |
Montage du transducteur et validation de la tension d'écart
L'ensemble 32000-00-00-04-420-01-02 assure un positionnement physique rigide pour les sondes de proximité montées en orientation radiale sur les carters des machines tournantes. Un alignement mécanique précis via la manchette en acier inoxydable maintient la rigidité structurelle lors de vibrations transitoires élevées, préservant la mise à l’échelle linéaire des sondes à courant de Foucault. Un réglage correct de la profondeur garantit une validation précise de la tension d’écart cible (-10 VDC en référence nominale) avant l’enclenchement du boîtier, évitant la dégradation de la suppression des interférences entre canaux adjacents.
Questions fréquemment posées
Q : Comment la construction du boîtier empêche-t-elle la dérive des mesures sous une exposition extrême à l'humidité ?
R : La combinaison de polysulfure de phénylène (PPS) et d'acier inoxydable maintient la stabilité dimensionnelle du boîtier, limitant la dérive du facteur d'échelle moyen (ASF) à moins de 3 % après une exposition prolongée à une humidité élevée.
Q : Cet ensemble de boîtier convient-il aux installations sur site intrinsèquement sûres ?
R : Oui, le code d'option 02 fournit des approbations pour zones dangereuses compatibles avec les boucles de barrière de sécurité intrinsèque lorsqu'il est installé conformément aux schémas de contrôle du système.
Directives d'installation sur site
- Inspectez le corps du boîtier en PPS, la manchette en acier inoxydable et les filetages NPT pour détecter toute contamination ou usure mécanique avant l'installation.
- Appliquez un scellant de filetage industriel sur les filetages de montage, en engageant au minimum 5 filetages NPT complets dans le bossage du carter de la machine.
- Faites passer l'assemblage interne de la sonde et du câble à travers la manchette, en fixant mécaniquement la pointe de la sonde à la distance de déport désignée.
- Ajustez la profondeur d'insertion de la sonde pour vérifier la tension d’écart cible de -10 VDC à l’aide d’un multimètre calibré avant de serrer les écrous de blocage de la manchette.
- Serrez tous les raccords externes selon les spécifications API 670 et vérifiez que les conduits flexibles empêchent l'accumulation d'humidité près des entrées de câble.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat

Maîtriser l’identification des fils en automatisation industrielle : l’importance des embouts et du marquage croisé des fils
Un repérage correct des fils constitue la pierre angulaire d’une installation fiable des systèmes de commande et de leur maintenance à long terme. Dans les environnements complexes d’automatisation industrielle, les techniciens raccordent des milliers d’extrémités de conducteurs dans des armoires de commande, des châssis de raccordement et des boîtes de jonction sur le terrain. Les embouts servent de marqueurs individuels en forme de tube, enfilés sur les conducteurs avant leur raccordement définitif. Alors que les techniciens utilisaient autrefois des bagues individuelles préimprimées portant des lettres, les constructeurs modernes d’armoires de commande recourent à des imprimantes automatisées pour embouts. Ces imprimantes à transfert thermique produisent des repères durables à manchon thermorétractable, un par un, correspondant directement aux schémas de câblage approuvés, ce qui accélère considérablement l’assemblage des armoires.

Comprendre les armoires de raccordement dans les systèmes d’automatisation et de contrôle industriels
Les armoires de brassage constituent le point de connexion essentiel entre les instruments de terrain et les unités de traitement centralisées. Dans les grandes architectures de systèmes de contrôle DCS et PLC, des centaines de câbles multipaires relient les boîtes de jonction locales à la salle centrale des équipements d’instrumentation. L’armoire de brassage abrite des borniers de terrain, des parafoudres, des barrières d’isolement à sécurité intrinsèque et des relais d’interposition. En séparant les terminaisons du câblage de terrain des composants électroniques sensibles des processeurs, les ingénieurs protègent les coûteux fonds de panier des contrôleurs contre les surtensions à haute tension. Cette séparation modulaire rationalise considérablement les opérations de maintenance et simplifie l’extension du système.
Bonnes pratiques essentielles pour le câblage et l’installation des automates programmables industriels (API) dans l’automatisation industrielle
Le déploiement réussi d’un système de commande commence par un examen approfondi de la documentation technique du fabricant. Les contrôleurs de grandes marques comme Allen-Bradley, Siemens et Schneider Electric présentent des dispositions de bornes qui leur sont propres. Les ingénieurs doivent vérifier les exigences de tension avant de raccorder les câbles d’alimentation afin d’éviter des dommages catastrophiques aux équipements. Les raccordements de ligne standard exigent le strict respect des codes électriques régionaux et un code couleur approprié pour les fils. En outre, les constructeurs de panneaux doivent toujours établir une connexion de mise à la terre robuste à faible impédance, à l’aide d’un conducteur en cuivre d’au moins calibre 16 AWG, raccordé directement au réseau principal de mise à la terre de l’usine.