












Détails du produit
Description du produit
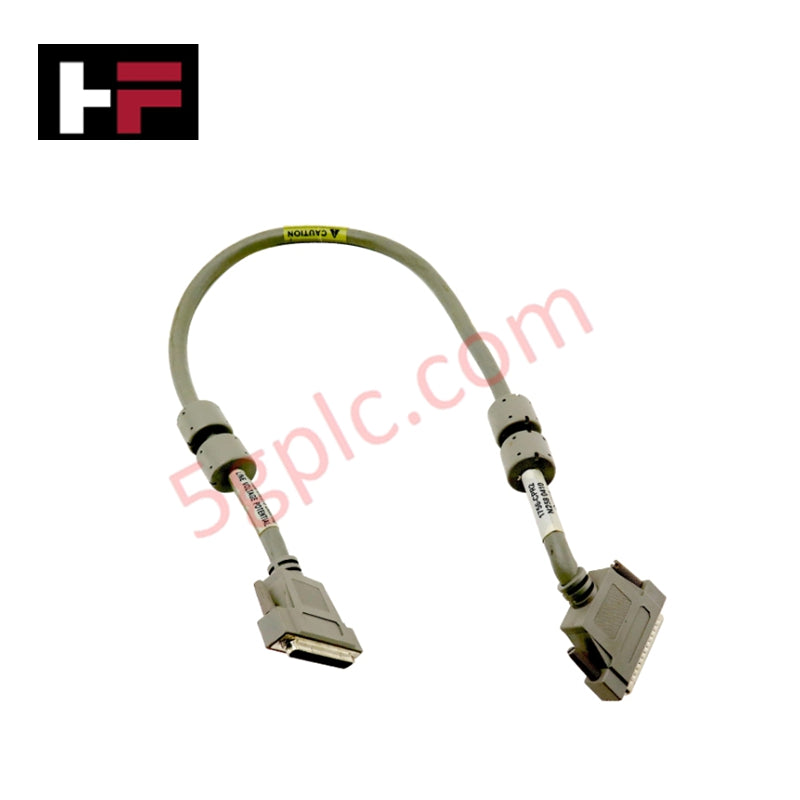
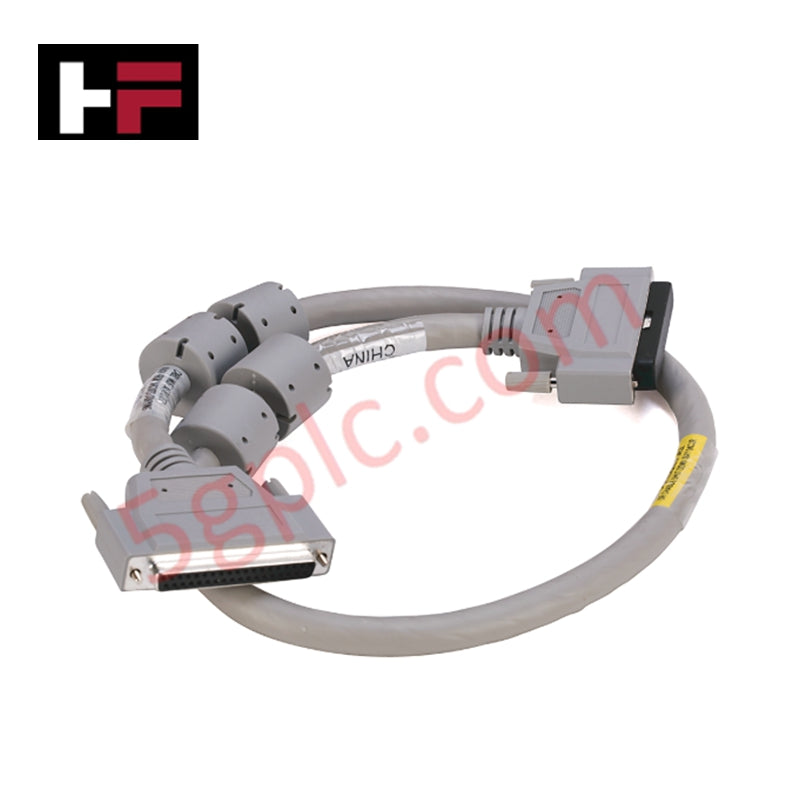
Câble d’alimentation redondant Allen-Bradley ControlLogix – Modèle : 1756-CPR Le 1756-CPR est un câble d’alimentation redondant conçu pour la série Allen-Bradley ControlLogix 1756. Il assure une connectivité sécurisée entre les modules d’alimentation redondants, garantissant un fonctionnement fiable du système et minimisant les temps d’arrêt dans les environnements d’automatisation critiques. Cet accessoire est conçu pour la durabilité et la compatibilité avec le matériel de la série 1756.
Spécifications techniques
-
Fabricant : Allen-Bradley (Rockwell Automation)
-
Gamme de produits : Série ControlLogix 1756
-
Modèle : 1756-CPR
-
Type : Accessoire d’alimentation (câble redondant)
-
Connecteurs : 2 connecteurs pour modules d’alimentation redondants
-
Catégorie : Alimentations / Accessoires
-
Poids : 3,53 lbs (1,60 kg)
-
Type de boîtier : Assemblage de câble standard
-
Statut de vie : Arrêté par le fabricant
Scénarios d’application
-
Systèmes ControlLogix 1756 nécessitant des connexions d’alimentation redondantes
-
Environnements d’automatisation industrielle exigeant une haute fiabilité et tolérance aux pannes
-
Applications où le câblage redondant assure un fonctionnement continu en cas de défaillance d’un module
-
Remplacement ou maintenance du câblage redondant existant dans les racks ControlLogix
FAQ
Q : Quel est l’objectif du câble 1756-CPR ? R : Il connecte les modules d’alimentation redondants dans les systèmes ControlLogix 1756.
Q : Combien de connecteurs le câble possède-t-il ? R : Le câble comprend deux connecteurs pour l’intégration des modules redondants.
Q : Le 1756-CPR est-il toujours en production ? R : Non, il a été arrêté par le fabricant.
Q : Avec quelle série ce câble est-il compatible ? R : Il est conçu pour la série Allen-Bradley ControlLogix 1756.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat
Architecture du panneau de commande de tête de puits (WHCP) dans l’automatisation du secteur pétrolier et gazier
Les opérations en amont dans le secteur pétrolier et gazier s’appuient sur des plateformes spécialisées de contrôle sur le terrain pour gérer la sécurité de l’extraction au niveau de la tête de puits et l’actionnement hydraulique. Un panneau de contrôle de tête de puits (WHCP) est une unité d’alimentation hydraulique et pneumatique dédiée, conçue pour actionner les vannes d’isolement critiques de l’arbre de Noël. En reliant directement les composants de sécurité sur le terrain à une architecture de contrôleur logique programmable (PLC), un WHCP protège les équipements d’extraction en amont contre les surpressions, les fuites catastrophiques et les situations d’urgence thermique.

Comprendre les armoires de brassage dans l’architecture des systèmes de contrôle industriels
Les déploiements de systèmes de contrôle industriel reposent sur une distribution structurée des signaux pour relier l’instrumentation de terrain au matériel de traitement central. Une armoire de brassage constitue le point de connexion intermédiaire essentiel entre les câbles multipaires lourds de liaison directe provenant du terrain et les modules d’entrée/sortie (E/S) sensibles installés dans les coffrets d’automates programmables (PLC) ou de systèmes de contrôle distribué (DCS). En séparant les terminaisons des câbles de terrain du matériel de contrôle, les ingénieurs préservent la flexibilité du système, protègent les composants de l’automate et simplifient les opérations de mise en service.

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.