










Détails du produit
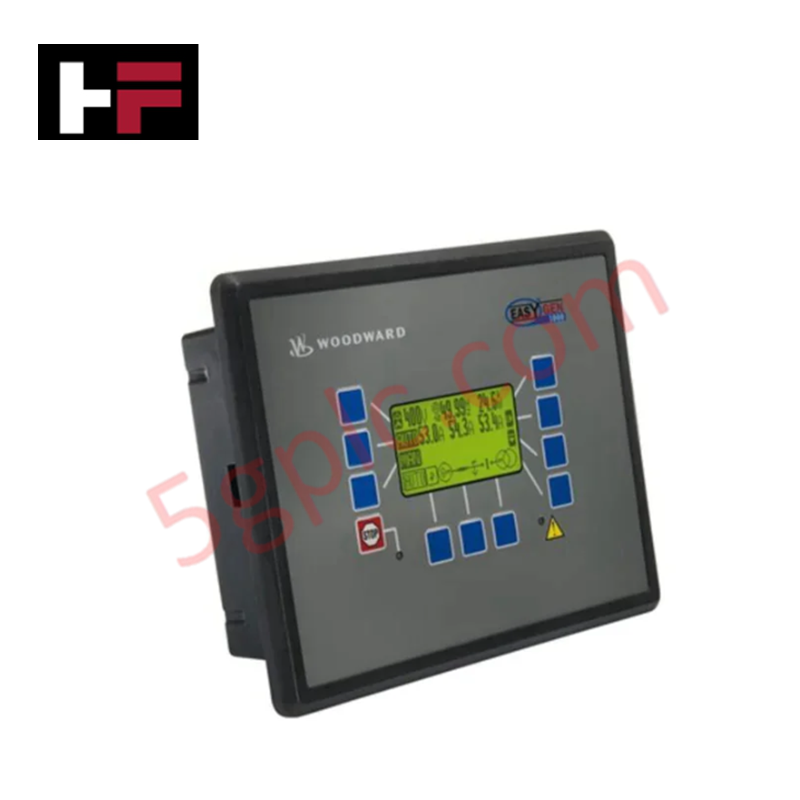
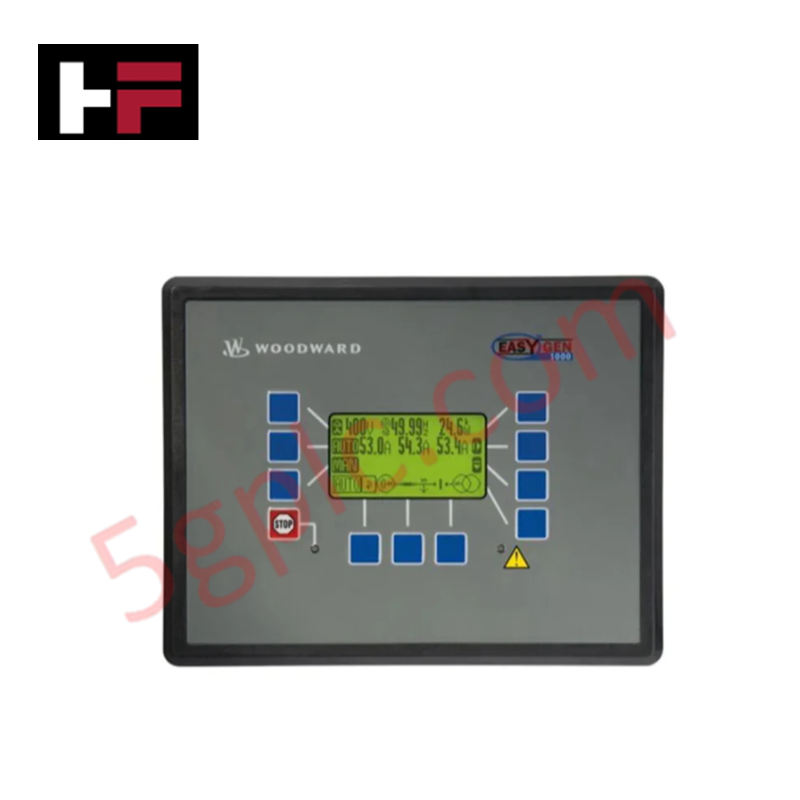
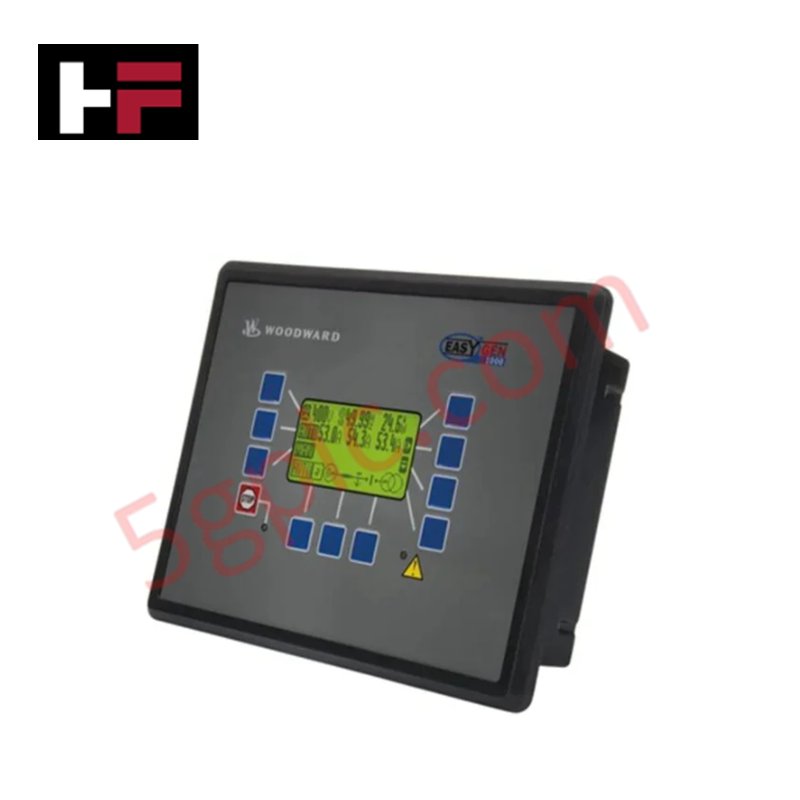
Configuré pour la synchronisation précise des générateurs et l’alignement de phase dans les applications en parallèle sur réseau, le Woodward 8440-2165 (Synchroniseur à microprocesseur 8440-2165) fournit une exécution physique/électrique directe des signaux d’ajustement de la vitesse et de la tension du générateur.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 8440-2165 |
| Marque | Woodward |
| Température de fonctionnement | -20 à 70 °C |
| Consommation électrique | 10 W |
| Précision | Classe 1 |
| Alimentation | 12/24 VCC (9,5 à 32 VCC) |
| Fréquence de mesure | 40 à 70 Hz |
Réponse de la boucle de rétroaction de l’actionneur
Le 8440-2165 utilise une logique de contrôle à microprocesseur pour gérer la synchronisation du générateur au réseau. Pour maintenir une réponse stable de la boucle de rétroaction de l’actionneur, le module calcule en continu l’angle de phase et la déviation de fréquence, générant des commandes de sortie qui interfacent avec les régulateurs de vitesse. L’unité dispose d’entrées de tension sélectionnables ([1] 66/115 VAC ou [4] 230/400 VAC) et conserve une capacité de mesure linéaire jusqu’à 1,3 fois la tension nominale. Le circuit interne garantit que le processus de synchronisation est découplé des surtensions transitoires élevées du réseau, avec une protection contre les surtensions nominales atteignant jusqu’à 4,0 kV pour les configurations haute tension.
Questions fréquemment posées
Q : Quelles sont les limites concernant la plage de tension d’alimentation ?
R : Le module supporte une large plage de tension d’entrée de 9,5 VCC à 32 VCC, adaptée aux systèmes d’alimentation de contrôle industriels standards en 12 VCC et 24 VCC. Assurez-vous que l’alimentation est régulée pour éviter que les fluctuations transitoires n’affectent la stabilité du microprocesseur.
Q : Comment l’unité gère-t-elle les conditions de courant de court-circuit pendant la synchronisation ?
R : L’appareil est conçu avec une capacité nominale de courant de court-circuit temporaire de 50 fois le courant nominal (version [1]) ou 10 fois le courant nominal (version [5]) pendant une durée d’une seconde, offrant une marge suffisante pour résister aux défauts côté réseau durant la séquence de synchronisation.
Directives d’installation sur site
- Montage : Installez le synchroniseur dans un tableau de commande, en veillant à ce que la température ambiante de fonctionnement reste dans la plage de -20 à 70 °C. Utilisez les fixations appropriées sur rail DIN ou panneau selon la conception de l’armoire.
- Câblage des signaux : Connectez les entrées de tension du réseau et du générateur avec des câbles blindés torsadés pour éviter les interférences électromagnétiques. Assurez-vous que la résistance d’entrée (0,21 MΩ ou 0,696 MΩ) est prise en compte dans le calcul de la charge du circuit secondaire.
- Mise à la terre : Reliez le châssis du module à la barre de terre de l’armoire avec un conducteur à faible impédance pour satisfaire aux exigences de protection contre les surtensions (jusqu’à 4,0 kV).
- Validation : Avant la mise en parallèle finale, vérifiez la rotation de phase et les niveaux de tension des deux côtés, générateur et réseau. Confirmez que la fréquence mesurée (40-70 Hz) est dans la plage attendue, et effectuez un essai à sec en mode check-sync pour garantir la bonne logique d’angle de phase avant de lancer la fermeture automatique du disjoncteur.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Comprendre les armoires de brassage dans l’architecture des systèmes de contrôle industriels
Les déploiements de systèmes de contrôle industriel reposent sur une distribution structurée des signaux pour relier l’instrumentation de terrain au matériel de traitement central. Une armoire de brassage constitue le point de connexion intermédiaire essentiel entre les câbles multipaires lourds de liaison directe provenant du terrain et les modules d’entrée/sortie (E/S) sensibles installés dans les coffrets d’automates programmables (PLC) ou de systèmes de contrôle distribué (DCS). En séparant les terminaisons des câbles de terrain du matériel de contrôle, les ingénieurs préservent la flexibilité du système, protègent les composants de l’automate et simplifient les opérations de mise en service.

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.

Concentrateur vs commutateur vs routeur dans l’architecture de l’automatisation industrielle
L’automatisation industrielle moderne repose sur une infrastructure réseau industrielle fiable pour échanger des données de terrain en temps réel entre les systèmes de technologie opérationnelle. Les ingénieurs sont souvent amenés à utiliser des équipements réseau tels que des concentrateurs, des commutateurs et des routeurs lors de l’intégration d’automates programmables, de systèmes de contrôle-commande distribués et de nœuds de supervision SCADA. Bien que ces appareils partagent des ports physiques, ils fonctionnent à différents niveaux du modèle de référence d’interconnexion des systèmes ouverts et offrent des capacités distinctes de gestion du trafic.