










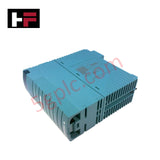
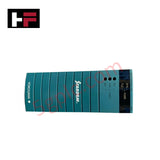
Détails du produit
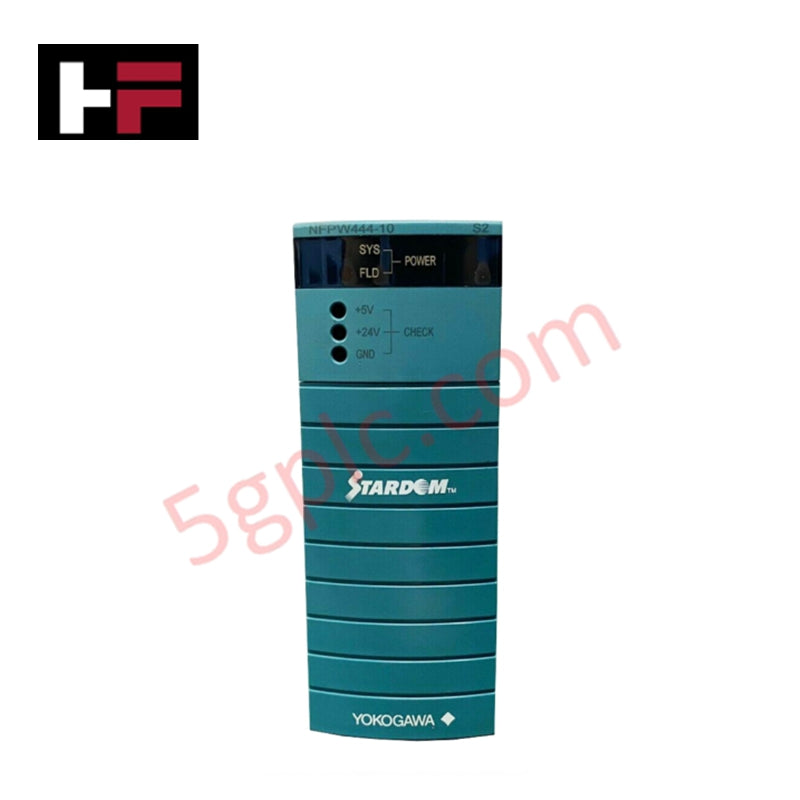
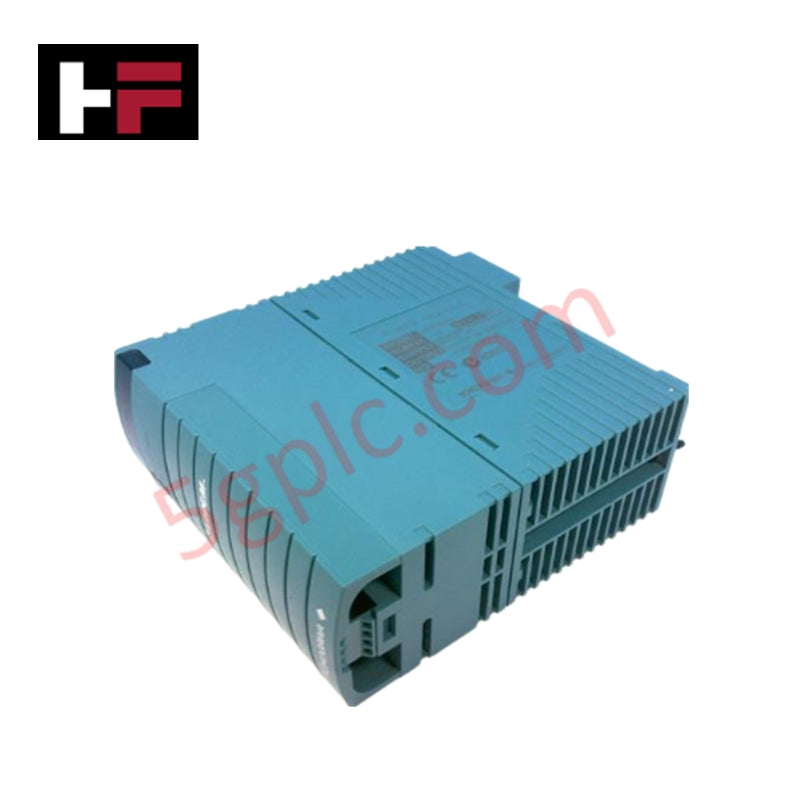
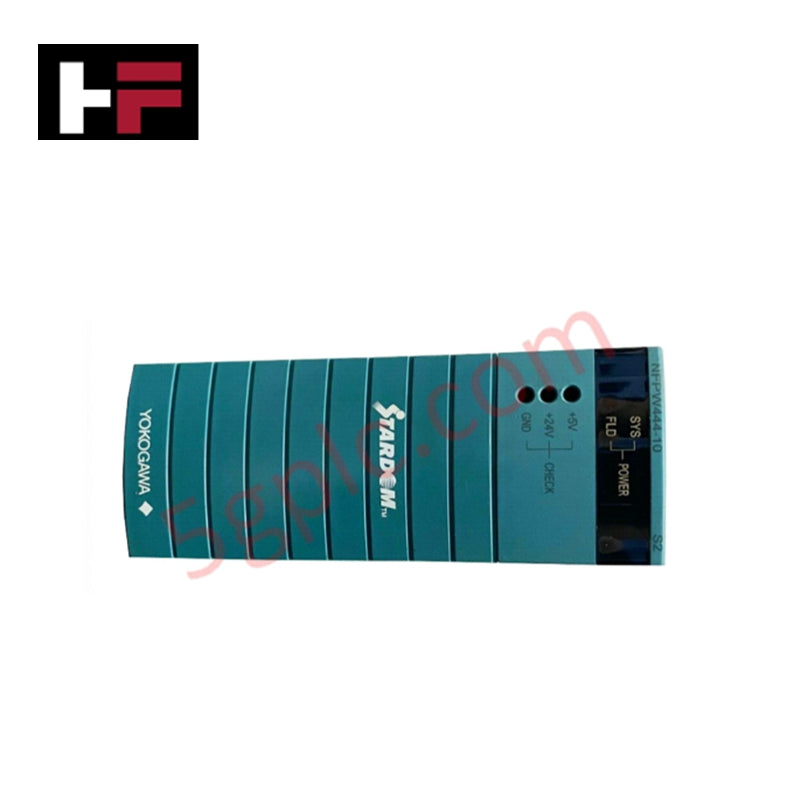
Configuré pour la transformation et la stabilisation localisées de l'alimentation électrique dans les réseaux du système STARDOM, le Yokogawa NFPW442-10 (module d'alimentation NFPW442) assure une exécution physique/électrique directe. Le module se monte directement sur l'interface de la plaque de base du système pour convertir la tension d'alimentation en courant alternatif en tensions continues multi-rails requises par les unités de contrôle locales et les nœuds d'interface adjacents.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | NFPW442-10 |
| Marque | Yokogawa |
| Origine | Japon |
| Poids | 1,20 lbs |
| Dimensions | Spécifications standard de l’empreinte des modules STARDOM |
| Température de fonctionnement | Limites industrielles standard (se référer aux manuels de la plateforme STARDOM) |
| Consommation électrique | Dépendante de la charge selon la configuration matérielle |
| Entrée | 220-240 VAC, 50/60 Hz, 0,7 A |
| Sortie Rail 1 | 5,1 VCC à 7,8 A |
| Sortie Rail 2 | 24 VCC à 4 A |
| Style d’équipement | Style S2 |
Contrôle des processus et isolation canal à canal
L’architecture électrique interne intègre des barrières de séparation physique pour maintenir des métriques d’isolation distinctes canal à canal entre l’alimentation secteur haute tension et les lignes secondaires de sortie en courant continu. Cette topologie atténue le bruit en mode commun haute fréquence et empêche les fluctuations de tension externes de perturber le traitement logique sensible du bus arrière. En stabilisant l’infrastructure d’alimentation secondaire, le module supprime les interférences électromagnétiques croisées entre les canaux de communication voisins, préservant ainsi l’intégrité du signal pour les architectures de protocole de boucle 4-20 mA HART en aval interfacées avec les nœuds de contrôle.
Questions fréquemment posées
Q : Comment la configuration à double rail de sortie répartit-elle sa distribution d’énergie vers la plaque de base du système ?
R : Le module génère simultanément un rail 5,1 VCC capable de fournir jusqu’à 7,8 A pour les circuits logiques de traitement internes, ainsi qu’un rail 24 VCC capable de fournir jusqu’à 4 A pour la distribution des signaux côté terrain et les circuits d’interface de boucle. Les deux rails sont régulés indépendamment afin d’éviter toute interférence de charge réciproque lors des pics de courant.
Q : Quels sont les critères d’ingénierie concernant le remplacement en ligne du module sous tension ?
R : Le remplacement à chaud de ce module à configuration unique sous tension entraîne une coupure immédiate de l’alimentation du bus arrière interne, interrompant toute exécution de traitement active. Le remplacement en ligne est strictement limité aux configurations fonctionnant avec des alimentations redondantes parallèles vérifiées.
Directives d’installation sur site
- Alignement du bus arrière et mécanisme de verrouillage : Insérez le module dans les guides d’emplacement désignés sur la plaque de base STARDOM. Appuyez fermement jusqu’à ce que le connecteur multipin soit complètement engagé avec le bus arrière, puis serrez les vis de retenue mécaniques intégrées pour maintenir une connectivité continue de la masse.
- Routage et séparation des fils d’alimentation AC : Faites passer les câbles d’alimentation primaire 220-240 VAC dans des chemins de câbles non combustibles séparés, détachés des lignes basse tension DC et des lignes de communication numérique afin de réduire les couplages inductifs de bruit.
- Connexion de la terre du coffret : Reliez le bus de terre principal du coffret à un réseau de terre de sécurité en cuivre à faible impédance. Assurez-vous que tous les blindages des câbles externes sur le terrain se terminent en un point de mise à la terre unique pour éviter les boucles de potentiel de terre pouvant compromettre la stabilité des rails de sortie.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat

Maintenance préventive des armoires de brassage : contrôles essentiels de bon fonctionnement pour les systèmes PLC, DCS et ESD
Les armoires de raccordement constituent l’interface essentielle entre l’instrumentation de terrain et les équipements électroniques de la salle de contrôle dans les installations industrielles modernes. La maintenance préventive régulière de ces armoires garantit l’intégrité des signaux au sein des automates programmables (PLC), des systèmes de contrôle distribué (DCS) et des réseaux d’arrêt d’urgence (ESD). Les techniciens système doivent appliquer des protocoles d’inspection structurés afin de réduire les risques environnementaux, de détecter les câblages desserrés et de maintenir une disponibilité opérationnelle continue.

Informatique spatiale dans l’automatisation industrielle : améliorer les opérations des API et des SDCD grâce à la RA et à la RV
L’Industrie 4.0 intègre l’intelligence numérique aux opérations sur le terrain, transformant les environnements d’automatisation des usines dans le monde entier. Les technologies spatiales, notamment la réalité augmentée (RA) et la réalité virtuelle (RV), redéfinissent la manière dont les ingénieurs interagissent avec les systèmes de contrôle industriels. En reliant les modèles CAO générés par ordinateur aux données en temps réel des technologies opérationnelles (TO), les affichages immersifs permettent une surveillance intuitive, des diagnostics rapides et une maintenance plus sûre dans des installations de traitement complexes.

Tests d’acceptation principaux : comprendre les essais FAT et SAT dans les systèmes de contrôle industriels
Les essais de réception en usine (FAT) et les essais de réception sur site (SAT) constituent des étapes essentielles d’assurance qualité dans les systèmes complexes de contrôle industriel. Ces deux procédures vérifient que les automates programmables industriels (API), les systèmes de contrôle-commande distribués (DCS) et les dispositifs de terrain associés respectent des spécifications fonctionnelles strictes. Toutefois, la réalisation efficace de ces essais nécessite une distinction claire entre la préparation hors site et la mise en service finale sur le terrain.