










Détails du produit
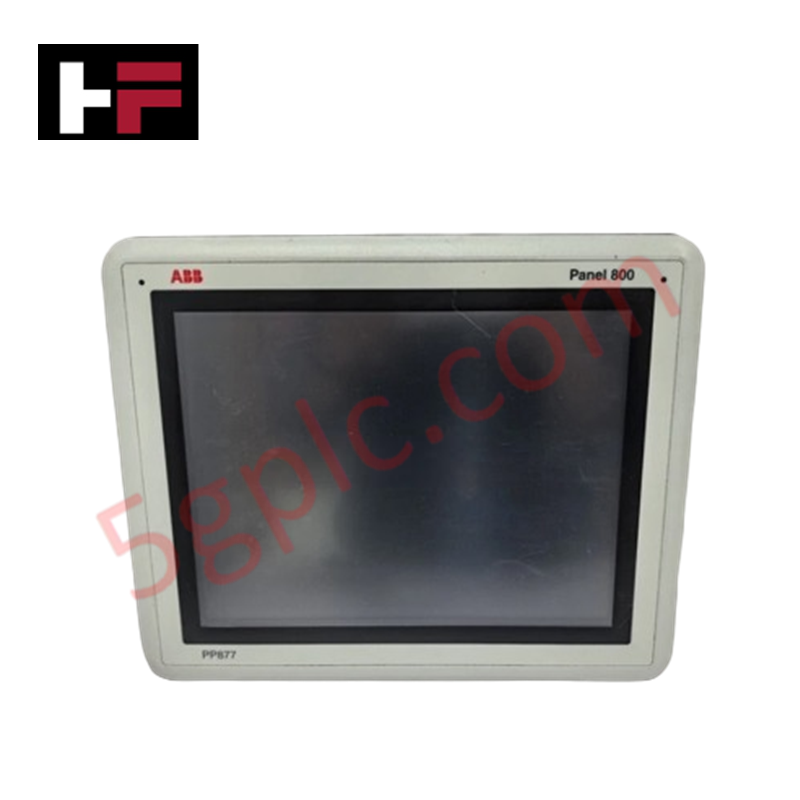
Configuré pour les réparations directes de l’interface utilisateur physique sur les panneaux HMI industriels, le ABB 3BSE069270R1 3BSE069270R2 (Composant écran tactile PP871) assure l’exécution physique/électrique directe pour la numérisation des entrées tactiles de l’opérateur.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | Ensemble écran tactile PP871 |
| Numéros de pièce | 3BSE069270R1 / 3BSE069270R2 |
| Marque | ABB |
| Origine | Suède / Allemagne |
| Poids | 0,350 kg (poids structurel standard) |
| Dimensions | Dimensionné précisément pour les boîtiers matériels standard du panneau PP871 800 |
| Température de fonctionnement | -10 à +60 °C (profil de fonctionnement industriel) |
| Consommation électrique | Alimenté directement par la matrice de la carte processeur interne HMI |
| Type de composant | Matrice d’écran tactile résistif avec film protecteur assorti |
| Interface de connexion | Câble ruban flexible à circuit imprimé multi-broches (FPC) |
| Dureté de surface | Note minimale de 3H contre les rayures |
| Résistance chimique | Résistant aux solvants industriels, à l’alcool et à la graisse |
Réseaux déterministes Profinet / EtherNet/IP et mise à l’échelle de la densité d’E/S
L’ensemble écran tactile convertit la pression mécanique appliquée à la surface de l’interface en coordonnées traitées par le CPU local du panneau 800. Cette boucle de suivi numérisée s’intègre aux profils d’automatisation sans réduire la vitesse de communication du bus arrière ni générer de délai de paquet sur les réseaux déterministes Profinet / EtherNet/IP connectés. La configuration matricielle prend en charge une coordination fluide avec les affichages à densité d’E/S étendue, maintenant la précision et la stabilité des entrées à l’écran lors des mises à jour simultanées de compatibilité du firmware sur la console HMI maître.
Questions fréquemment posées
Q : En quoi les variantes 3BSE069270R1 et 3BSE069270R2 diffèrent-elles en termes de compatibilité technique ?
R : Les deux numéros de pièce représentent des configurations de réparation fonctionnellement interchangeables pour le HMI de base PP871. Les suffixes de révision concernent des lots de fabrication spécifiques et de légères modifications du routage du câble ruban, mais ils partagent des dimensions structurelles et des dispositions de capteurs identiques.
Q : Une calibration spéciale est-elle nécessaire après le montage du panneau tactile de remplacement et du film protecteur ?
R : Oui. Une fois la couche de câble ruban connectée et l’unité montée dans le cadre du boîtier, une matrice d’alignement tactile standard doit être exécutée depuis le BIOS ou l’environnement de configuration HMI pour synchroniser les points de coordonnées physiques avec la matrice d’affichage active.
Consignes d’installation sur site
- Décontamination de la surface : Nettoyez soigneusement la matrice du panneau LCD sous-jacent à l’aide d’une lingette électronique industrielle sans peluches avant de positionner le nouvel élément tactile afin d’éviter de piéger des particules de poussière en suspension.
- Alignement du câble ruban : Fixez le câble ruban flexible à circuit imprimé (FPC) dans la fente du connecteur ZIF sur la carte logique PCB interne. Vérifiez que les broches de suivi se verrouillent symétriquement en position pour éviter les pertes de signal.
- Application du film protecteur : Appliquez le film protecteur sur le cadre extérieur de la lunette avant. Exercez une pression continue de la surface du centre vers l’extérieur pour assurer une adhérence complète et éliminer les poches d’air.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Maintenance préventive des armoires de brassage : contrôles essentiels de bon fonctionnement pour les systèmes PLC, DCS et ESD
Les armoires de raccordement constituent l’interface essentielle entre l’instrumentation de terrain et les équipements électroniques de la salle de contrôle dans les installations industrielles modernes. La maintenance préventive régulière de ces armoires garantit l’intégrité des signaux au sein des automates programmables (PLC), des systèmes de contrôle distribué (DCS) et des réseaux d’arrêt d’urgence (ESD). Les techniciens système doivent appliquer des protocoles d’inspection structurés afin de réduire les risques environnementaux, de détecter les câblages desserrés et de maintenir une disponibilité opérationnelle continue.

Informatique spatiale dans l’automatisation industrielle : améliorer les opérations des API et des SDCD grâce à la RA et à la RV
L’Industrie 4.0 intègre l’intelligence numérique aux opérations sur le terrain, transformant les environnements d’automatisation des usines dans le monde entier. Les technologies spatiales, notamment la réalité augmentée (RA) et la réalité virtuelle (RV), redéfinissent la manière dont les ingénieurs interagissent avec les systèmes de contrôle industriels. En reliant les modèles CAO générés par ordinateur aux données en temps réel des technologies opérationnelles (TO), les affichages immersifs permettent une surveillance intuitive, des diagnostics rapides et une maintenance plus sûre dans des installations de traitement complexes.

Tests d’acceptation principaux : comprendre les essais FAT et SAT dans les systèmes de contrôle industriels
Les essais de réception en usine (FAT) et les essais de réception sur site (SAT) constituent des étapes essentielles d’assurance qualité dans les systèmes complexes de contrôle industriel. Ces deux procédures vérifient que les automates programmables industriels (API), les systèmes de contrôle-commande distribués (DCS) et les dispositifs de terrain associés respectent des spécifications fonctionnelles strictes. Toutefois, la réalisation efficace de ces essais nécessite une distinction claire entre la préparation hors site et la mise en service finale sur le terrain.