










Détails du produit
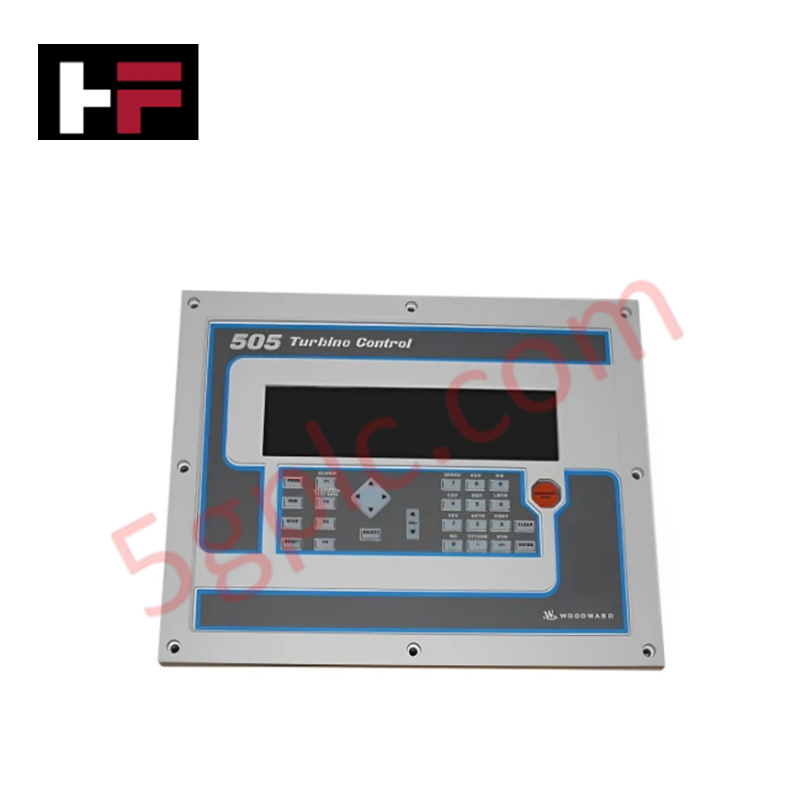
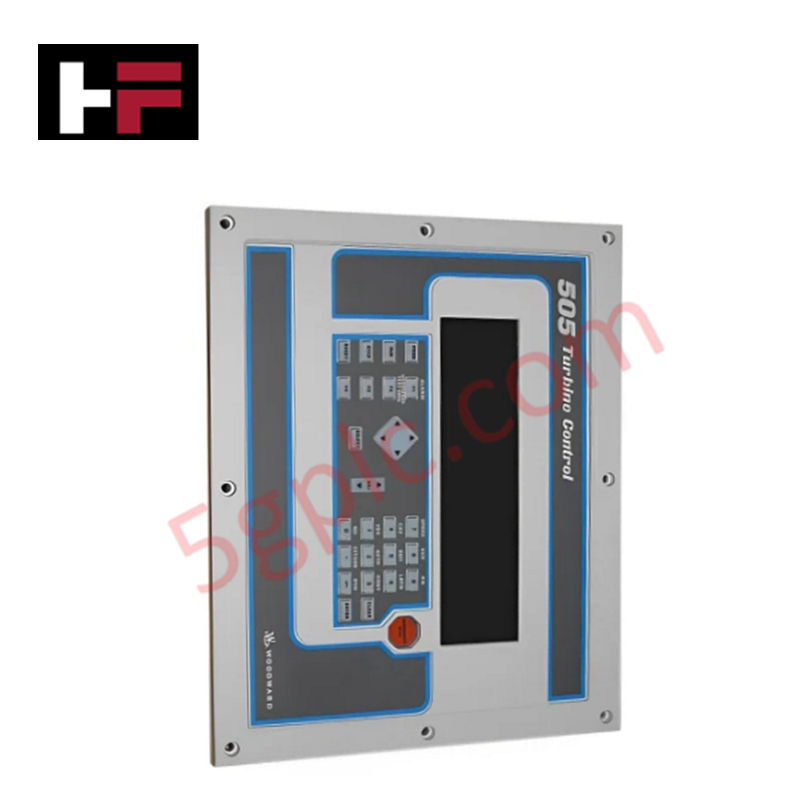
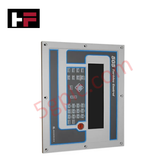
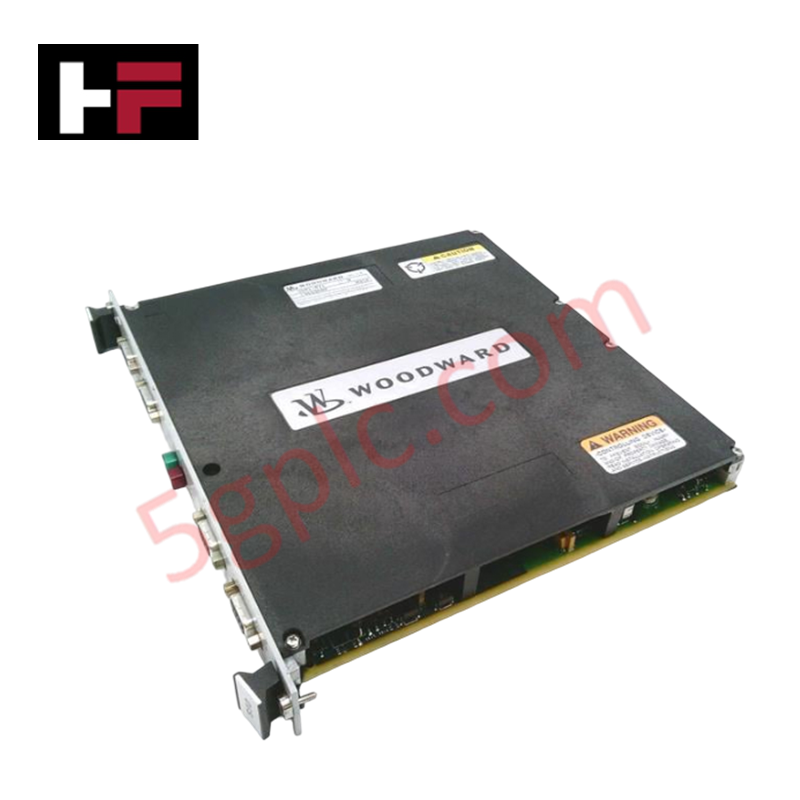
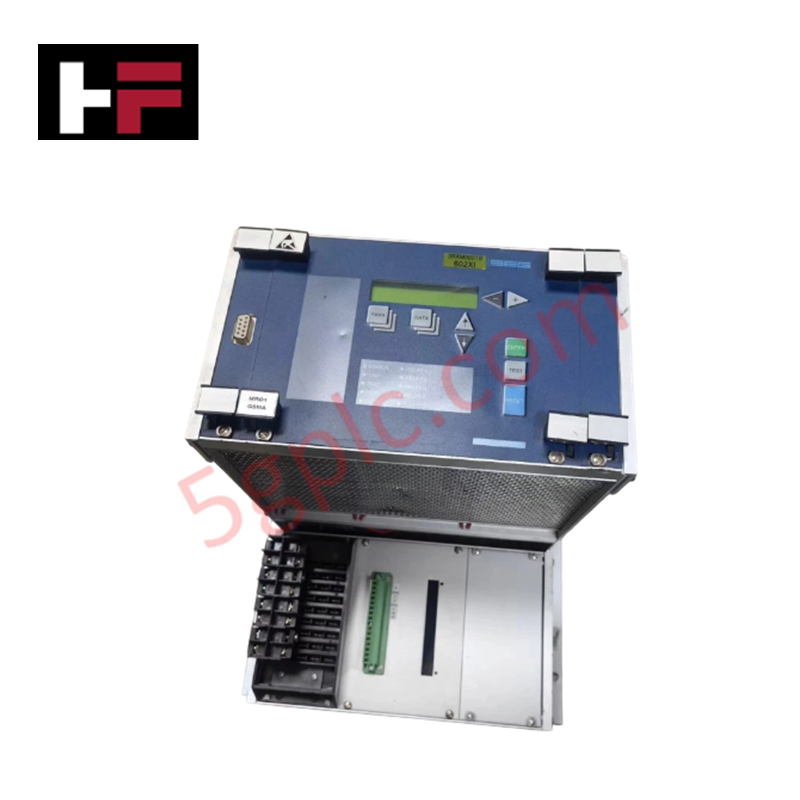
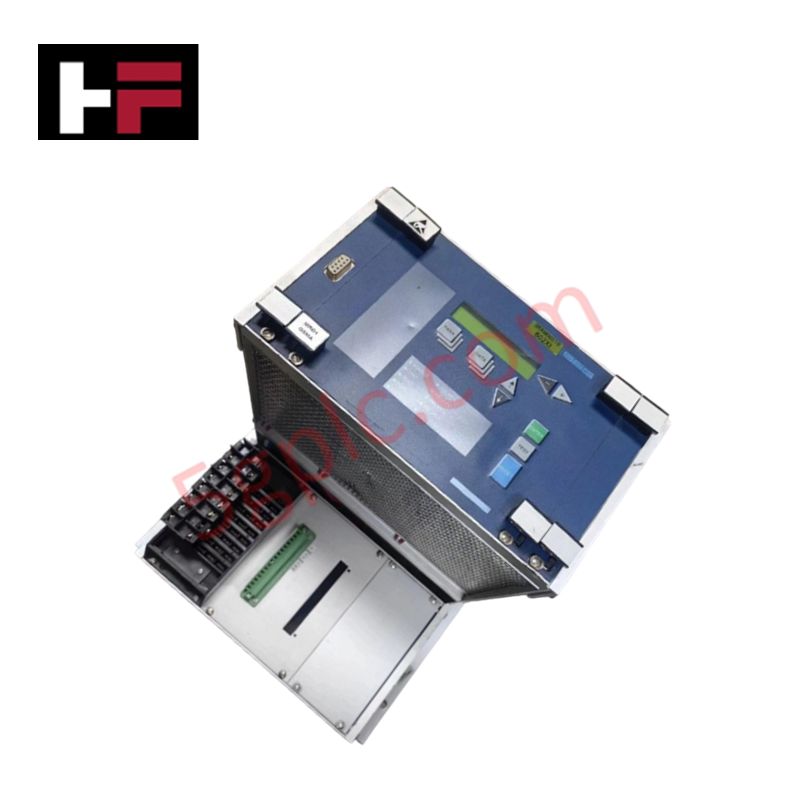
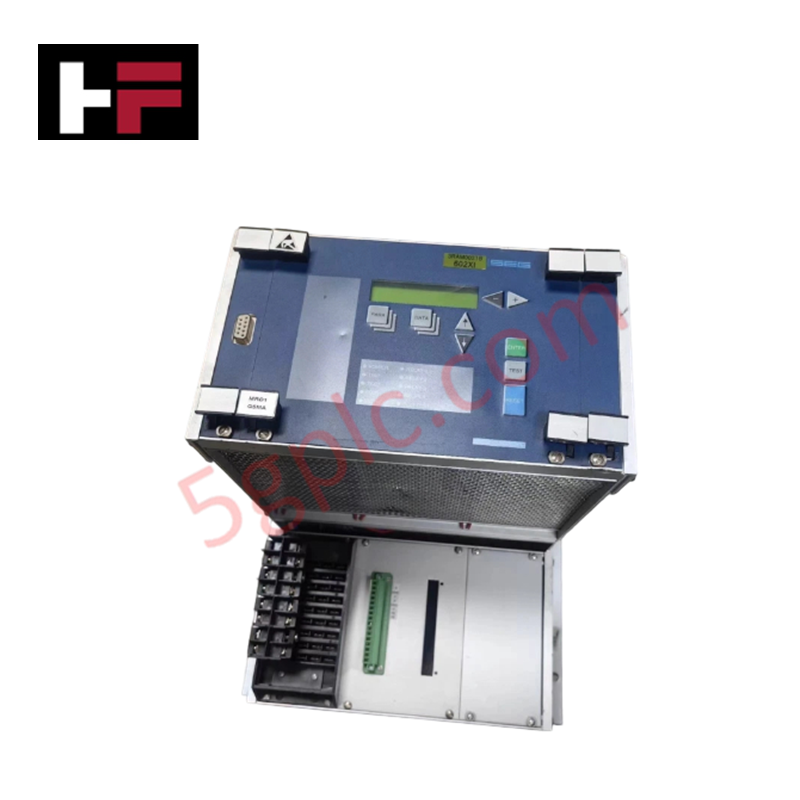
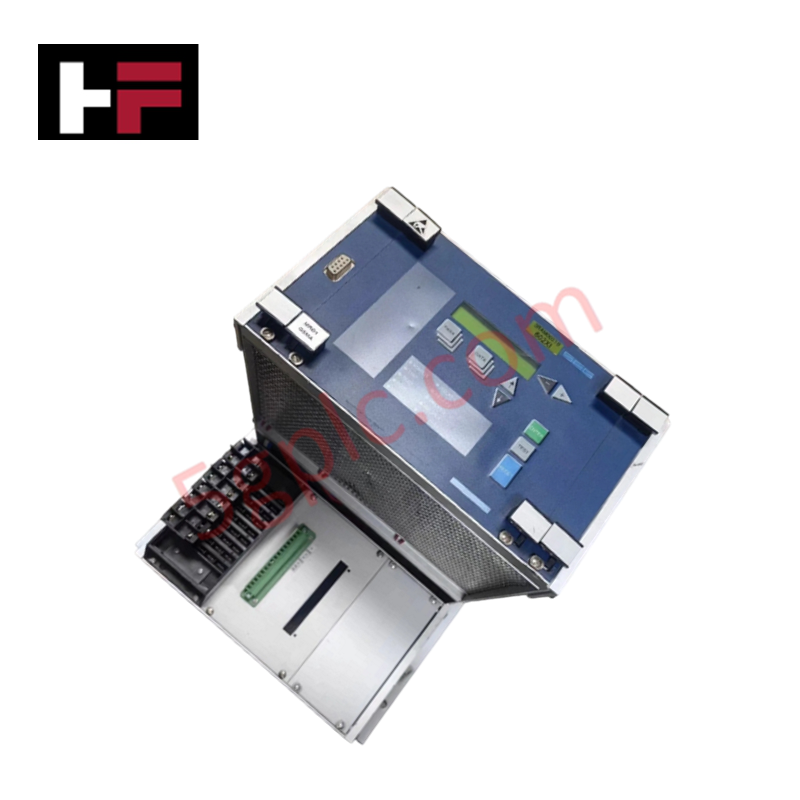
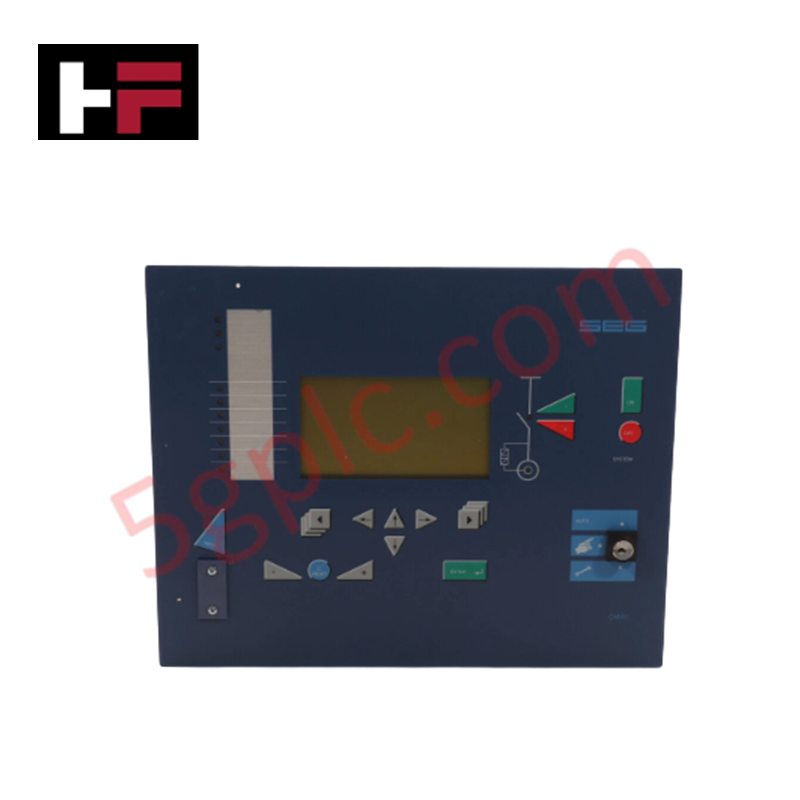
Le Woodward 9907-162, également référencé comme le 9907-162 Régulateur Numérique, fonctionne comme un composant matériel dédié à la gestion des turbines à vapeur au sein des plateformes de contrôle MicroNet et 505.
Spécifications Matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 9907-162 |
| Marque | Woodward |
| Origine | Non spécifiée |
| Poids | 9,11 lbs |
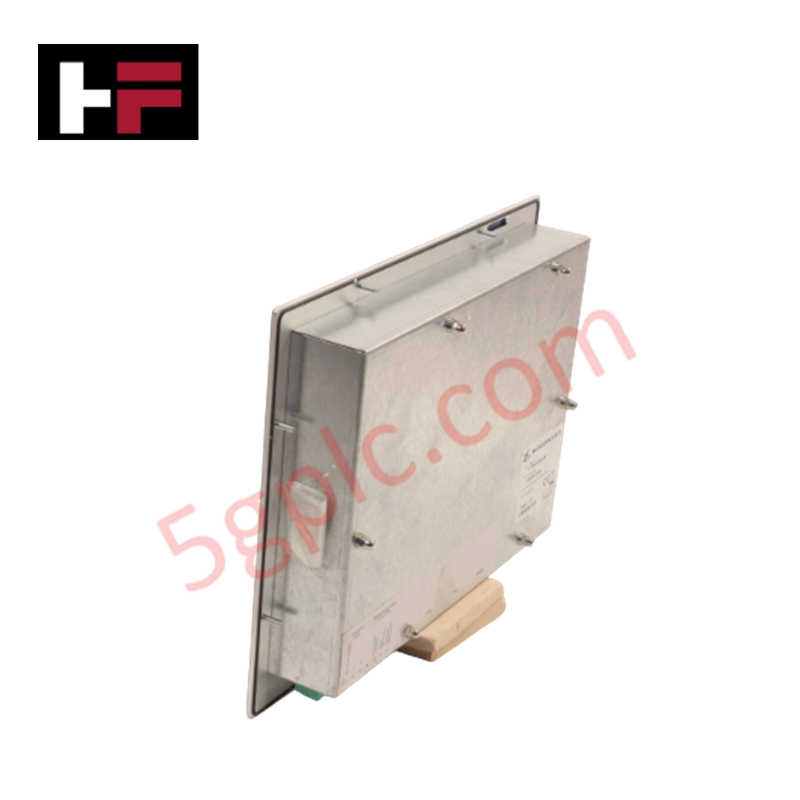
| Dimensions | 11 x 14 x 4 pouces |
| Température de fonctionnement | -20 à 60 °C |
| Consommation électrique | +24 VCC à 1 A |
| Indice de protection | NEMA 4X / IP 56 |
| Interface processeur | Clavier multifonction à 30 touches |
| Communication | RS-232, RS-422, RS-485 |
Réponse de la Boucle de Rétroaction de l’Actionneur
Le 9907-162 utilise une architecture basée sur microprocesseur pour traiter la vitesse de la turbine et les variables de procédé en commandes de contrôle précises. L’unité dispose de 2 sorties actionneurs dédiées, modulées pour maintenir une performance stable du régulateur sous des conditions variables de charge vapeur. Pour assurer une réponse constante de la boucle de rétroaction de l’actionneur, le contrôleur prend en charge l’acquisition rapide de données provenant des capteurs de vitesse et des transmetteurs de procédé. Les sorties de courant programmables (6 au total) permettent un contrôle fin des actionneurs hydrauliques ou électriques auxiliaires. Le système est conçu pour fournir une réponse transitoire rapide lors des rejets de charge ou des événements de synchronisation, avec un support logiciel intégré pour les applications OpView et 505View afin de surveiller la stabilité de la boucle et le courant d’entraînement des actionneurs.
Questions Fréquemment Posées
Q : L’unité supporte-t-elle plusieurs protocoles de communication série simultanément ?
R : Le matériel supporte les interfaces RS-232, RS-422 et RS-485. Les utilisateurs doivent vérifier que la configuration du câblage et les paramètres des ports logiciels correspondent au protocole requis pour le contrôleur hôte ou la connexion HMI externe prévue.
Q : Quelle est la fonction des boutons intégrés d’arrêt d’urgence et de test de survitesse ?
R : Ces entrées physiques sont câblées directement dans la logique de sécurité du contrôleur pour déclencher une coupure immédiate de l’alimentation des sorties actionneurs. Le bouton de test de survitesse permet de vérifier fonctionnellement le circuit de détection de vitesse et la logique de déclenchement de survitesse sans nécessiter de conditions réelles de survitesse sur le rotor de la turbine.
Directives d’Installation sur Site
- Montage : Installez l’unité dans un boîtier conforme aux normes NEMA 4X ou IP 56 pour protéger le châssis de 11 x 14 x 4 pouces contre l’humidité et l’infiltration de particules.
- Câblage : Utilisez un câblage blindé pour toutes les entrées analogiques et sorties actionneurs. Reliez les blindages aux bornes de terre désignées sur le châssis de l’unité afin de maintenir l’intégrité du signal et de satisfaire aux exigences de compatibilité électromagnétique.
- Alimentation : Connectez à une source d’alimentation régulée +24 VCC capable de fournir au moins 1 A. Assurez-vous que le câblage d’alimentation est en paire torsadée pour minimiser les interférences dans les boucles de signaux analogiques sensibles.
- Validation : Au démarrage, effectuez un test de boucle des 6 sorties de courant programmables et des 8 sorties relais pour confirmer leur correspondance correcte avec les dispositifs de terrain. Vérifiez la communication sur les ports série avant d’activer le mode de contrôle automatique complet.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.
Guide technique et d'achat

Maintenance préventive des armoires de brassage : contrôles essentiels de bon fonctionnement pour les systèmes PLC, DCS et ESD
Les armoires de raccordement constituent l’interface essentielle entre l’instrumentation de terrain et les équipements électroniques de la salle de contrôle dans les installations industrielles modernes. La maintenance préventive régulière de ces armoires garantit l’intégrité des signaux au sein des automates programmables (PLC), des systèmes de contrôle distribué (DCS) et des réseaux d’arrêt d’urgence (ESD). Les techniciens système doivent appliquer des protocoles d’inspection structurés afin de réduire les risques environnementaux, de détecter les câblages desserrés et de maintenir une disponibilité opérationnelle continue.

Informatique spatiale dans l’automatisation industrielle : améliorer les opérations des API et des SDCD grâce à la RA et à la RV
L’Industrie 4.0 intègre l’intelligence numérique aux opérations sur le terrain, transformant les environnements d’automatisation des usines dans le monde entier. Les technologies spatiales, notamment la réalité augmentée (RA) et la réalité virtuelle (RV), redéfinissent la manière dont les ingénieurs interagissent avec les systèmes de contrôle industriels. En reliant les modèles CAO générés par ordinateur aux données en temps réel des technologies opérationnelles (TO), les affichages immersifs permettent une surveillance intuitive, des diagnostics rapides et une maintenance plus sûre dans des installations de traitement complexes.

Tests d’acceptation principaux : comprendre les essais FAT et SAT dans les systèmes de contrôle industriels
Les essais de réception en usine (FAT) et les essais de réception sur site (SAT) constituent des étapes essentielles d’assurance qualité dans les systèmes complexes de contrôle industriel. Ces deux procédures vérifient que les automates programmables industriels (API), les systèmes de contrôle-commande distribués (DCS) et les dispositifs de terrain associés respectent des spécifications fonctionnelles strictes. Toutefois, la réalisation efficace de ces essais nécessite une distinction claire entre la préparation hors site et la mise en service finale sur le terrain.