












Détails du produit
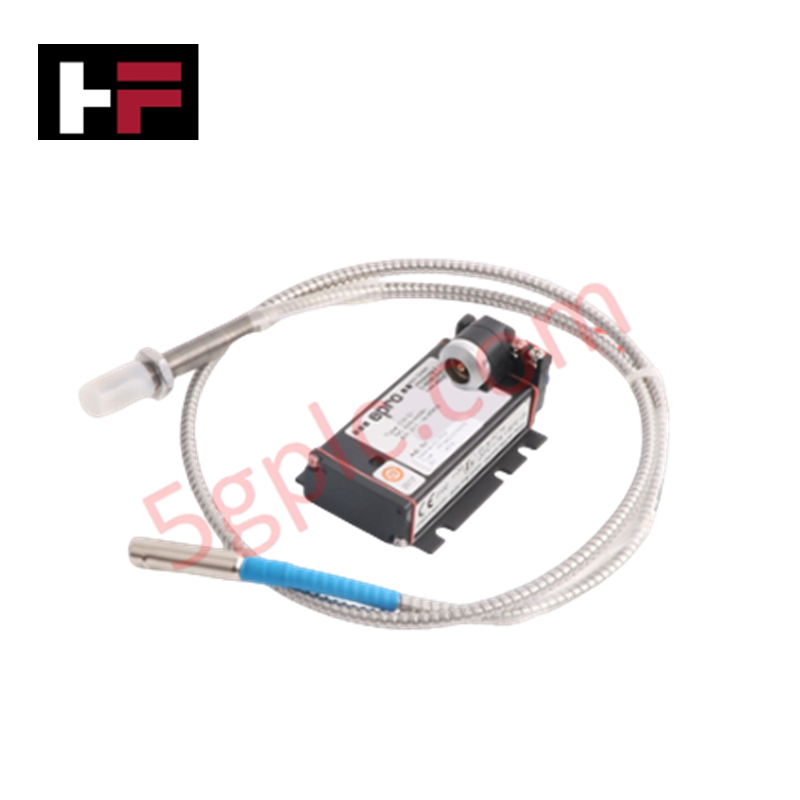
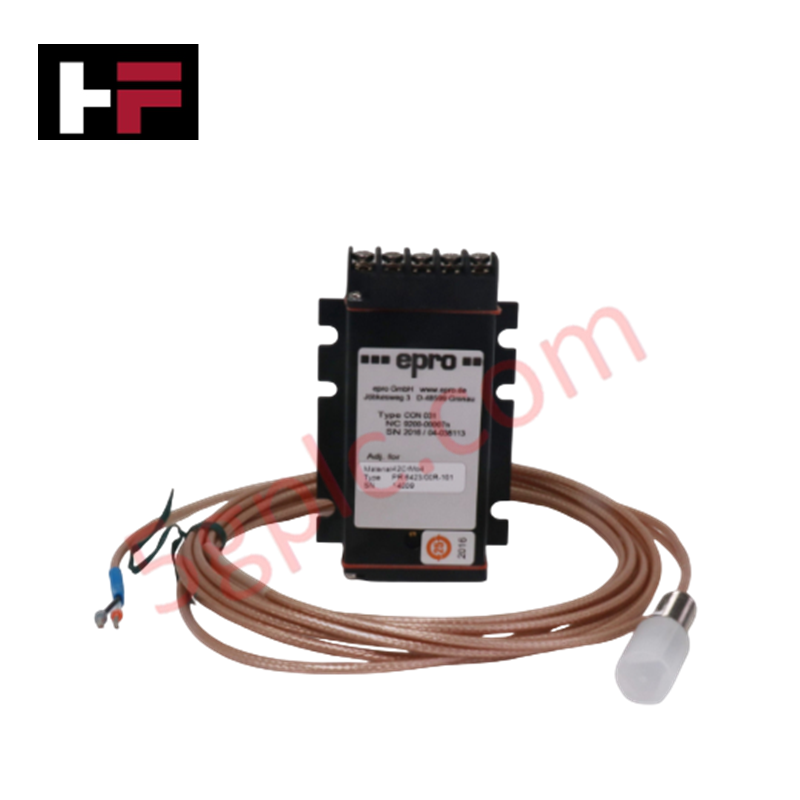
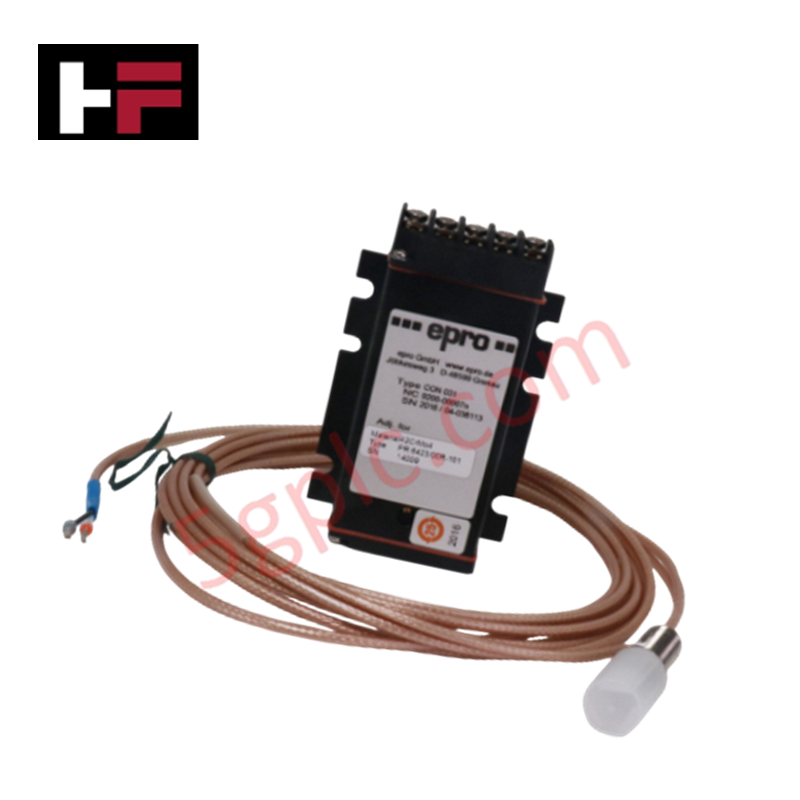
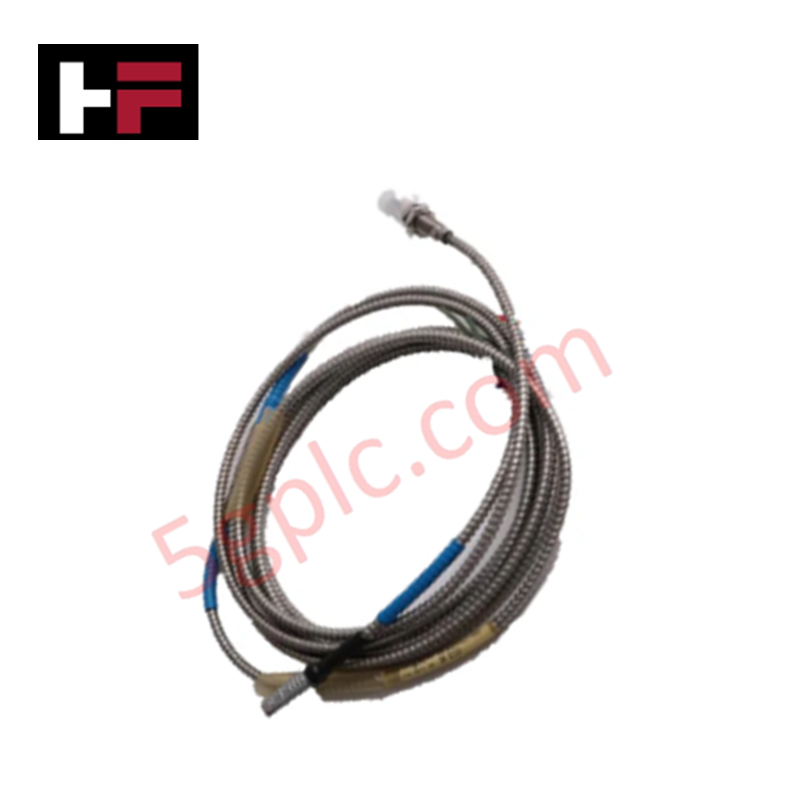
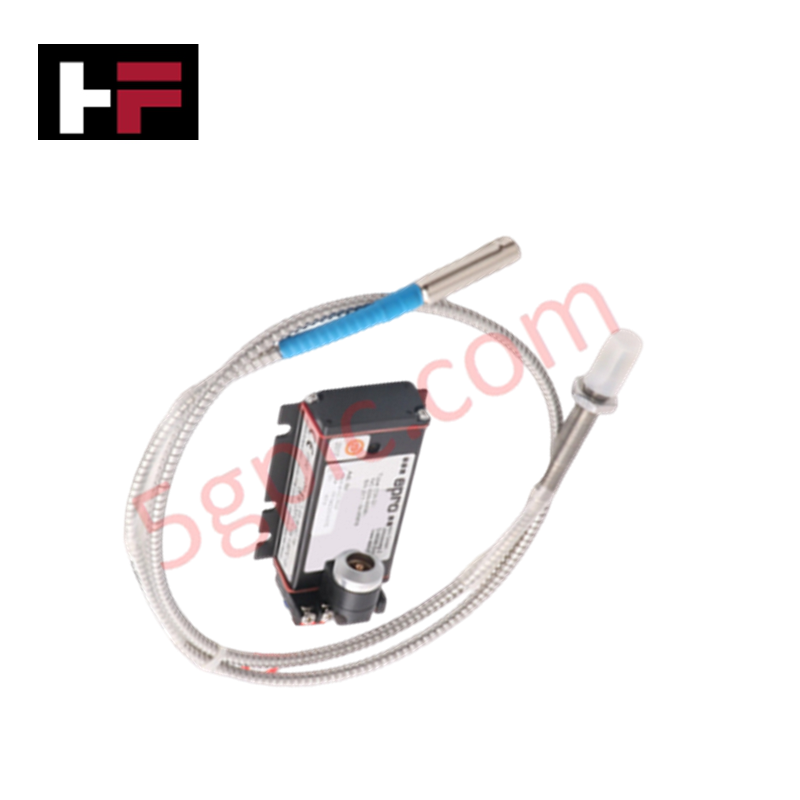
Le Emerson CON021+PR6423/10R-010-CN, également référencé au catalogue comme capteur de courants de Foucault CON021+PR6423/10R-010-CN, est un composant matériel dédié à la mesure sans contact des vibrations d’arbre et des déplacements dynamiques au sein des plateformes DCS et AMS 6500 Classic System. L’ensemble associe une configuration à pointe de sonde de 8 mm à un circuit de conditionnement du signal afin d’assurer une surveillance mécanique continue en temps réel des arbres de machines tournantes.
Caractéristiques matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | CON021+PR6423/10R-010-CN |
| Marque | Emerson |
| Origine | États-Unis |
| Poids | 0,24 kg |
| Dimensions | 24,5 cm x 17 cm x 4 cm |
| Température de fonctionnement | Plage industrielle étendue |
| Consommation électrique | Alimenté par la boucle via le transmetteur / module de surveillance |
| Série | EPRO |
| Type de capteur | Capteur de proximité à courants de Foucault sans contact |
| Diamètre de la pointe de sonde | 8 mm |
| Compatibilité système | DCS, AMS 6500 Classic System |
| Interface de données | Prise en charge des communications via routeur Ethernet |
| Boîtier mécanique | Boîtier industriel résistant à l’huile et aux températures élevées |
Caractéristiques techniques Bently Nevada / VIBRO-METER
Le système de mesure sans contact s’appuie sur une mise à l’échelle calibrée de la sonde à courants de Foucault afin de convertir les variations physiques de l’entrefer en signaux électriques proportionnels. Avant la mise en service, les ingénieurs valident la tension d’entrefer en visant -10 VDC au centre mécanique de la plage linéaire de la sonde, afin de garantir une mesure symétrique de l’amplitude crête à crête. Ce décalage de tension calibré permet au transmetteur de capter la dynamique du rotor à haute fréquence, notamment les vibrations relatives de l’arbre, la dilatation thermique et les variations de position radiale. L’architecture à pilotes différentiels assure la suppression de la diaphonie entre les canaux de sondes adjacents installés à proximité les uns des autres sur les paliers de turbine.
Foire aux questions
Q : Comment la tension de l’entrefer physique est-elle validée lors de l’installation mécanique de la sonde PR6423/10R-010-CN ?
R : Lorsque l’arbre cible est à l’arrêt, réglez la profondeur de vissage de la sonde jusqu’à ce que la tension continue en sortie du conditionneur de signal CON021 mesure -10 VDC, confirmant ainsi que le capteur est réglé au centre de sa plage de fonctionnement linéaire.
Q : Quelles précautions permettent d’éviter la diaphonie lors du montage de plusieurs sondes à courants de Foucault dans le même boîtier de palier ?
R : Respectez la séparation spatiale minimale recommandée entre les pointes de sonde et veillez à acheminer les câbles des sondes dans des conduits métalliques mis à la terre distincts afin d’empêcher les défaillances de suppression de la diaphonie électromagnétique.
Q : Le convertisseur CON021 nécessite-t-il un étalonnage sur site lors d’une modification de la longueur du câble d’extension ?
R : Oui, la longueur totale du système (sonde, câble d’extension et convertisseur) doit correspondre à la courbe d’étalonnage d’usine afin d’éviter les erreurs dans le signal de sortie issu de la mise à l’échelle de la sonde à courants de Foucault.
Directives d’installation sur site
- Inspectez la surface de l’arbre cible afin de vous assurer qu’elle est propre et exempte de faux-rond magnétique, de rayures ou de marques d’usinage profondes.
- Vissez la sonde de 8 mm dans le support de montage du boîtier de palier jusqu’à ce que sa pointe s’approche de la face de l’arbre cible.
- Branchez un multimètre numérique aux bornes de sortie de contrôle du conditionneur de signal afin de mesurer la tension continue statique de l’entrefer.
- Réglez la position mécanique de la sonde jusqu’à ce que le multimètre affiche la valeur cible calibrée de -10 VDC, puis serrez le contre-écrou extérieur.
- Raccordez le câblage d’extension à l’aide des connecteurs à manchon blindé et isolez le blindage coaxial de la terre de la machine côté sonde.
- Acheminez le câblage du signal dans des chemins de câbles dédiés aux instruments jusqu’au rack de surveillance DCS ou AMS 6500, en raccordant les blindages à la barre de terre de l’armoire en un point unique.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Maintenance préventive des armoires de brassage : contrôles essentiels de bon fonctionnement pour les systèmes PLC, DCS et ESD
Les armoires de raccordement constituent l’interface essentielle entre l’instrumentation de terrain et les équipements électroniques de la salle de contrôle dans les installations industrielles modernes. La maintenance préventive régulière de ces armoires garantit l’intégrité des signaux au sein des automates programmables (PLC), des systèmes de contrôle distribué (DCS) et des réseaux d’arrêt d’urgence (ESD). Les techniciens système doivent appliquer des protocoles d’inspection structurés afin de réduire les risques environnementaux, de détecter les câblages desserrés et de maintenir une disponibilité opérationnelle continue.

Informatique spatiale dans l’automatisation industrielle : améliorer les opérations des API et des SDCD grâce à la RA et à la RV
L’Industrie 4.0 intègre l’intelligence numérique aux opérations sur le terrain, transformant les environnements d’automatisation des usines dans le monde entier. Les technologies spatiales, notamment la réalité augmentée (RA) et la réalité virtuelle (RV), redéfinissent la manière dont les ingénieurs interagissent avec les systèmes de contrôle industriels. En reliant les modèles CAO générés par ordinateur aux données en temps réel des technologies opérationnelles (TO), les affichages immersifs permettent une surveillance intuitive, des diagnostics rapides et une maintenance plus sûre dans des installations de traitement complexes.

Tests d’acceptation principaux : comprendre les essais FAT et SAT dans les systèmes de contrôle industriels
Les essais de réception en usine (FAT) et les essais de réception sur site (SAT) constituent des étapes essentielles d’assurance qualité dans les systèmes complexes de contrôle industriel. Ces deux procédures vérifient que les automates programmables industriels (API), les systèmes de contrôle-commande distribués (DCS) et les dispositifs de terrain associés respectent des spécifications fonctionnelles strictes. Toutefois, la réalisation efficace de ces essais nécessite une distinction claire entre la préparation hors site et la mise en service finale sur le terrain.