












Détails du produit
Présentation du produit
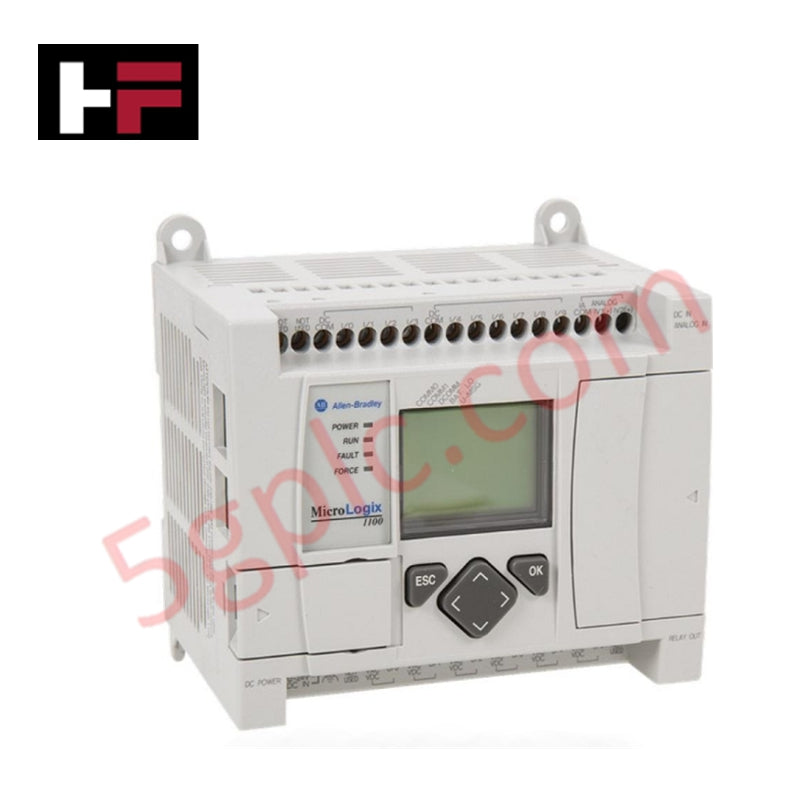
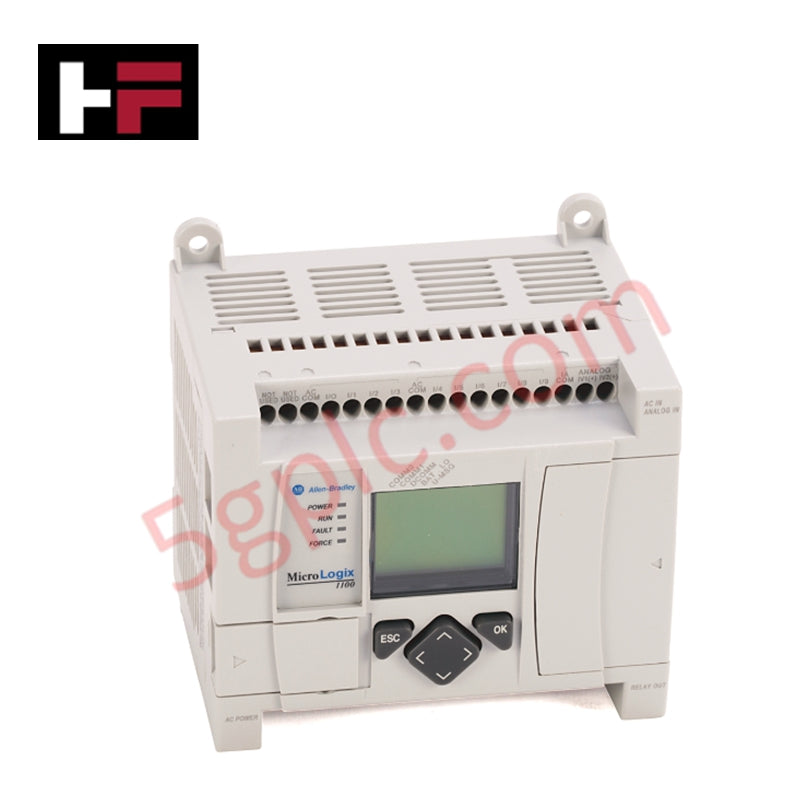
Le Allen Bradley 1763-L16DWD se présente comme une centrale polyvalente au sein de la famille MicroLogix 1100, conçue pour faire le lien entre le micro-contrôle et le réseau industriel à grande échelle. Ce contrôleur intègre un écran LCD intégré pour la surveillance en temps réel du statut et la manipulation des données sans nécessiter de matériel externe. Nous fournissons cette unité en tant que 100 % Neuve et Originale, garantissant que votre architecture d'automatisation bénéficie de composants authentiques certifiés par l'usine.
Spécifications techniques
Le 1763-L16DWD combine un traitement numérique à haute vitesse avec une surveillance analogique précise :
| Caractéristique | Spécification |
| Fabricant | Allen Bradley |
| Gamme de produits | MicroLogix 1100 |
| Nombre d’E/S | 16 points |
| Alimentation | 120 à 240 Volts AC |
| Entrées numériques | (10) 12/24V DC Sink/Source |
| Sorties numériques | (6) sorties relais |
| Entrées analogiques | (2) canaux 0-10V DC |
| Résolution analogique | Entier non signé 10 bits |
| Communication | 1 port Ethernet ; 1 RS-232 / RS-485 |
| Affichage | Interface LCD intégrée |
Avantages techniques
Le 1763-L16DWD résout des défis critiques de déploiement sur le terrain grâce à son ensemble de fonctionnalités uniques :
-
Intégration réseau directe : Le port Ethernet intégré facilite la messagerie peer-to-peer et l’intégration SCADA sans faille. Ce matériel élimine le coût et la complexité des passerelles de communication externes.
-
Diagnostic embarqué : L’écran LCD intégré offre un accès immédiat au statut des E/S, aux codes d’erreur et aux valeurs entières. Les techniciens sur site diagnostiquent les problèmes directement à la machine, réduisant ainsi le temps moyen de réparation (MTTR).
-
Gestion des signaux mixtes : En incorporant deux entrées analogiques 10 bits directement dans l’unité de base, ce contrôleur gère les signaux de pression et de température sans nécessiter de modules d’extension supplémentaires, économisant ainsi un espace important sur le rail DIN.
-
Exécution à haute vitesse : La section d’entrée numérique prend en charge des compteurs à haute vitesse, permettant au contrôleur de traiter des impulsions rapides provenant d’encodeurs et de débitmètres pour un contrôle précis des mouvements et des liquides.
FAQ
-
Puis-je étendre la capacité d’E/S du 1763-L16DWD ?
Oui. La plateforme MicroLogix 1100 supporte jusqu’à quatre modules d’extension d’E/S 1762. Cela vous permet de faire évoluer le système à mesure que les besoins de votre machine augmentent, en ajoutant des points analogiques ou numériques spécialisés selon les besoins.
-
Quel logiciel dois-je utiliser pour programmer ce contrôleur ?
Les ingénieurs utilisent le logiciel de programmation RSLogix 500 pour le 1763-L16DWD. La connectivité Ethernet permet la programmation et la surveillance à distance via votre réseau local (LAN).
-
Le 1763-L16DWD supporte-t-il l’édition en ligne ?
Un des principaux avantages de la série MicroLogix 1100 est son support de l’édition en ligne. Vous pouvez modifier le code et ajuster les paramètres pendant que la machine fonctionne, évitant ainsi des arrêts coûteux lors de la mise en service.
-
Comment la sortie relais gère-t-elle les charges inductives ?
Les six sorties relais offrent une commutation robuste pour diverses tensions. Cependant, lors de la commande de charges inductives telles que des électrovannes ou des démarreurs de moteur, nous recommandons d’installer des suppressions de surtension externes pour prolonger la durée de vie des contacts des relais internes.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Comprendre les armoires de brassage dans l’architecture des systèmes de contrôle industriels
Les déploiements de systèmes de contrôle industriel reposent sur une distribution structurée des signaux pour relier l’instrumentation de terrain au matériel de traitement central. Une armoire de brassage constitue le point de connexion intermédiaire essentiel entre les câbles multipaires lourds de liaison directe provenant du terrain et les modules d’entrée/sortie (E/S) sensibles installés dans les coffrets d’automates programmables (PLC) ou de systèmes de contrôle distribué (DCS). En séparant les terminaisons des câbles de terrain du matériel de contrôle, les ingénieurs préservent la flexibilité du système, protègent les composants de l’automate et simplifient les opérations de mise en service.

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.

Concentrateur vs commutateur vs routeur dans l’architecture de l’automatisation industrielle
L’automatisation industrielle moderne repose sur une infrastructure réseau industrielle fiable pour échanger des données de terrain en temps réel entre les systèmes de technologie opérationnelle. Les ingénieurs sont souvent amenés à utiliser des équipements réseau tels que des concentrateurs, des commutateurs et des routeurs lors de l’intégration d’automates programmables, de systèmes de contrôle-commande distribués et de nœuds de supervision SCADA. Bien que ces appareils partagent des ports physiques, ils fonctionnent à différents niveaux du modèle de référence d’interconnexion des systèmes ouverts et offrent des capacités distinctes de gestion du trafic.