










Détails du produit
Présentation du produit
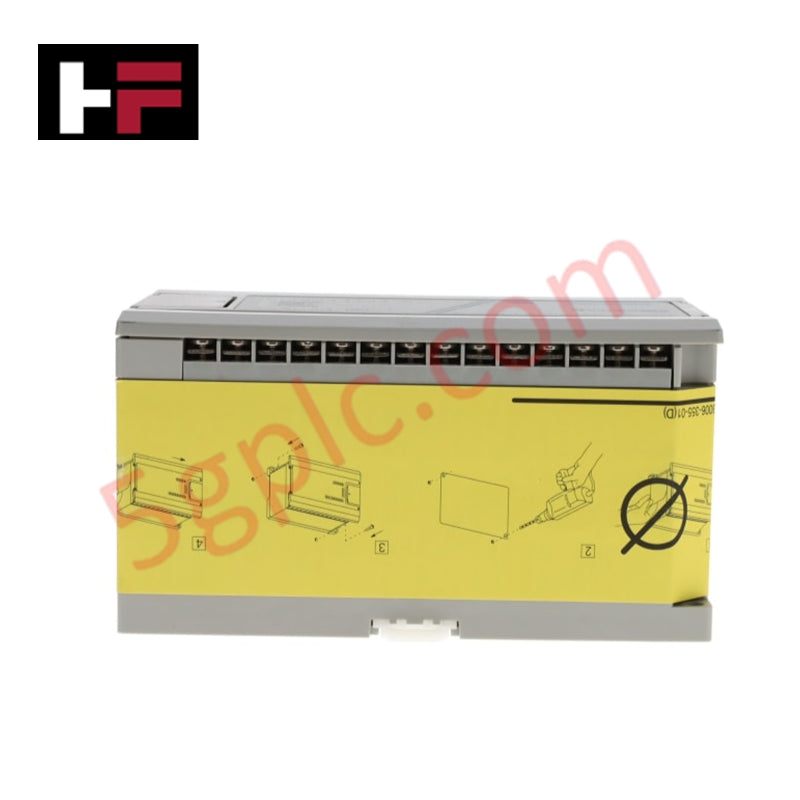
Le Allen-Bradley 1761-L16AWA fonctionne comme un contrôleur compact et autonome au sein de la famille MicroLogix 1000 bien établie. Il offre une solution économique pour les tâches d'automatisation à petite échelle nécessitant des entrées AC haute tension et des sorties relais flexibles. Bien que le fabricant classe cette série comme arrêtée, nous fournissons des unités 100 % neuves et d'origine, scellées en usine. Cela garantit que votre installation conserve le matériel d'origine sans les risques associés aux composants d'occasion ou remis à neuf.
Spécifications techniques
| Caractéristique | Détails de la spécification |
| Nombre total d’E/S | 16 points |
| Type d’entrée | 120 V AC (10 entrées à collecteur ouvert) |
| Type de sortie | 6 sorties relais (contacts) |
| Alimentation | 120/240 V AC (détection automatique 47-63 Hz) |
| Architecture mémoire | 1K EEPROM (environ 737 mots d’instruction) |
| Communication | Port RS-232 (protocole DF1) |
| Dimensions physiques | 5,24 x 2,87 x 3,15 pouces |
| Résistance aux chocs | 10G en fonctionnement / 20G hors fonctionnement |
Avantages techniques
-
Alimentation intégrée : Le 1761-L16AWA élimine le besoin d’alimentations DC séparées en acceptant directement la tension secteur 120/240 V AC. Cela simplifie le câblage du panneau et réduit l’encombrement global dans les armoires de commande compactes.
-
Connexion directe des signaux haute tension : Le circuit d’entrée 120 V AC permet au PLC d’interfacer directement avec les boutons-poussoirs industriels et les interrupteurs de fin de course sans relais intermédiaires. Cela réduit les points de défaillance potentiels et diminue la main-d’œuvre d’installation.
-
Sécurité des données EEPROM : L’EEPROM interne de 1K stocke votre logique ladder et vos données de façon permanente sans nécessiter de batterie. Cette fonction supprime les calendriers de maintenance pour le remplacement de batterie et protège votre programme lors de coupures de courant prolongées.
-
Robustesse face aux vibrations : Avec une résistance aux chocs de 10G en fonctionnement, ce contrôleur est adapté aux environnements à fortes vibrations tels que les convoyeurs de manutention et les machines d’emballage où les contrôleurs moins robustes souffrent de fatigue mécanique.
Questions fréquentes
-
Comment programmer le 1761-L16AWA si le logiciel est ancien ?
Vous pouvez utiliser le logiciel RSLogix 500 pour configurer et programmer cette unité. Elle se connecte via le port RS-232 intégré en utilisant un câble standard 1761-CBL-PM02.
-
S’agit-il d’une unité « surplus neuve » ou d’une reproduction moderne ?
Il s’agit d’une unité Allen-Bradley 100 % neuve et d’origine. Nous les obtenons à partir de stocks authentiques pour garantir que le matériel respecte les spécifications électriques et les certifications de sécurité d’usine d’origine.
-
Cette unité prend-elle en charge la messagerie Peer-to-Peer ?
Oui. Grâce au protocole DF1 et au port RS-232, le 1761-L16AWA communique avec d’autres contrôleurs MicroLogix ou SLC 500, permettant un partage de données basique sur votre réseau local.
-
Quelles sont les principales restrictions de montage ?
L’unité supporte le montage sur rail DIN et sur panneau. Pour assurer une dissipation thermique adéquate, maintenez au moins 2 pouces (50,8 mm) de dégagement sur tous les côtés, surtout lorsqu’elle fonctionne à la limite supérieure de sa consommation de 7 watts.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

Comprendre les armoires de brassage dans l’architecture des systèmes de contrôle industriels
Les déploiements de systèmes de contrôle industriel reposent sur une distribution structurée des signaux pour relier l’instrumentation de terrain au matériel de traitement central. Une armoire de brassage constitue le point de connexion intermédiaire essentiel entre les câbles multipaires lourds de liaison directe provenant du terrain et les modules d’entrée/sortie (E/S) sensibles installés dans les coffrets d’automates programmables (PLC) ou de systèmes de contrôle distribué (DCS). En séparant les terminaisons des câbles de terrain du matériel de contrôle, les ingénieurs préservent la flexibilité du système, protègent les composants de l’automate et simplifient les opérations de mise en service.

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.

Concentrateur vs commutateur vs routeur dans l’architecture de l’automatisation industrielle
L’automatisation industrielle moderne repose sur une infrastructure réseau industrielle fiable pour échanger des données de terrain en temps réel entre les systèmes de technologie opérationnelle. Les ingénieurs sont souvent amenés à utiliser des équipements réseau tels que des concentrateurs, des commutateurs et des routeurs lors de l’intégration d’automates programmables, de systèmes de contrôle-commande distribués et de nœuds de supervision SCADA. Bien que ces appareils partagent des ports physiques, ils fonctionnent à différents niveaux du modèle de référence d’interconnexion des systèmes ouverts et offrent des capacités distinctes de gestion du trafic.