












Détails du produit
Présentation générale
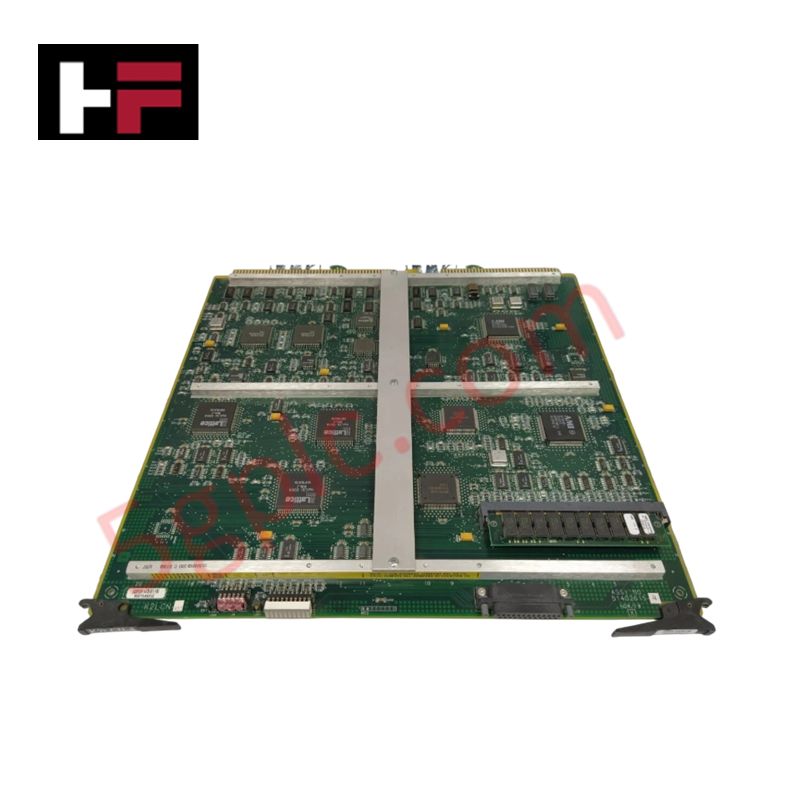
Le module de communication Modbus MVI46-MCM de Prosoft Technology est conçu pour intégrer la fonctionnalité Maître/Esclave Modbus dans les systèmes Allen Bradley SLC 500. Installé dans un seul emplacement du châssis 1746, il offre des capacités de communication robustes avec plusieurs ports et prend en charge une large gamme de processeurs.
Caractéristiques principales
-
Fabricant Prosoft Technology (pour Allen Bradley SLC 500)
-
Type de produit Module d’interface réseau Maître/Esclave Modbus
-
Modèle/Numéro de pièce MVI46-MCM
-
Poids 3,00 lb (1,36 kg)
-
Largeur du module Un emplacement
-
Châssis compatible Châssis 1746
-
Configuration de châssis prise en charge Châssis local et étendu uniquement
-
Processeurs compatibles Processeurs SLC 5/02 M0/M1 ou modèles ultérieurs
-
Consommation sur le bus arrière 800 mA à 5,1 VCC
-
Port de configuration RJ45 (DB-9M avec câble fourni), RS-232 uniquement
-
Ports d’application Deux ports RJ45 RS-232/422/485
-
Indicateurs lumineux État du module, état du transfert sur le bus arrière, état de l’application, activité série, état des erreurs
-
Température de fonctionnement 0–60 °C (32–140 °F)
-
Température de stockage -40–85 °C (-40–185 °F)
-
Résistance aux chocs en fonctionnement 30 g
-
Humidité relative 5–95 % sans condensation
-
Emplacement requis 1 emplacement
-
Type de transfert de données Logique à échelle
-
Registres pris en charge Jusqu’à 5000
-
Commandes par port Jusqu’à 100
Scénarios d’application Le MVI46-MCM est idéal pour les systèmes d’automatisation industrielle nécessitant une communication Modbus entre les contrôleurs Allen Bradley SLC 500 et des appareils tiers. Il est couramment utilisé dans le contrôle des procédés, les systèmes SCADA et l’intégration d’équipements Modbus anciens dans des réseaux automates modernes.
Questions fréquentes
-
Q : Quels protocoles de communication sont pris en charge ? R : RS-232, RS-422 et RS-485 sont pris en charge via deux ports d’application.
-
Q : Combien de registres le module peut-il gérer ? R : Jusqu’à 5000 registres sont pris en charge.
-
Q : Le module convient-il aux châssis étendus ? R : Oui, il prend en charge les configurations de châssis local et étendu.
Comparaison avec des modèles similaires Comparé au MVI46-DFCM (module de communication DF1), le MVI46-MCM offre une compatibilité plus large avec les réseaux Modbus, ce qui le rend plus adapté aux installations équipées d’appareils de différents fournisseurs.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat
Architecture du panneau de commande de tête de puits (WHCP) dans l’automatisation du secteur pétrolier et gazier
Les opérations en amont dans le secteur pétrolier et gazier s’appuient sur des plateformes spécialisées de contrôle sur le terrain pour gérer la sécurité de l’extraction au niveau de la tête de puits et l’actionnement hydraulique. Un panneau de contrôle de tête de puits (WHCP) est une unité d’alimentation hydraulique et pneumatique dédiée, conçue pour actionner les vannes d’isolement critiques de l’arbre de Noël. En reliant directement les composants de sécurité sur le terrain à une architecture de contrôleur logique programmable (PLC), un WHCP protège les équipements d’extraction en amont contre les surpressions, les fuites catastrophiques et les situations d’urgence thermique.

Comprendre les armoires de brassage dans l’architecture des systèmes de contrôle industriels
Les déploiements de systèmes de contrôle industriel reposent sur une distribution structurée des signaux pour relier l’instrumentation de terrain au matériel de traitement central. Une armoire de brassage constitue le point de connexion intermédiaire essentiel entre les câbles multipaires lourds de liaison directe provenant du terrain et les modules d’entrée/sortie (E/S) sensibles installés dans les coffrets d’automates programmables (PLC) ou de systèmes de contrôle distribué (DCS). En séparant les terminaisons des câbles de terrain du matériel de contrôle, les ingénieurs préservent la flexibilité du système, protègent les composants de l’automate et simplifient les opérations de mise en service.

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.