












Détails du produit
Présentation du produit
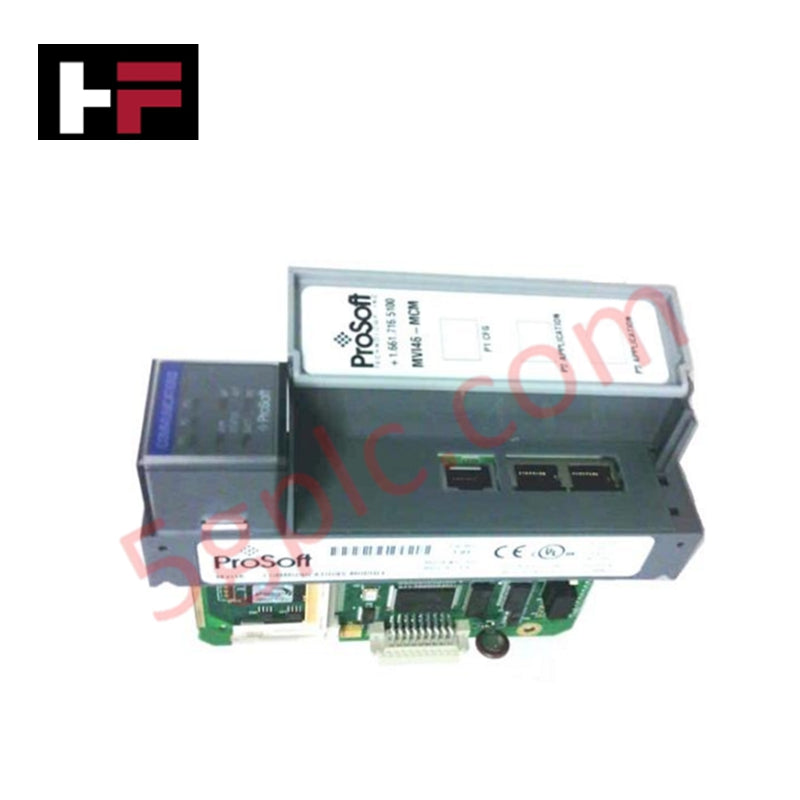
Le MVI46-MCM est un module ProSoft Technology spécialement conçu pour s’intégrer parfaitement à la plateforme Allen-Bradley SLC 500. Cette solution à emplacement unique fonctionne comme une passerelle entre le bus arrière SLC et les réseaux série Modbus. En agissant soit en tant que Maître Modbus, soit en tant qu’Esclave, le MVI46-MCM (PN : MVI46-MCM) permet aux processeurs modulaires de communiquer avec divers équipements de terrain tels que les moniteurs de puissance, les variateurs de fréquence (VFD) et les unités terminales distantes (RTU).
Spécifications techniques
-
Fabricant Allen-Bradley / ProSoft Technology
-
Série de produits Matériel modulaire SLC 500
-
Numéro de modèle MVI46-MCM
-
Type de module Interface réseau Modbus Maître/Esclave
-
Emplacement requis Emplacement unique (baies locales ou étendues)
-
Compatibilité processeur SLC 5/02 ou ultérieur (fichiers M0/M1 compatibles)
-
Consommation sur le bus arrière 800 mA @ 5,1 VCC
-
Ports de communication Deux (2) ports d’application RJ45 RS-232/422/485
-
Port de configuration Un (1) RJ45 (RS-232 uniquement)
-
Registres maximum 5000 registres 16 bits
-
Capacité de commande Jusqu’à 100 commandes par port
-
Méthode de transfert de données Logique Ladder via fichiers M0/M1
-
Température de fonctionnement 0°C à 60°C (32°F à 140°F)
-
Vibrations/Chocs Choc opérationnel de 30g
-
Humidité relative 5 % à 95 % (sans condensation)
-
Poids à l’expédition 1,36 kg (3,00 lbs)
Interface matérielle et état
Le module dispose d’un affichage de diagnostic robuste via des voyants LED en façade pour faciliter le dépannage rapide :
-
État du module État général et initialisation
-
Transfert sur le bus arrière État de l’échange de données avec le CPU SLC
-
État de l’application Configuration et état spécifique aux ports
-
Activité série Surveillance en temps réel TX/RX et voyants d’erreur
Configuration et intégration
Le MVI46-MCM nécessite une configuration spécifique dans l’environnement RSLogix 500. Comme il utilise des fichiers M0 et M1 pour un transfert de données à haute vitesse, l’utilisateur doit s’assurer que le processeur SLC prend en charge ces types de fichiers. Les deux ports d’application peuvent être configurés indépendamment, permettant à un port de fonctionner en tant que Maître tandis que l’autre agit en Esclave sur un réseau Modbus complètement distinct.
Questions fréquemment posées
-
Le MVI46-MCM peut-il être placé dans une baie E/S distante ?
Non, le module est uniquement pris en charge dans des baies locales ou étendues locales. Il ne peut pas être utilisé dans des baies distantes via 1747-ASB ou des adaptateurs E/S distants similaires.
-
Quel câble est nécessaire pour le port de configuration ?
Le module est généralement livré avec un câble RJ45 vers DB-9M spécialement câblé pour les tâches de configuration RS-232.
-
Combien d’appareils Modbus puis-je connecter à un seul port ?
En mode RS-485, vous pouvez connecter jusqu’à 32 nœuds sans répéteur. Avec des répéteurs, le protocole Modbus prend en charge jusqu’à 247 adresses esclaves.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.






Guide technique et d'achat

Comprendre les armoires de brassage dans l’architecture des systèmes de contrôle industriels
Les déploiements de systèmes de contrôle industriel reposent sur une distribution structurée des signaux pour relier l’instrumentation de terrain au matériel de traitement central. Une armoire de brassage constitue le point de connexion intermédiaire essentiel entre les câbles multipaires lourds de liaison directe provenant du terrain et les modules d’entrée/sortie (E/S) sensibles installés dans les coffrets d’automates programmables (PLC) ou de systèmes de contrôle distribué (DCS). En séparant les terminaisons des câbles de terrain du matériel de contrôle, les ingénieurs préservent la flexibilité du système, protègent les composants de l’automate et simplifient les opérations de mise en service.

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.

Concentrateur vs commutateur vs routeur dans l’architecture de l’automatisation industrielle
L’automatisation industrielle moderne repose sur une infrastructure réseau industrielle fiable pour échanger des données de terrain en temps réel entre les systèmes de technologie opérationnelle. Les ingénieurs sont souvent amenés à utiliser des équipements réseau tels que des concentrateurs, des commutateurs et des routeurs lors de l’intégration d’automates programmables, de systèmes de contrôle-commande distribués et de nœuds de supervision SCADA. Bien que ces appareils partagent des ports physiques, ils fonctionnent à différents niveaux du modèle de référence d’interconnexion des systèmes ouverts et offrent des capacités distinctes de gestion du trafic.