










Détails du produit
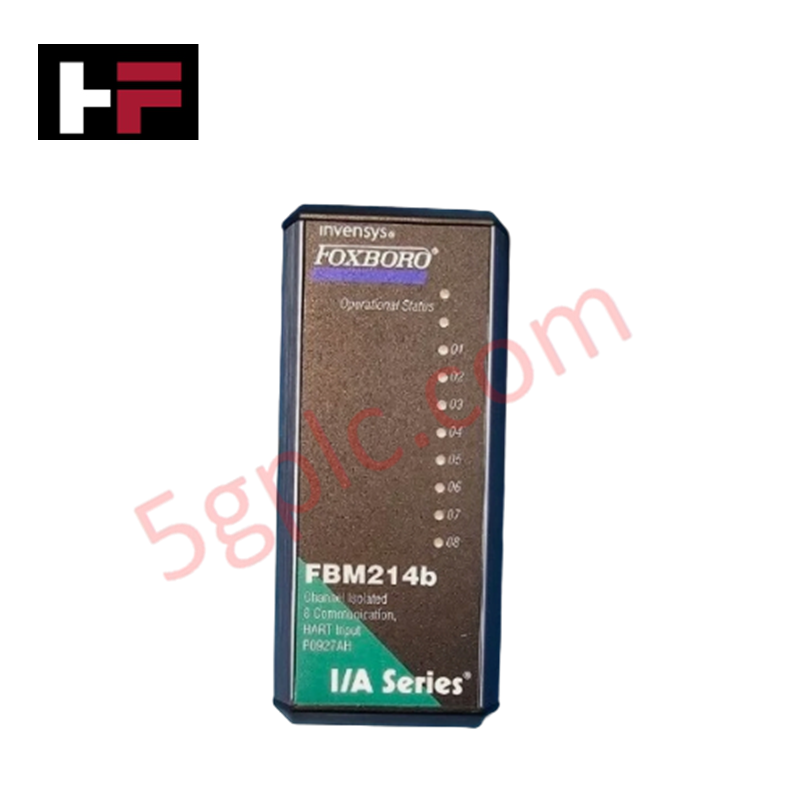
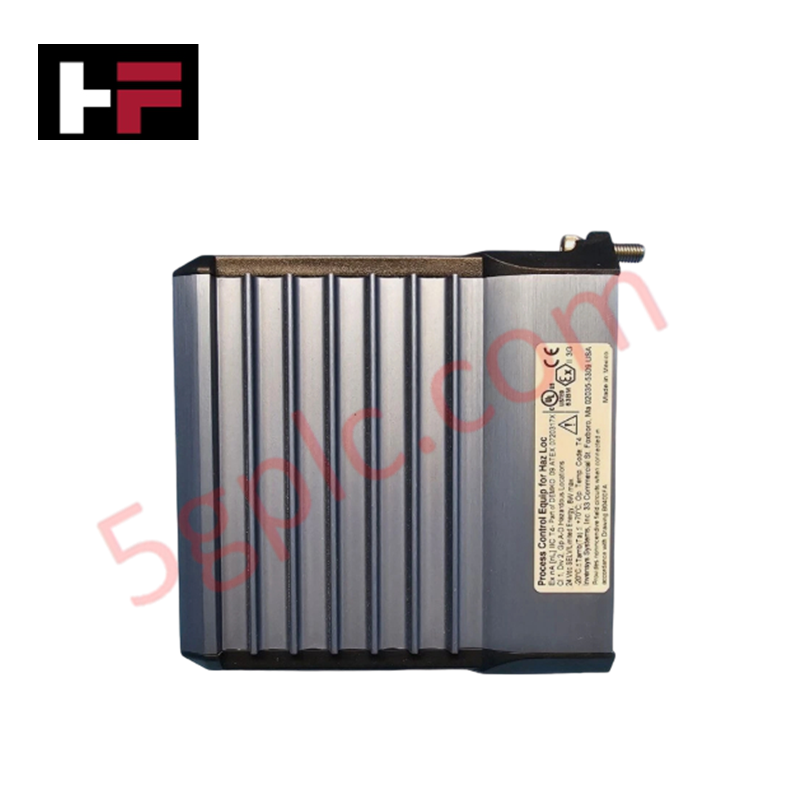
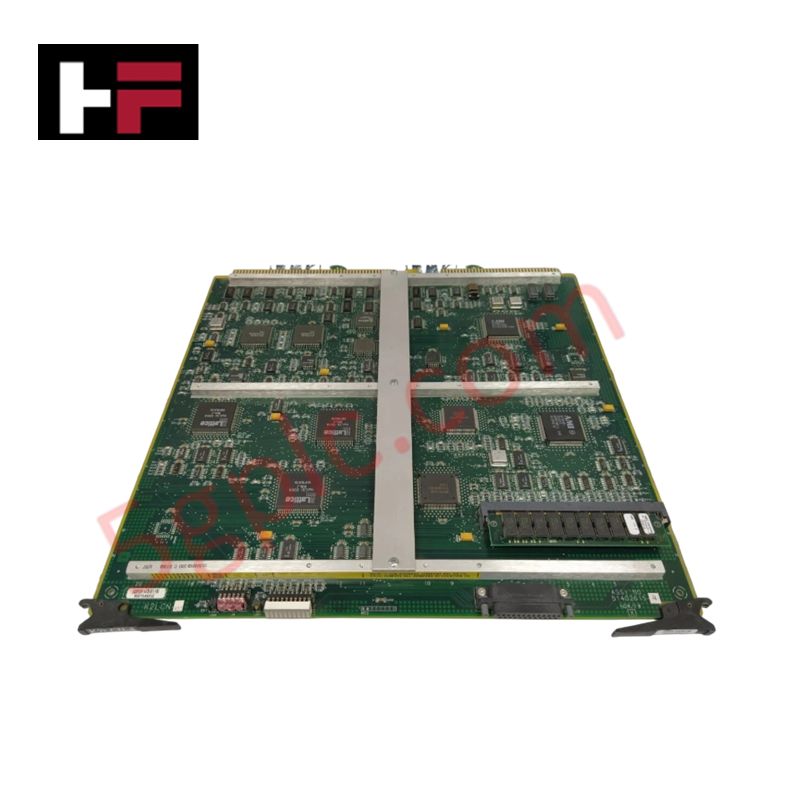
Configuré pour l’acquisition de signaux dans les réseaux de contrôle I/A Series, le Foxboro FBM214B P0922VT (P0922VT Module d’interface d’entrée de communication HART) assure une exécution physique/électrique directe. Ce composant matériel sert d’interface principale pour 8 canaux d’entrée analogiques, facilitant la transmission des boucles de courant 4-20 mA et des signaux numériques FSK HART superposés des appareils de terrain vers le contrôleur hôte.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | P0922VT |
| Marque | Foxboro |
| Origine | Standard fabricant |
| Poids | Non spécifié |
| Dimensions | Format standard de module I/A Series |
| Température de fonctionnement | -20 °C à 70 °C |
| Consommation électrique | 7 W max |
| Nombre de canaux | 8 canaux d’entrée analogiques |
| Support de signal | 4-20 mA / HART numérique FSK |
Connectivité instrumentation de processus DCS
Le P0922VT maintient une haute intégrité du signal au sein de l’infrastructure DCS en utilisant des techniques efficaces de rejet en mode commun et en mode normal. Le module offre un rapport de rejet en mode commun supérieur à 100 dB à 50/60 Hz et un rapport de rejet en mode normal de 35 dB, réduisant significativement l’impact des interférences électromagnétiques industrielles. L’architecture permet le traitement simultané des variables de processus analogiques et des données de diagnostic numérique HART à un débit de 2 messages par seconde. Une isolation constante entre les canaux est maintenue pour éviter les interférences croisées et les décalages de potentiel de terre entre les boucles de terrain distinctes.
Questions fréquemment posées
Q : Le FBM214B P0922VT peut-il être intégré dans des configurations de contrôleurs redondants ?
R : Oui, le module supporte l’appairage redondant. Dans ces configurations, les modules primaire et secondaire synchronisent les données pour maintenir une surveillance continue du processus et des communications HART en cas de défaillance d’un seul module.
Q : Ce module est-il compatible avec les architectures d’alimentation standard 24 VDC ?
R : Le module est conçu pour une tension d’entrée nominale de 24 VDC avec une tolérance de +5 % à -10 %. Assurez-vous que la distribution d’alimentation vers l’assemblage de terminaison respecte ces limites pour éviter des performances erratiques ou des réinitialisations par cycle d’alimentation.
Consignes d’installation sur site
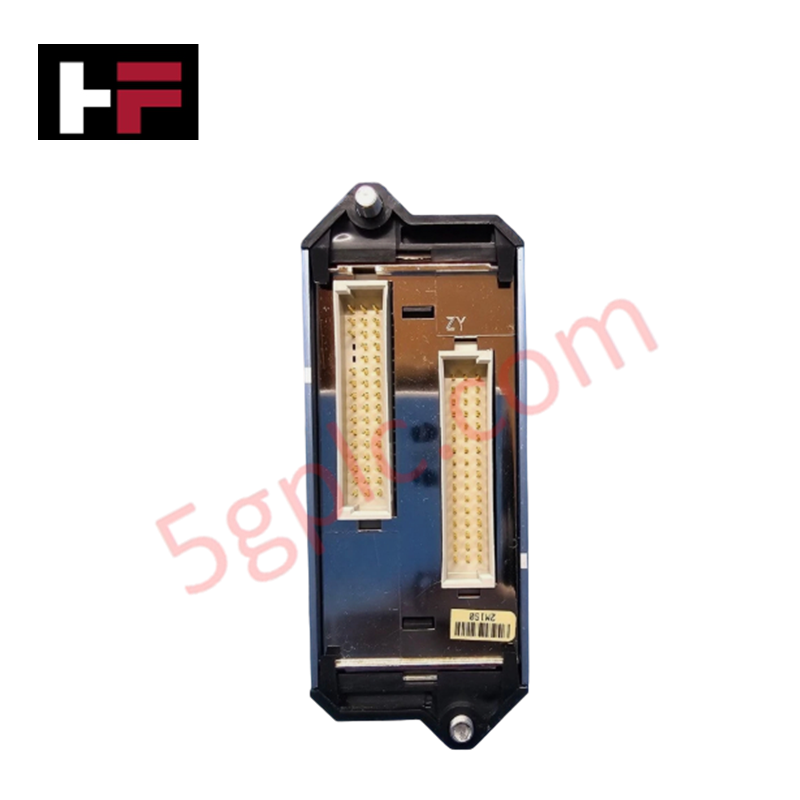
- Montez le P0922VT sur la plaque de base modulaire I/A Series, en vous assurant que les broches du connecteur sont bien insérées et exemptes de débris.
- Terminez les boucles de terrain 4-20 mA sur l’assemblage de terminaison associé, en utilisant des câbles blindés pour maintenir la performance de rejet en mode normal de 35 dB.
- Assurez-vous que le fil de drainage du blindage est connecté à une prise de terre de haute qualité pour protéger contre les bruits électriques.
- Vérifiez que la résistance de la boucle est conforme aux exigences d’entrée du module avant de mettre sous tension les instruments de terrain.
- Effectuez un contrôle diagnostic initial à l’aide des outils de maintenance I/A Series pour confirmer la communication avec les appareils de terrain compatibles HART après l’installation.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.






Guide technique et d'achat

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.

Concentrateur vs commutateur vs routeur dans l’architecture de l’automatisation industrielle
L’automatisation industrielle moderne repose sur une infrastructure réseau industrielle fiable pour échanger des données de terrain en temps réel entre les systèmes de technologie opérationnelle. Les ingénieurs sont souvent amenés à utiliser des équipements réseau tels que des concentrateurs, des commutateurs et des routeurs lors de l’intégration d’automates programmables, de systèmes de contrôle-commande distribués et de nœuds de supervision SCADA. Bien que ces appareils partagent des ports physiques, ils fonctionnent à différents niveaux du modèle de référence d’interconnexion des systèmes ouverts et offrent des capacités distinctes de gestion du trafic.

Maintenance préventive des armoires de brassage : contrôles essentiels de bon fonctionnement pour les systèmes PLC, DCS et ESD
Les armoires de raccordement constituent l’interface essentielle entre l’instrumentation de terrain et les équipements électroniques de la salle de contrôle dans les installations industrielles modernes. La maintenance préventive régulière de ces armoires garantit l’intégrité des signaux au sein des automates programmables (PLC), des systèmes de contrôle distribué (DCS) et des réseaux d’arrêt d’urgence (ESD). Les techniciens système doivent appliquer des protocoles d’inspection structurés afin de réduire les risques environnementaux, de détecter les câblages desserrés et de maintenir une disponibilité opérationnelle continue.