












Détails du produit
Présentation du produit
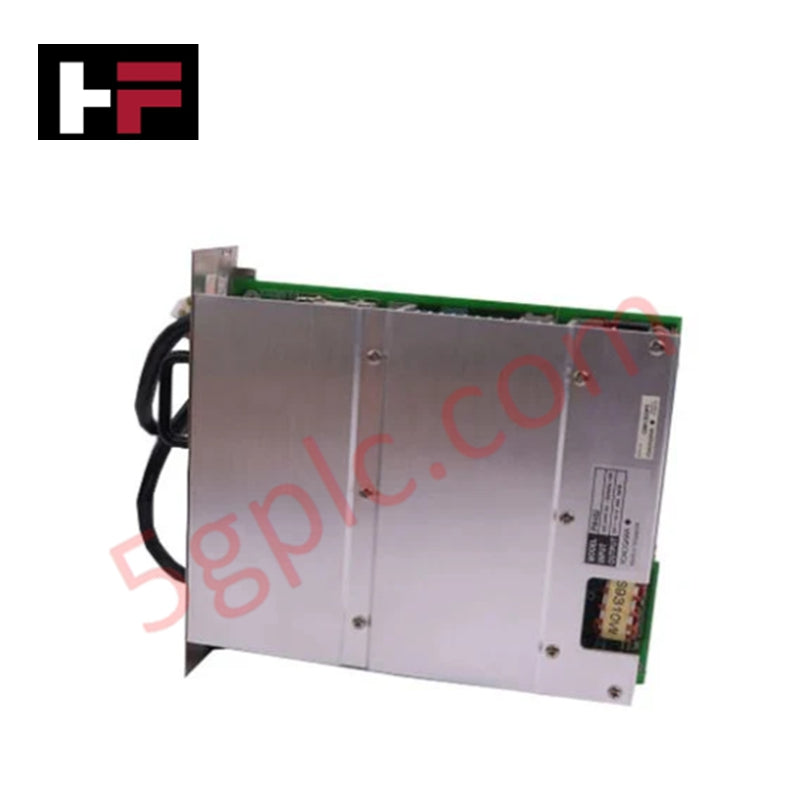
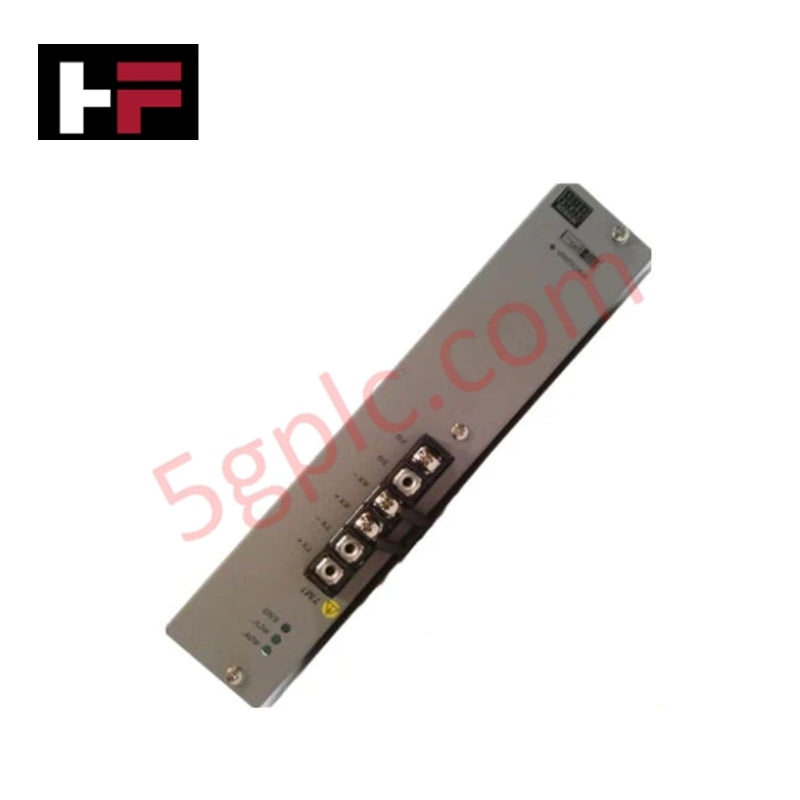
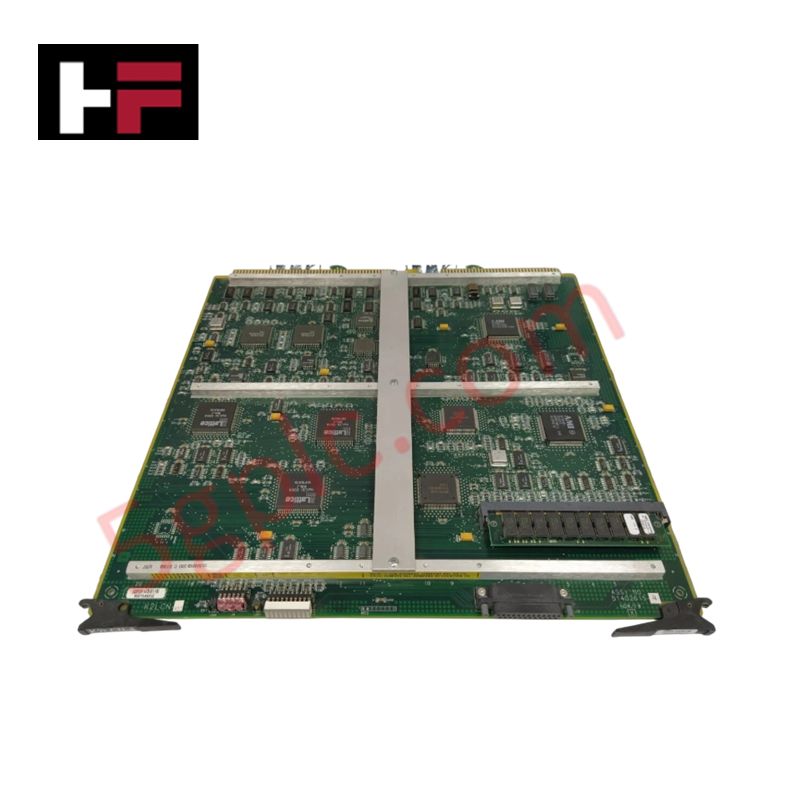
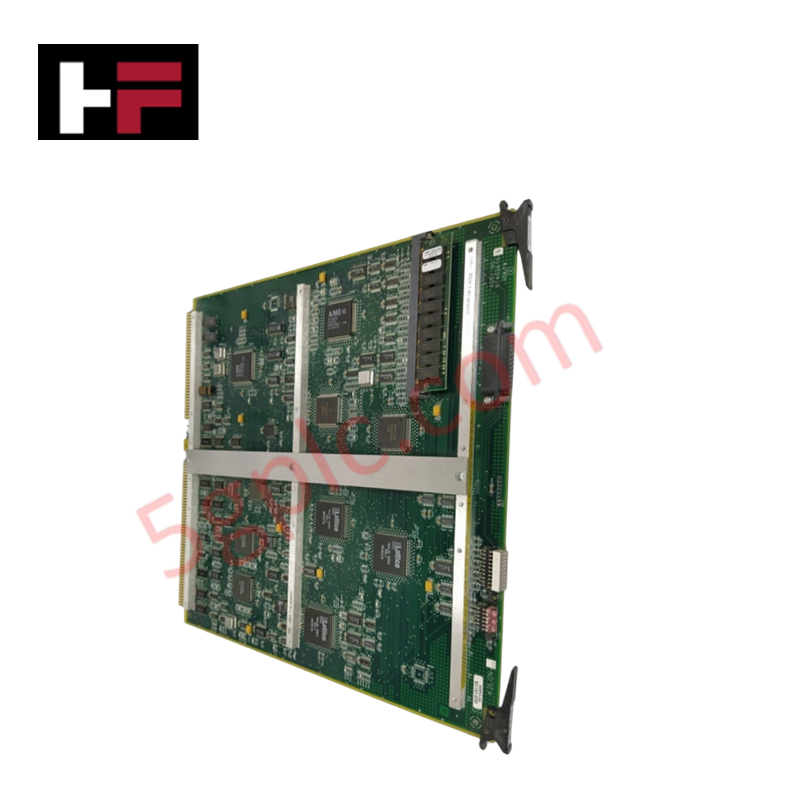
Le Yokogawa ACM12 sert d’interface de communication série spécialisée au sein de la plateforme multi-contrôleur sans limite FA-M3. Ce module permet un échange de données à haute vitesse entre le rack PLC et les périphériques externes via des protocoles série industriels standard. Bien que le fabricant ait officiellement arrêté cette série, nous fournissons cette unité en stock 100 % neuve et d’origine scellée en usine, offrant une solution de remplacement essentielle pour maintenir les infrastructures d’automatisation héritées.
Spécifications techniques
L’ACM12 s’intègre parfaitement dans les racks FA-M3 standard pour offrir des capacités robustes de signalisation différentielle.
| Attribut | Détails de la spécification |
| Type de module | Module de communication série |
| Protocoles supportés | RS-422 / RS-485 |
| Méthode de connexion | Bornes à vis industrielles |
| Style de montage | Montage en rack |
| Interface de diagnostic | Indicateurs LED d’état intégrés |
| Dimensions | 17,8 cm x 22,9 cm x 5,1 cm (7,0" x 9,0" x 2,0") |
| Poids | 0,8 kg (1 lb 13,0 oz) |
| État | 100 % neuf d’origine |
Avantages techniques
-
Connectivité série optimisée : L’ACM12 prend en charge les protocoles RS-422 et RS-485 . Cette flexibilité permet aux ingénieurs d’établir des topologies réseau point à point ou multi-points, facilitant la communication avec divers équipements tels que les panneaux HMI, les variateurs de fréquence (VFD) et les instruments analytiques.
-
Intégrité du signal robuste : Le module utilise une architecture de signalisation différentielle pour rejeter le bruit en mode commun. Cela garantit une transmission fiable des données même dans des environnements à forte interférence électromagnétique (EMI) causée par de gros moteurs ou des appareillages haute tension.
-
Retour diagnostic instantané : Les indicateurs LED d’état situés en façade offrent une visibilité en temps réel sur la santé du module et le trafic de données. Les équipes de maintenance peuvent identifier immédiatement les défauts de communication ou les problèmes d’alimentation sans connecter de logiciel de diagnostic externe, réduisant ainsi considérablement les temps d’arrêt.
-
Connexion mécanique sécurisée : Le module est équipé de bornes à vis robustes pour le câblage sur site. Ces connecteurs offrent une haute résistance aux vibrations et assurent une faible résistance de contact pour une stabilité opérationnelle à long terme dans des environnements industriels exigeants.
FAQ
L’ACM12 est-il compatible avec les backplanes FA-M3 modernes ?
Oui. L’ACM12 respecte le format standard de montage en rack FA-M3. Il s’installe directement dans n’importe quel emplacement I/O compatible, vous permettant de maintenir ou d’étendre les systèmes existants sans devoir mettre à niveau toute l’architecture du contrôleur.
Comment basculer entre les modes RS-422 et RS-485 ?
La sélection du mode s’effectue généralement via des cavaliers matériels internes ou des paramètres de configuration spécifiques dans le projet PLC. Consultez le manuel de communication FA-M3 pour les exigences exactes de brochage pour les configurations 2 fils vs. 4 fils.
Puis-je toujours obtenir une unité neuve si le fabricant a arrêté le modèle ?
Absolument. Bien que Yokogawa ait lancé des générations plus récentes, nous sommes spécialisés dans la fourniture d’unités 100 % neuves « new-old-stock » (NOS) originales. Ces modules restent dans leur emballage d’usine d’origine pour garantir qu’ils n’ont jamais été utilisés sur le terrain.
Quelle est la distance maximale de câble supportée par l’ACM12 ?
En utilisant un câble blindé torsadé de haute qualité (STP), l’interface RS-422/485 de l’ACM12 supporte généralement des distances allant jusqu’à 1 200 mètres. Pour des trajets plus longs ou des environnements très bruyants, nous recommandons d’utiliser des répéteurs de signal dédiés ou des isolateurs optiques.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat
Architecture du panneau de commande de tête de puits (WHCP) dans l’automatisation du secteur pétrolier et gazier
Les opérations en amont dans le secteur pétrolier et gazier s’appuient sur des plateformes spécialisées de contrôle sur le terrain pour gérer la sécurité de l’extraction au niveau de la tête de puits et l’actionnement hydraulique. Un panneau de contrôle de tête de puits (WHCP) est une unité d’alimentation hydraulique et pneumatique dédiée, conçue pour actionner les vannes d’isolement critiques de l’arbre de Noël. En reliant directement les composants de sécurité sur le terrain à une architecture de contrôleur logique programmable (PLC), un WHCP protège les équipements d’extraction en amont contre les surpressions, les fuites catastrophiques et les situations d’urgence thermique.

Comprendre les armoires de brassage dans l’architecture des systèmes de contrôle industriels
Les déploiements de systèmes de contrôle industriel reposent sur une distribution structurée des signaux pour relier l’instrumentation de terrain au matériel de traitement central. Une armoire de brassage constitue le point de connexion intermédiaire essentiel entre les câbles multipaires lourds de liaison directe provenant du terrain et les modules d’entrée/sortie (E/S) sensibles installés dans les coffrets d’automates programmables (PLC) ou de systèmes de contrôle distribué (DCS). En séparant les terminaisons des câbles de terrain du matériel de contrôle, les ingénieurs préservent la flexibilité du système, protègent les composants de l’automate et simplifient les opérations de mise en service.

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.