










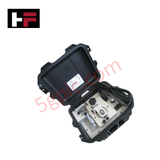
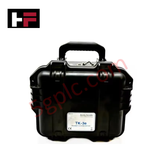
Détails du produit
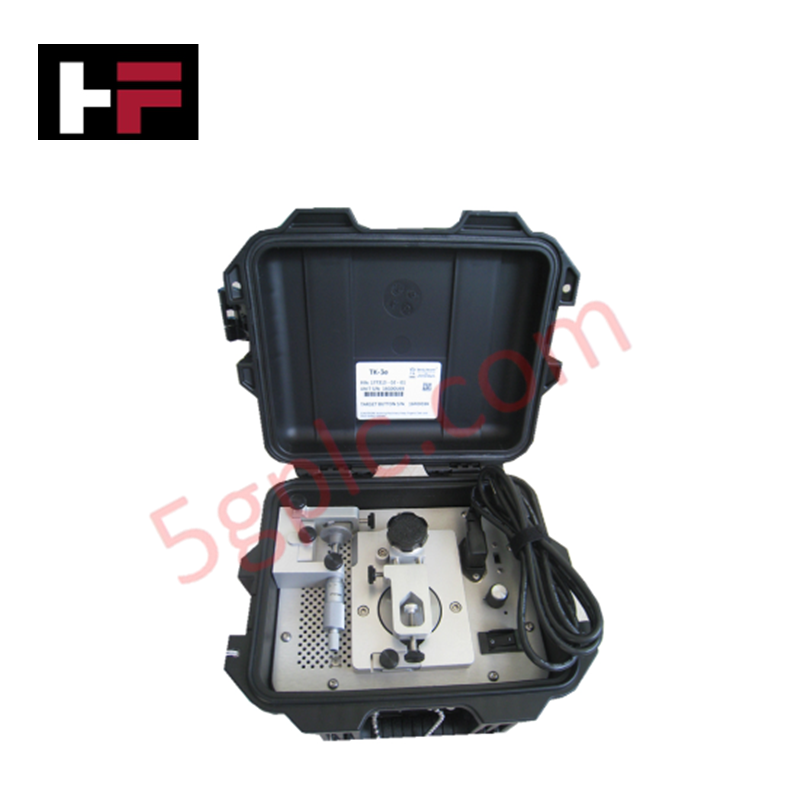
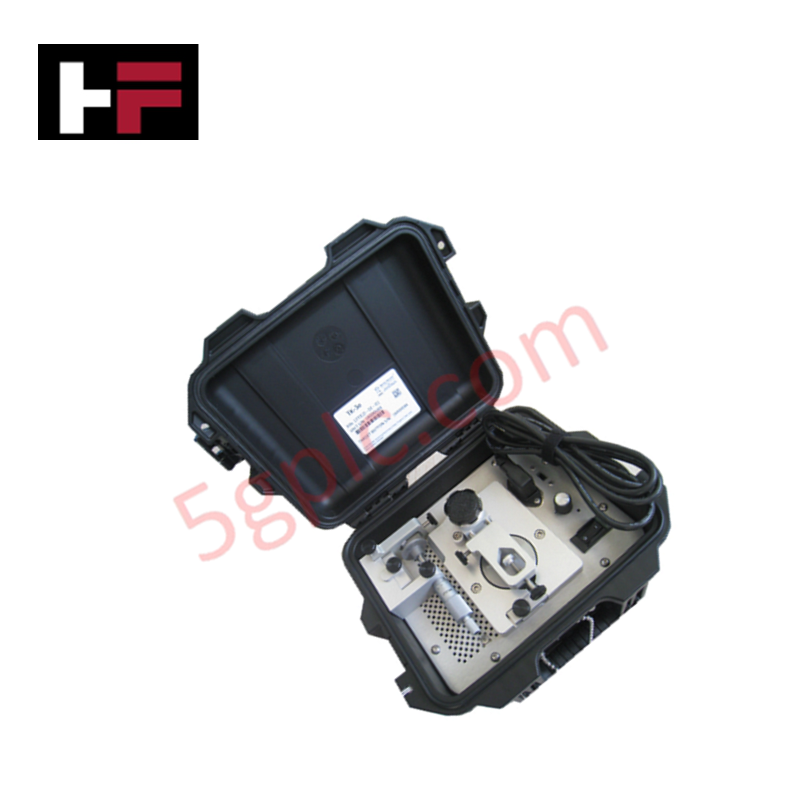
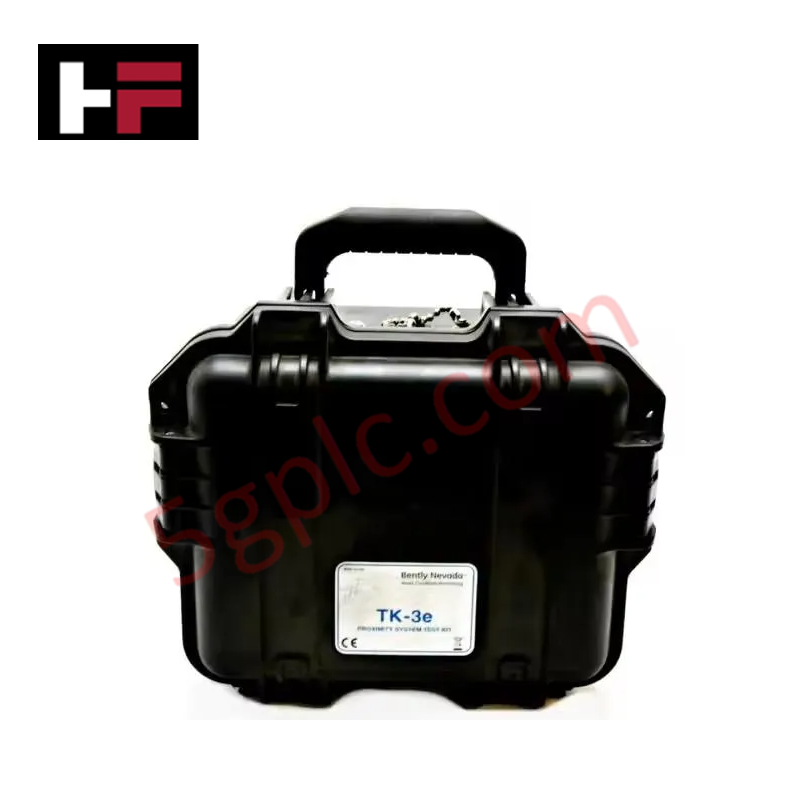
Le Bently Nevada 177313-02-01, également catalogué sous le nom de 177313 Electric Driven TK-3e, fonctionne comme un composant matériel dédié à l'étalonnage et à la vérification sur site des transducteurs de proximité dans les systèmes de surveillance des machines Bently Nevada.
Décomposition du suffixe & matrice du modèle
| Champ d'option | Code | Détail de configuration |
|---|---|---|
| Option d'unités d'échelle | 02 | Échelle d'étalonnage métrique |
| Option de type de cordon d'alimentation | 01 | Cordon d'alimentation standard américain |
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 177313-02-01 |
| Marque | Bently Nevada |
| Origine | États-Unis |
| Poids | Poids d'expédition de 8 kg |
| Dimensions | 19,5 cm x 29,9 cm x 24,8 cm (H x L x P) |
| Température de fonctionnement | 0 °C à 54 °C (32 °F à 130 °F) |
| Consommation électrique | Mécanisme d'entraînement par moteur électrique alimenté sur secteur |
| Température de stockage | -18 °C à 65 °C (0 °F à 150 °F) |
| Protection environnementale | Conçu pour répondre à la norme IP54 contre la poussière et l'eau (fermé) |
| Humidité de fonctionnement | 95 % d'humidité non condensante |
Étalonnage du transducteur et validation de la tension d'écart
L'instrument d'étalonnage électrique 177313-02-01 simule le mouvement mécanique de l'arbre pour vérifier la mise à l'échelle de la sonde à courant de Foucault et la réponse du capteur Proximitor sur des plages de déplacement définies. Utilisant un ensemble de plaque oscillante entraîné par moteur électrique, l'unité maintient l'alignement mécanique pour tester le déplacement cible par rapport aux tensions de sortie de la sonde. Ce dispositif d'étalonnage permet la vérification sur site des tensions d'écart cibles (-10 VDC réglage nominal) et des calculs du facteur d'échelle linéaire sans perturber les canaux de surveillance dynamique du rotor installés ni démonter les paliers de la machine.
Questions fréquemment posées
Q : Comment l'option d'unité d'échelle métrique affecte-t-elle les mesures de déplacement ?
R : L'option 02 équipe l'ensemble micromètre d'incréments métriques, fournissant des lectures de référence de déplacement mécanique directes en millimètres lors des routines d'étalonnage du transducteur.
Q : Quel indice de protection s'applique lorsque le boîtier de l'instrument est fermé ?
R : L'ensemble du boîtier fermé répond aux normes de protection IP54 contre la poussière et les éclaboussures d'eau pour le transport en environnements extérieurs.
Directives d'installation sur le terrain
- Placez l'instrument sur une surface plane et stable à portée d'une prise secteur AC correspondant à la configuration de câble américain option 01.
- Inspectez la broche du micromètre, la plaque cible et l'adaptateur de montage de la sonde pour confirmer que les surfaces sont exemptes de débris ou de bavures mécaniques.
- Fixez la sonde de proximité dans le support de sonde, en veillant à ce que la pointe du capteur reste parallèle à la surface du disque cible.
- Connectez le câble d'extension de la sonde de proximité à son capteur Proximitor correspondant et établissez les connexions du multimètre aux bornes de sortie de tension continue.
- Tournez le cadran du micromètre pour vérifier la mise à zéro physique de l'écart avant d'ajuster le déplacement de la broche afin de valider la linéarité de la sonde sur toute la plage de fonctionnement.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat

Comprendre les armoires de brassage dans l’architecture des systèmes de contrôle industriels
Les déploiements de systèmes de contrôle industriel reposent sur une distribution structurée des signaux pour relier l’instrumentation de terrain au matériel de traitement central. Une armoire de brassage constitue le point de connexion intermédiaire essentiel entre les câbles multipaires lourds de liaison directe provenant du terrain et les modules d’entrée/sortie (E/S) sensibles installés dans les coffrets d’automates programmables (PLC) ou de systèmes de contrôle distribué (DCS). En séparant les terminaisons des câbles de terrain du matériel de contrôle, les ingénieurs préservent la flexibilité du système, protègent les composants de l’automate et simplifient les opérations de mise en service.

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.

Concentrateur vs commutateur vs routeur dans l’architecture de l’automatisation industrielle
L’automatisation industrielle moderne repose sur une infrastructure réseau industrielle fiable pour échanger des données de terrain en temps réel entre les systèmes de technologie opérationnelle. Les ingénieurs sont souvent amenés à utiliser des équipements réseau tels que des concentrateurs, des commutateurs et des routeurs lors de l’intégration d’automates programmables, de systèmes de contrôle-commande distribués et de nœuds de supervision SCADA. Bien que ces appareils partagent des ports physiques, ils fonctionnent à différents niveaux du modèle de référence d’interconnexion des systèmes ouverts et offrent des capacités distinctes de gestion du trafic.