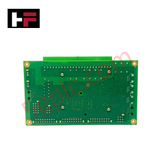
Détails du produit
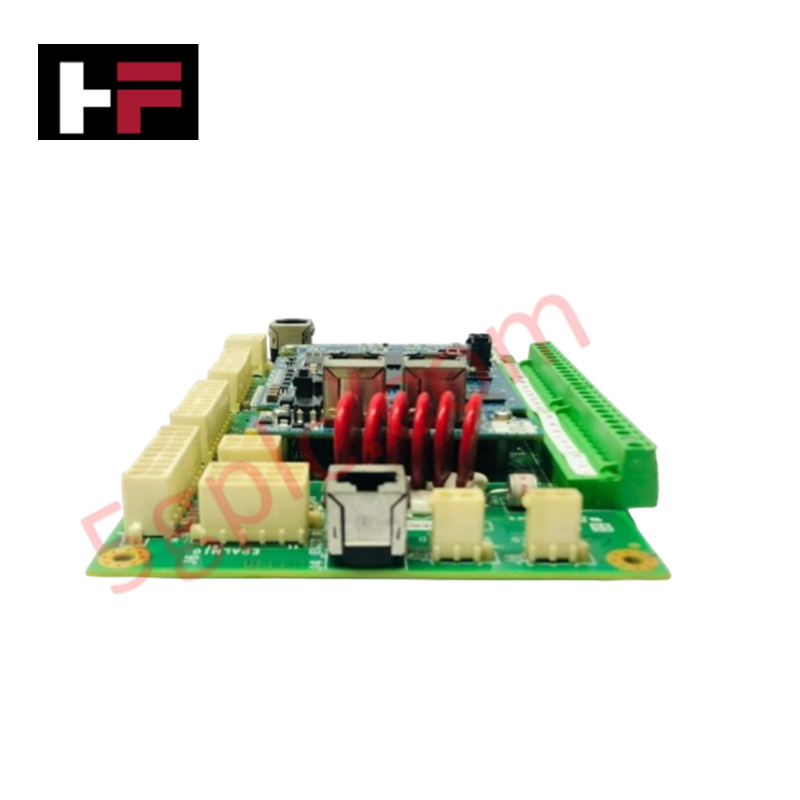
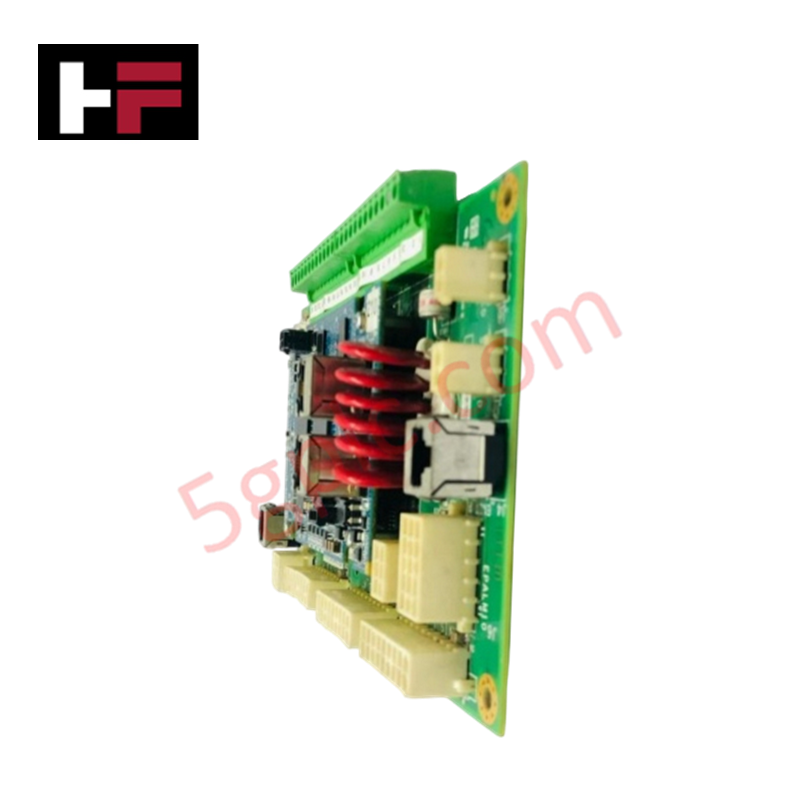
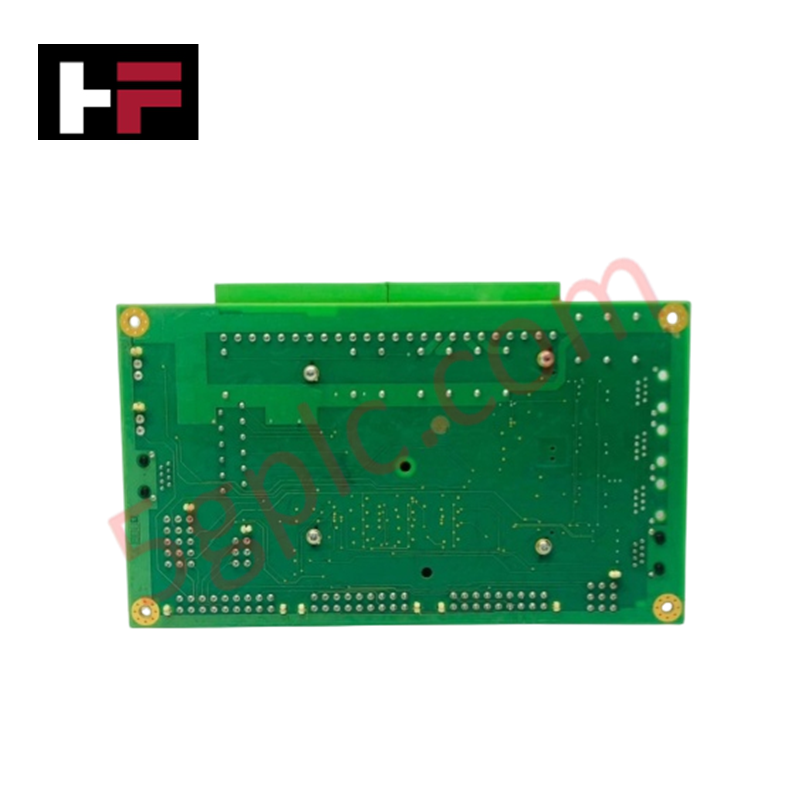
Configuré pour la régulation de l’angle des pales dans les systèmes de contrôle Mark VIe, le GE IS215AEPCH1B (Module de Contrôle du Centre de Pas de Pales IS215AEPCH1B) assure une exécution physique/électrique directe. Ce module gère l’angle des pales de la turbine pour moduler la vitesse du rotor et optimiser la production d’énergie, tout en offrant une protection contre les conditions de survitesse ou les contraintes mécaniques structurelles lors d’événements de vent fort.
Spécifications Matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | IS215AEPCH1B |
| Marque | General Electric |
| Origine | USA |
| Poids | Non spécifié |
| Dimensions | Format standard du module Mark VIe |
| Température de fonctionnement | -30 à 65 °C |
| Consommation électrique | Non spécifiée |
| Type de produit | Module de Contrôle du Centre de Pas de Pales |
Réseaux Déterministes Profinet / EtherNet/IP
L’IS215AEPCH1B utilise une communication réseau déterministe pour synchroniser les ajustements de l’angle des pales avec le contrôleur principal de la turbine. Le fonctionnement dépend d’une vitesse stable de communication sur le bus arrière pour garantir une réponse en temps réel aux variations du vent. L’échelle de densité des E/S et la performance de la boucle de contrôle sont gérées par le firmware embarqué du module ; les utilisateurs doivent vérifier la compatibilité du firmware avec le contrôleur central Mark VIe avant déploiement. Une planification correcte du bus est nécessaire pour éviter les fluctuations de paquets, assurant que les actionneurs de contrôle d’angle reçoivent les commandes dans la fenêtre temporelle requise pour une régulation efficace de la charge.
Questions Fréquemment Posées
Q : L’IS215AEPCH1B supporte-t-il le remplacement à chaud ?
R : Non. En raison de son rôle dans le contrôle des actionneurs d’angle de pales à couple élevé, ce module ne doit pas être inséré ou retiré lorsque le bus arrière du contrôleur est sous tension. L’alimentation du système doit être isolée avant toute maintenance du module.
Q : Comment la boucle de contrôle de l’angle des pales est-elle gérée en cas de perte de communication réseau ?
R : Le module est programmé pour revenir à un angle de pas de sécurité défini en cas de perte de communication avec le contrôleur principal. Cet état est configuré dans la logique applicative Mark VIe pour garantir que la turbine entre dans une condition sécurisée de mise en drapeau ou d’arrêt.
Directives d’Installation sur Site
- Installation dans le châssis : Glissez le module dans l’emplacement désigné du rack de contrôle Mark VIe. Assurez-vous que le connecteur du bus arrière est bien en place et que le mécanisme de verrouillage du module est engagé pour éviter toute déconnexion due aux vibrations.
- Blindage et mise à la terre : Assurez-vous que le rack de contrôle est connecté à une terre à faible impédance. Des câbles de communication blindés doivent être utilisés pour toutes les connexions E/S et réseau afin de minimiser l’impact des interférences induites par les moteurs des actionneurs d’angle.
- Gestion thermique : Le module est conçu pour fonctionner entre -30 et 65 °C. Veillez à ce que la circulation d’air dans l’enceinte de contrôle ne soit pas obstruée et évitez de monter le module à proximité directe de sources de chaleur importantes pour préserver la longévité des composants internes.
- Vérification de la configuration : Après l’installation, effectuez un contrôle diagnostique via l’interface de contrôle Mark VIe pour confirmer que le module est reconnu et que la boucle de contrôle d’angle est correctement prise en compte dans le fichier de configuration du système.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.


Guide technique et d'achat

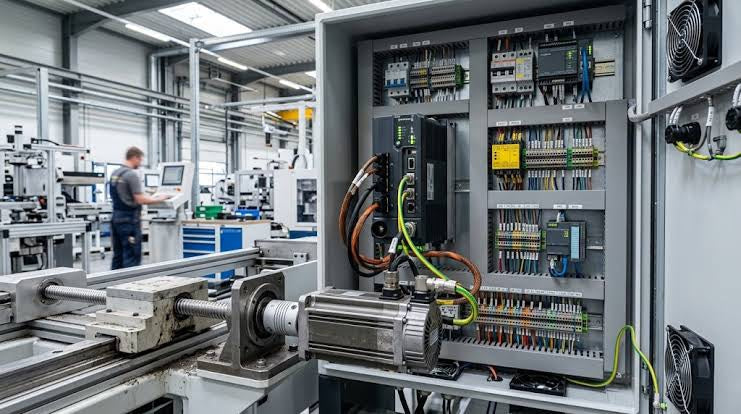
Comprendre les armoires de raccordement dans les systèmes d’automatisation et de contrôle industriels
Les armoires de brassage constituent le point de connexion essentiel entre les instruments de terrain et les unités de traitement centralisées. Dans les grandes architectures de systèmes de contrôle DCS et PLC, des centaines de câbles multipaires relient les boîtes de jonction locales à la salle centrale des équipements d’instrumentation. L’armoire de brassage abrite des borniers de terrain, des parafoudres, des barrières d’isolement à sécurité intrinsèque et des relais d’interposition. En séparant les terminaisons du câblage de terrain des composants électroniques sensibles des processeurs, les ingénieurs protègent les coûteux fonds de panier des contrôleurs contre les surtensions à haute tension. Cette séparation modulaire rationalise considérablement les opérations de maintenance et simplifie l’extension du système.
Bonnes pratiques essentielles pour le câblage et l’installation des automates programmables industriels (API) dans l’automatisation industrielle
Le déploiement réussi d’un système de commande commence par un examen approfondi de la documentation technique du fabricant. Les contrôleurs de grandes marques comme Allen-Bradley, Siemens et Schneider Electric présentent des dispositions de bornes qui leur sont propres. Les ingénieurs doivent vérifier les exigences de tension avant de raccorder les câbles d’alimentation afin d’éviter des dommages catastrophiques aux équipements. Les raccordements de ligne standard exigent le strict respect des codes électriques régionaux et un code couleur approprié pour les fils. En outre, les constructeurs de panneaux doivent toujours établir une connexion de mise à la terre robuste à faible impédance, à l’aide d’un conducteur en cuivre d’au moins calibre 16 AWG, raccordé directement au réseau principal de mise à la terre de l’usine.
Comprendre les automates programmables industriels : guide complet sur leur classification et leur sélection dans l’automatisation industrielle
L’automatisation industrielle moderne repose largement sur les automates programmables industriels (API) pour améliorer l’efficacité des ateliers de production. Au cours de mes 15 années d’expérience en automatisation industrielle, durant lesquelles j’ai travaillé avec des systèmes de contrôle distribué (DCS), des TSI et des systèmes de commande, j’ai vu les API évoluer jusqu’à devenir le système nerveux central de l’industrie manufacturière moderne. Le choix du bon contrôleur exige une compréhension approfondie des types d’API selon leur taille physique, leur architecture matérielle et leur configuration d’alimentation.