












Détails du produit
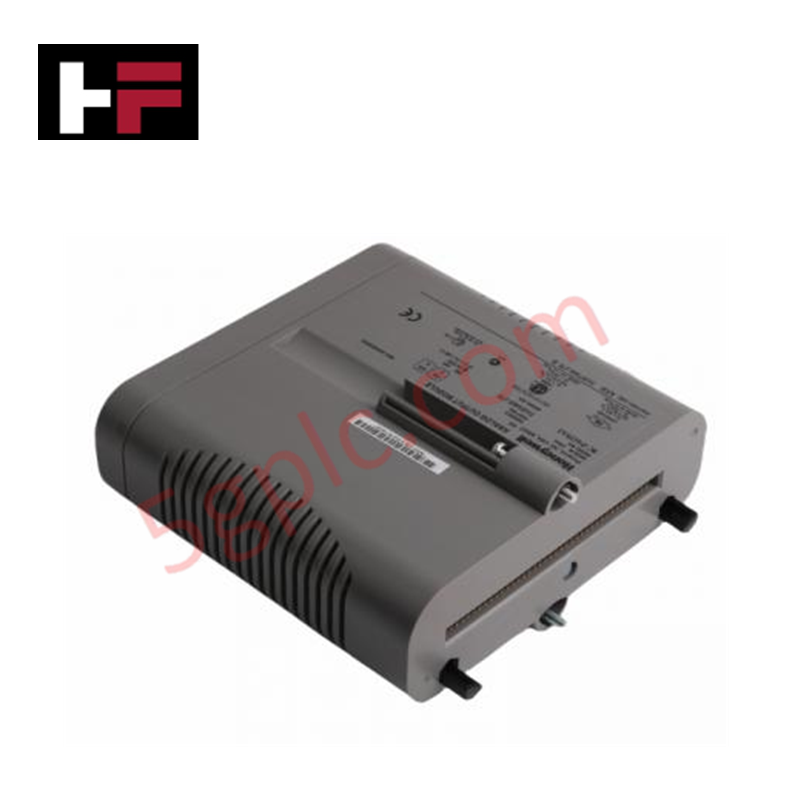
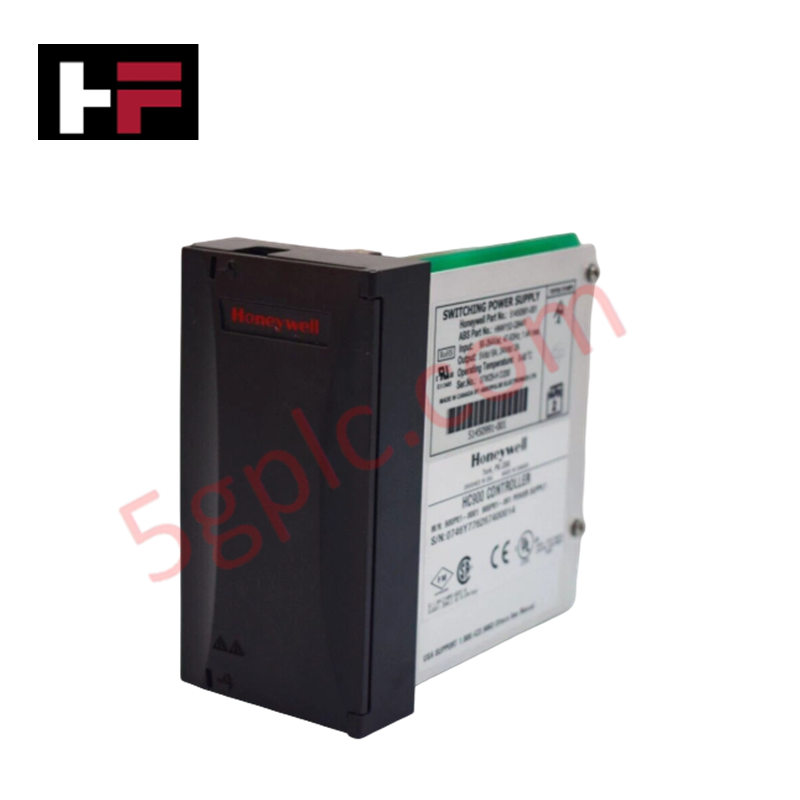
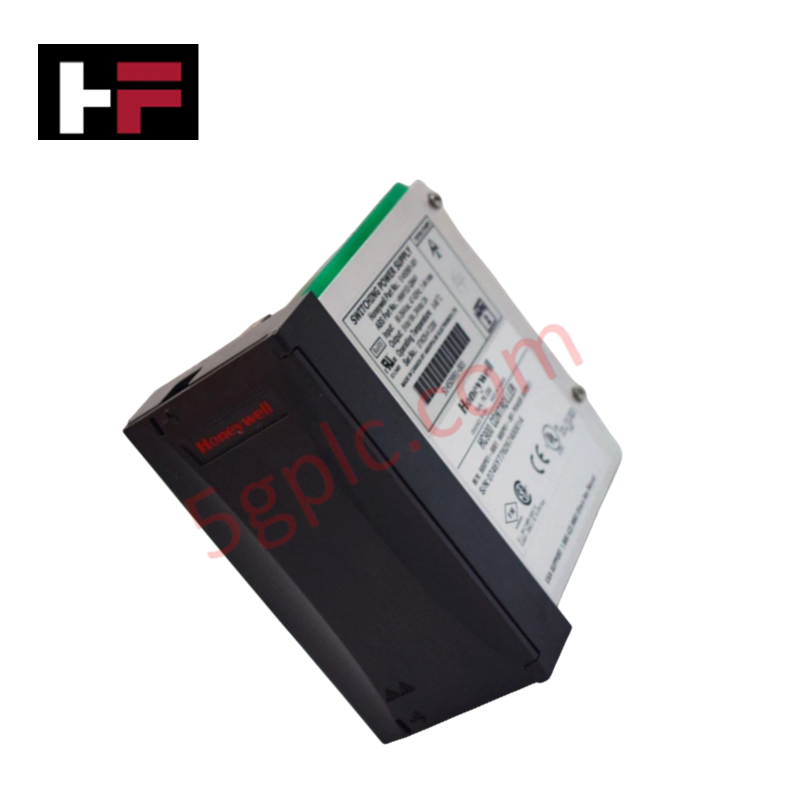
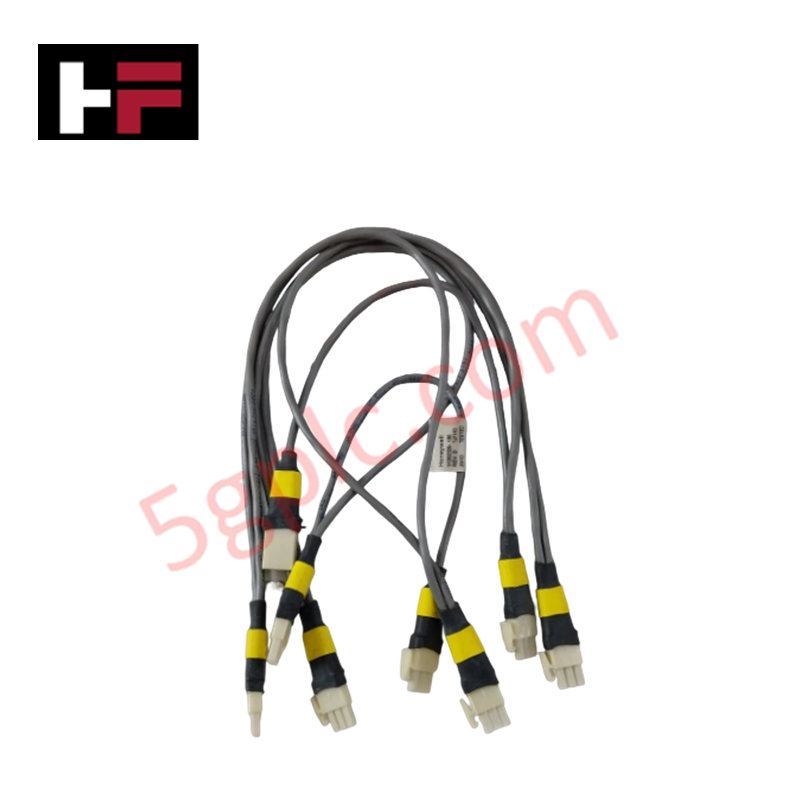
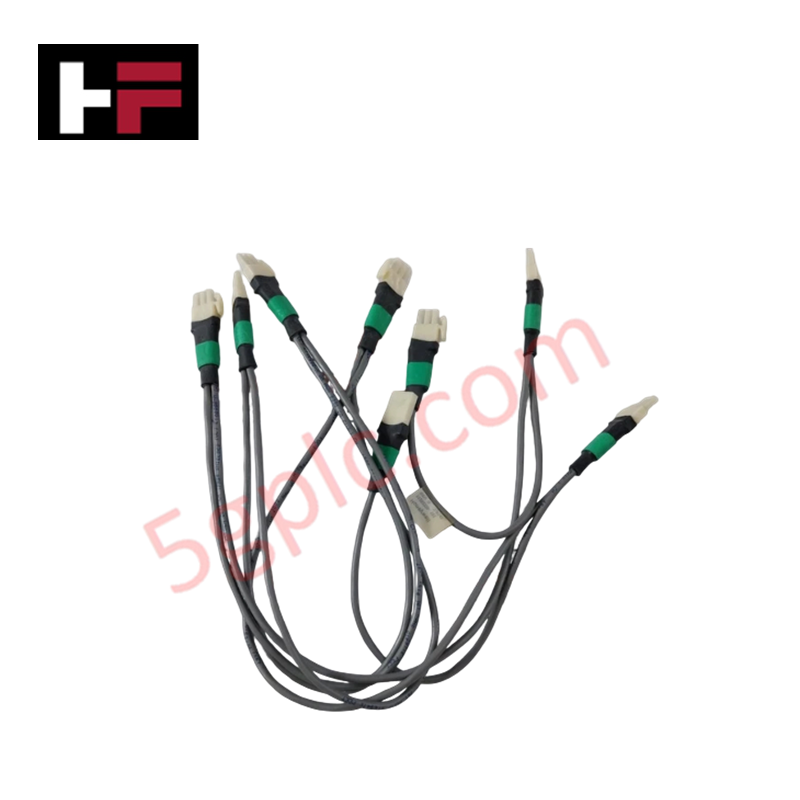
Le Honeywell 51454460-100, également référencé sous le nom de 51454460-100 plaque de montage / alimentation redondante, est un composant matériel dédié à la distribution de l'alimentation sur un fond de panier à double rail et à la commutation automatique vers une source de secours au sein des plateformes HC900 Controller et Experion PKS.
Spécifications matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 514544160-100 |
| Marque | Honeywell |
| Origine | États-Unis |
| Poids | 0,4 kg |
| Dimensions | 7 cm x 14 cm x 14,5 cm |
| Température de fonctionnement | Plage de fonctionnement industriel standard |
| Consommation électrique | Transfert sur fond de panier à double rail d'alimentation |
| Plage de tension d'entrée | Compatibilité avec une large plage et sélection automatique |
| Architecture de redondance | Commutation automatique transparente vers l'alimentation de secours |
| Fonction de maintenance | Interface de module remplaçable à chaud |
| Compatibilité système | Contrôleur Honeywell HC900 / Experion PKS |
Protocole de boucle HART 4-20 mA et isolation des canaux
La plaque de montage de distribution d'alimentation intègre une logique de répartition par diodes à faibles pertes ainsi qu'une isolation entre canaux des circuits d'alimentation primaire et secondaire. Des barrières d'isolation physique intégrées protègent les fonds de panier internes du système et les cartes d'E/S terrain connectées utilisant le protocole de boucle HART 4-20 mA contre les différences de potentiel de terre ou les courts-circuits localisés. Les circuits de commutation rapide automatiques effectuent les changements de source d'alimentation sans provoquer de chutes de tension sur les bus logiques du fond de panier.
Foire aux questions
Q : Comment le mécanisme de remplacement à chaud protège-t-il la disponibilité du système pendant la maintenance du module d'alimentation ?
R : Les connecteurs physiques du fond de panier intègrent des broches de longueurs échelonnées afin de maintenir la continuité de la boucle de terre avant la connexion des rails CC, permettant le retrait et l'insertion sous tension sans interrompre l'alimentation du contrôleur hôte.
Q : Quels mécanismes assurent la redondance de l'alimentation en cas de défaillance du rail primaire ?
R : La logique intégrée de répartition par diodes détecte l'effondrement de l'alimentation primaire et commute de manière transparente vers le rail de secours parallèle sans faire chuter les tensions du bus du fond de panier en dessous des seuils de fonctionnement.
Q : Comment la plaque de montage empêche-t-elle les boucles de terre entre les alimentations redondantes ?
R : Des circuits de séparation galvanique et des barrières d'isolation découplent le chemin de terre de l'alimentation primaire du canal secondaire, isolant les perturbations de terrain de la logique interne du fond de panier.
Directives d'installation sur site
- Fixez solidement la plaque 51454460-100 sur le rail DIN ou la structure de l'armoire à panneaux à l'aide du matériel recommandé, en garantissant une rigidité suffisante pour les opérations de remplacement à chaud.
- Raccordez les alimentations d'entrée primaire et redondante à leurs borniers isolés respectifs, en maintenant une séparation physique nette entre les câblages d'alimentation CA/CC.
- Serrez toutes les connexions à vis des borniers aux couples spécifiés par les limites d'ingénierie afin d'éviter la formation de jonctions thermiques à haute résistance sous de fortes charges de courant.
- Fixez une tresse de liaison en cuivre de forte section entre la borne de terre de la plaque de montage et la barre principale de terre de l'armoire.
- Vérifiez les voyants d'état des rails d'alimentation sur les deux canaux avant d'installer les composants du contrôleur hôte ou de mettre les châssis d'E/S en aval en service actif.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.




Guide technique et d'achat

FAT vs SAT dans les systèmes de contrôle industriels : principales différences et guide d’exécution
Le déploiement d’un système de contrôle industriel repose sur des protocoles de vérification rigoureux afin de garantir la sécurité opérationnelle, la stabilité du système et la conformité réglementaire. La mise en service de racks complexes de contrôleurs logiques programmables (PLC), de systèmes de contrôle-commande distribués (DCS) et de systèmes instrumentés de sécurité (SIS) nécessite deux étapes clés : les tests d’acceptation en usine (FAT) et les tests d’acceptation sur site (SAT). Ces deux procédures vérifient que l’automatisation du système respecte les spécifications de conception, mais elles interviennent à des étapes différentes de l’exécution du projet et visent des risques opérationnels distincts.

Concentrateur vs commutateur vs routeur dans l’architecture de l’automatisation industrielle
L’automatisation industrielle moderne repose sur une infrastructure réseau industrielle fiable pour échanger des données de terrain en temps réel entre les systèmes de technologie opérationnelle. Les ingénieurs sont souvent amenés à utiliser des équipements réseau tels que des concentrateurs, des commutateurs et des routeurs lors de l’intégration d’automates programmables, de systèmes de contrôle-commande distribués et de nœuds de supervision SCADA. Bien que ces appareils partagent des ports physiques, ils fonctionnent à différents niveaux du modèle de référence d’interconnexion des systèmes ouverts et offrent des capacités distinctes de gestion du trafic.

Maintenance préventive des armoires de brassage : contrôles essentiels de bon fonctionnement pour les systèmes PLC, DCS et ESD
Les armoires de raccordement constituent l’interface essentielle entre l’instrumentation de terrain et les équipements électroniques de la salle de contrôle dans les installations industrielles modernes. La maintenance préventive régulière de ces armoires garantit l’intégrité des signaux au sein des automates programmables (PLC), des systèmes de contrôle distribué (DCS) et des réseaux d’arrêt d’urgence (ESD). Les techniciens système doivent appliquer des protocoles d’inspection structurés afin de réduire les risques environnementaux, de détecter les câblages desserrés et de maintenir une disponibilité opérationnelle continue.