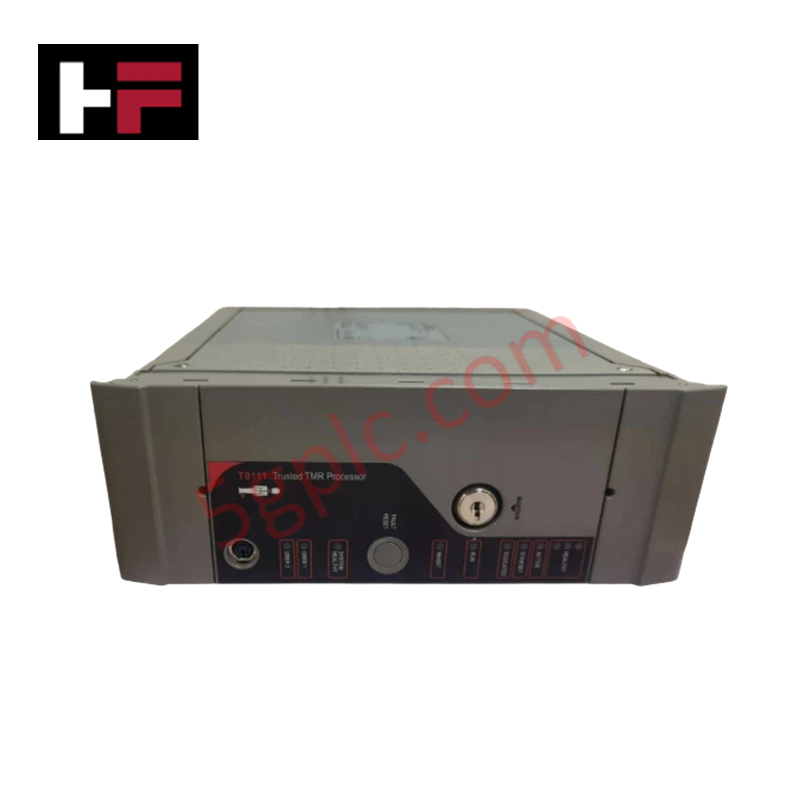
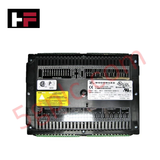
Détails du produit
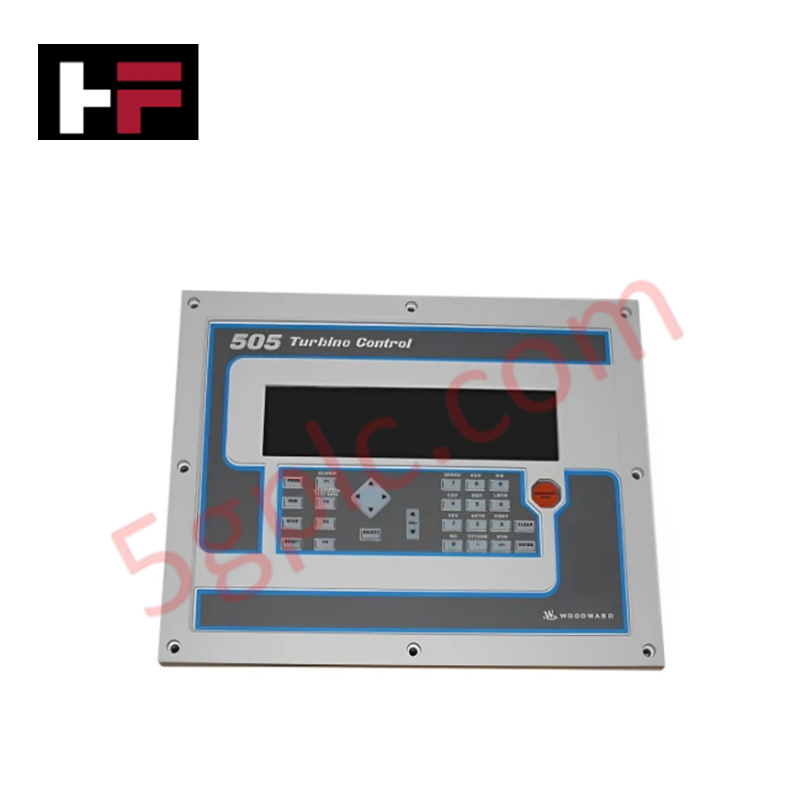
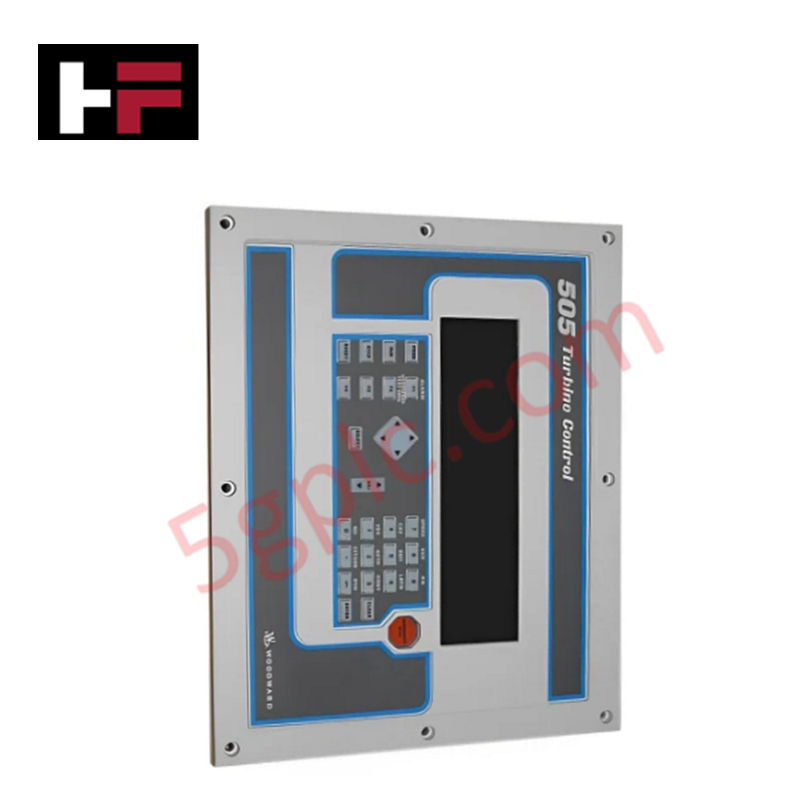
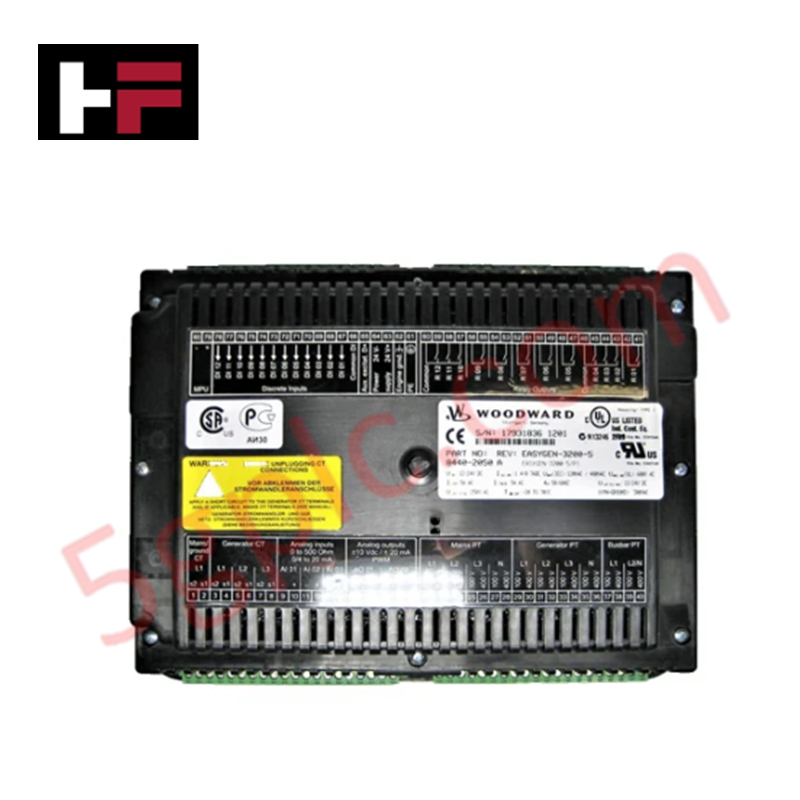
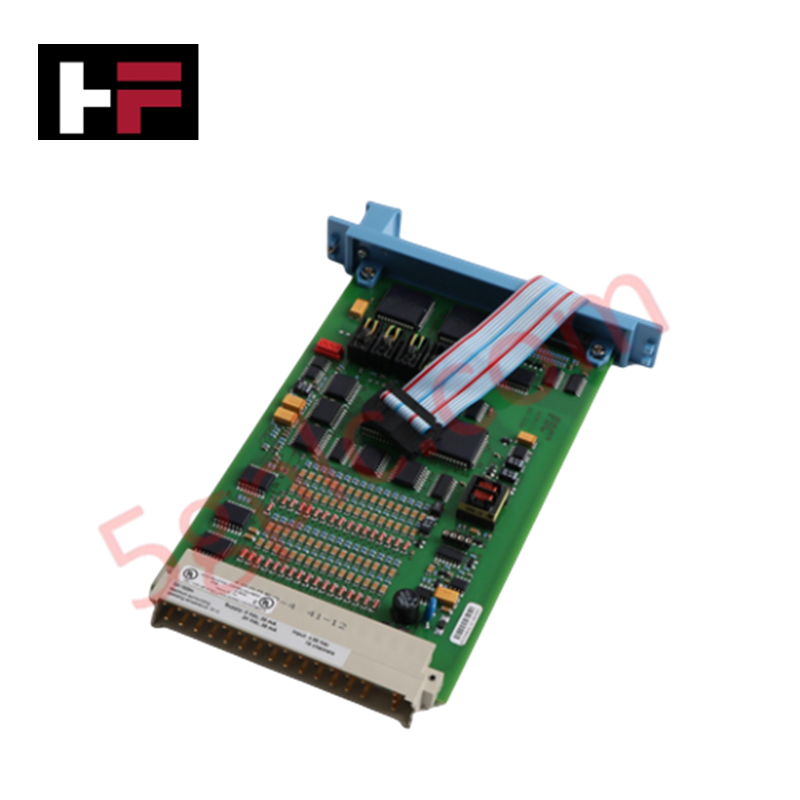
Le Woodward 9907-162, également référencé comme le 9907-162 Régulateur Numérique, fonctionne comme un composant matériel dédié à la gestion des turbines à vapeur au sein des plateformes de contrôle MicroNet et 505.
Spécifications Matérielles
| Paramètre | Spécification |
|---|---|
| Modèle | 9907-162 |
| Marque | Woodward |
| Origine | Non spécifiée |
| Poids | 9,11 lbs |
| Dimensions | 11 x 14 x 4 pouces |
| Température de fonctionnement | -20 à 60 °C |
| Consommation électrique | +24 VCC à 1 A |
| Indice de protection | NEMA 4X / IP 56 |
| Interface processeur | Clavier multifonction à 30 touches |
| Communication | RS-232, RS-422, RS-485 |
Réponse de la Boucle de Rétroaction de l’Actionneur
Le 9907-162 utilise une architecture basée sur microprocesseur pour traiter la vitesse de la turbine et les variables de procédé en commandes de contrôle précises. L’unité dispose de 2 sorties actionneurs dédiées, modulées pour maintenir une performance stable du régulateur sous des conditions variables de charge vapeur. Pour assurer une réponse constante de la boucle de rétroaction de l’actionneur, le contrôleur prend en charge l’acquisition rapide de données provenant des capteurs de vitesse et des transmetteurs de procédé. Les sorties de courant programmables (6 au total) permettent un contrôle fin des actionneurs hydrauliques ou électriques auxiliaires. Le système est conçu pour fournir une réponse transitoire rapide lors des rejets de charge ou des événements de synchronisation, avec un support logiciel intégré pour les applications OpView et 505View afin de surveiller la stabilité de la boucle et le courant d’entraînement des actionneurs.
Questions Fréquemment Posées
Q : L’unité supporte-t-elle plusieurs protocoles de communication série simultanément ?
R : Le matériel supporte les interfaces RS-232, RS-422 et RS-485. Les utilisateurs doivent vérifier que la configuration du câblage et les paramètres des ports logiciels correspondent au protocole requis pour le contrôleur hôte ou la connexion HMI externe prévue.
Q : Quelle est la fonction des boutons intégrés d’arrêt d’urgence et de test de survitesse ?
R : Ces entrées physiques sont câblées directement dans la logique de sécurité du contrôleur pour déclencher une coupure immédiate de l’alimentation des sorties actionneurs. Le bouton de test de survitesse permet de vérifier fonctionnellement le circuit de détection de vitesse et la logique de déclenchement de survitesse sans nécessiter de conditions réelles de survitesse sur le rotor de la turbine.
Directives d’Installation sur Site
- Montage : Installez l’unité dans un boîtier conforme aux normes NEMA 4X ou IP 56 pour protéger le châssis de 11 x 14 x 4 pouces contre l’humidité et l’infiltration de particules.
- Câblage : Utilisez un câblage blindé pour toutes les entrées analogiques et sorties actionneurs. Reliez les blindages aux bornes de terre désignées sur le châssis de l’unité afin de maintenir l’intégrité du signal et de satisfaire aux exigences de compatibilité électromagnétique.
- Alimentation : Connectez à une source d’alimentation régulée +24 VCC capable de fournir au moins 1 A. Assurez-vous que le câblage d’alimentation est en paire torsadée pour minimiser les interférences dans les boucles de signaux analogiques sensibles.
- Validation : Au démarrage, effectuez un test de boucle des 6 sorties de courant programmables et des 8 sorties relais pour confirmer leur correspondance correcte avec les dispositifs de terrain. Vérifiez la communication sur les ports série avant d’activer le mode de contrôle automatique complet.
Informations supplémentaires
- Pièces 100 % d'origine : Tous les produits sont originaux et authentiques, garantissant des performances industrielles fiables.
- Garantie de remboursement de 30 jours : Retournez tout article en stock dans les 30 jours dans son emballage d'origine non ouvert pour un remboursement complet (hors frais de port et frais).
- Garantie de 12 mois : Couvre les défauts de matériaux ou de fabrication ; exclut les mauvais usages, l'usure normale ou les modifications non autorisées.
- Expédition mondiale : Nous expédions via USPS, UPS, FedEx et DHL. Les délais de livraison varient selon le pays et peuvent être soumis à des frais de douane ou d'importation.
- Assistance & Contact : Une assistance technique et garantie est disponible à tout moment. Contactez-nous ici : Contact.
- Conseils d'achat : Vérifiez attentivement les spécifications et la compatibilité du produit avant de commander pour assurer une application correcte.
Guide technique et d'achat
Le passage aux modules d’E/S flexibles dans l’automatisation industrielle moderne
Les systèmes de contrôle traditionnels reposent sur des cartes d’entrées/sorties (E/S) dédiées pour l’automatisation industrielle. Chaque module conventionnel traite un seul type de signal, tel qu’une entrée numérique (DI), une sortie numérique (DO), une entrée analogique (AI) ou une sortie analogique (AO). Une carte standard à 16 canaux n’accepte qu’un seul type de canal spécifique sur l’ensemble de ses ports. Cette conception matérielle rigide crée souvent d’importants goulots d’étranglement techniques lors de l’exécution des projets. Les ingénieurs doivent fréquemment installer de nouvelles cartes complètes pour prendre en charge un seul capteur supplémentaire. Par conséquent, les modifications tardives de conception augmentent l’espace requis dans l’armoire de commande et font grimper les coûts du projet.
Étapes de mise en service d’un DCS dans les projets d’automatisation industrielle
La mise en service d’un système de contrôle-commande distribué (DCS) constitue une étape cruciale lors du déploiement d’une infrastructure moderne d’automatisation des procédés. Les ingénieurs de terrain doivent effectuer des vérifications systématiques afin de faire passer des équipements de contrôle complexes de l’installation statique au pilotage dynamique de l’usine. Une mise en service rigoureuse garantit que les contrôleurs, les modules d’E/S, les commutateurs réseau et les logiciels IHM fonctionnent en stricte conformité avec les spécifications de conception technique avant l’introduction des fluides de procédé.
Stratégie de pièces de rechange pour les systèmes de contrôle PLC et DCS : directives d’ingénierie
L’automatisation industrielle moderne repose sur des dorsales à fibre optique haut débit pour relier les systèmes de contrôle répartis dans des environnements industriels fortement soumis aux interférences. Contrairement au câblage en cuivre, les fibres optiques transmettent les données par impulsions lumineuses, ce qui les rend totalement insensibles aux interférences électromagnétiques (IEM). Les ingénieurs de terrain doivent maîtriser les techniques d’assemblage des câbles optiques et d’épissurage par fusion afin de garantir une transmission de données à faible perte entre les nœuds critiques des automates programmables (PLC) et des systèmes de contrôle distribués (DCS).