










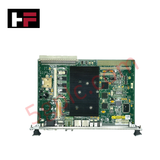
Produktdetails
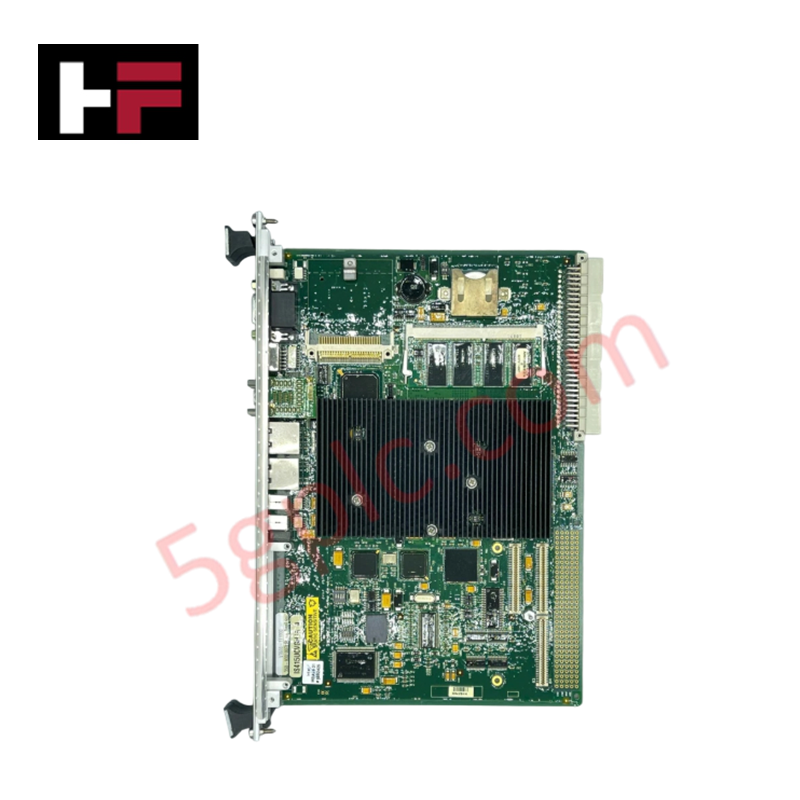
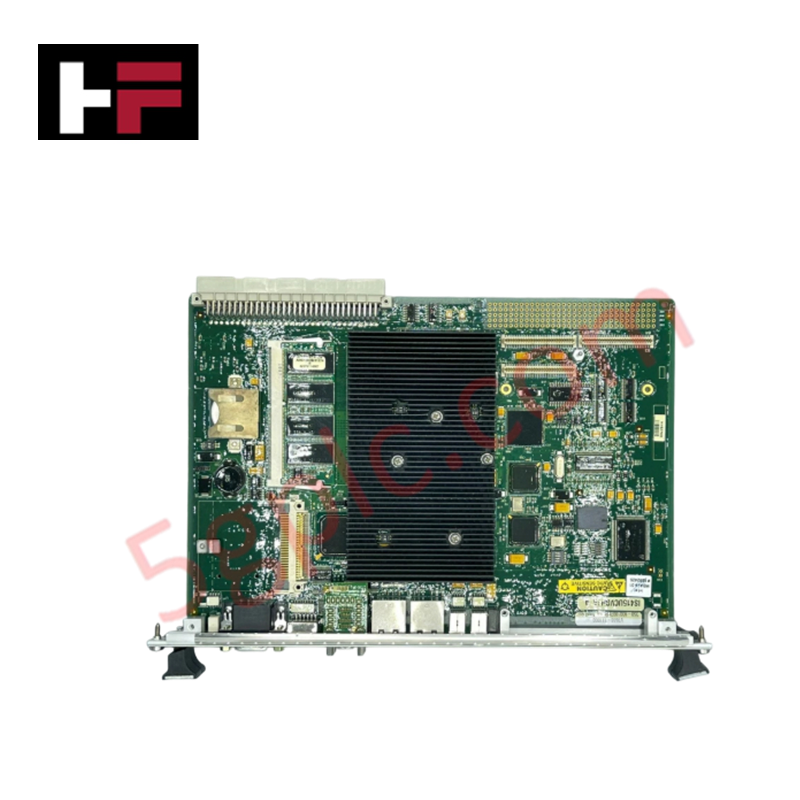
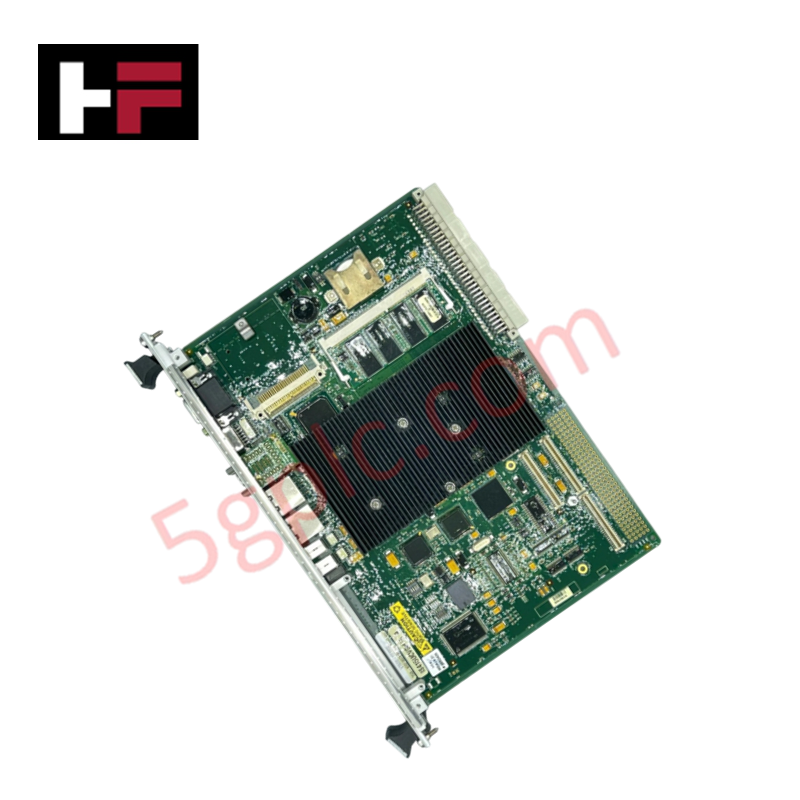
Konfiguriert für die Echtzeit-Turbinenregelung auf Mark VI Plattformen, bietet die GE IS415UCVGH1A (IS415UCVGH1A VME-Steuerkarte) die direkte physische/elektrische Ausführung von Logikverarbeitung und Netzwerkkommunikation.
Hardware-Spezifikationen
| Parameter | Spezifikation |
|---|---|
| Modell | IS415UCVGH1A |
| Marke | General Electric |
| Herkunft | USA |
| Gewicht | Nicht angegeben |
| Abmessungen | Einzelplatz VME |
| Betriebstemperatur | 0 °C bis 70 °C |
| Stromverbrauch | +5 V DC |
| Mikroprozessor | Intel Ultra Low Voltage Celeron 650 MHz |
| Speicher | 128 MB SDRAM / 128 MB Flash |
Profinet / EtherNet/IP deterministische Netzwerke
Die IS415UCVGH1A verwendet zwei 10BaseT/100BaseTX Ethernet-Ports, um eine deterministische Kommunikation über die Mark VI Rack-Architektur aufrechtzuerhalten. Der primäre Port ermöglicht die UDH-Konfiguration und den Peer-to-Peer-Datenaustausch, während der sekundäre Port dedizierte EGD-Netzwerke oder Modbus-Protokolle auf isolierten logischen Subnetzen unterstützt. Die Firmware-Flash-Kompatibilität wird bei jedem Einschaltvorgang überprüft, wobei der Controller die interne Toolbox-Konfiguration mit der erkannten Hardware-Backplane-Bus-Kommunikationsgeschwindigkeit und der physischen I/O-Dichte abgleicht, um die Systemweite Synchronität sicherzustellen.
Häufig gestellte Fragen
F: Ist die IS415UCVGH1A mit Live-Firmware-Updates kompatibel?
A: Firmware-Updates erfordern einen kontrollierten Neustart des VME-Racks. Der Controller führt beim Neustart eine Hardware-Software-Abgleichprüfung durch; nicht autorisierte Firmware-Änderungen verhindern, dass der Controller in den „Ausführungs“-Zustand wechselt.
F: Unterstützt der Controller Hot-Swapping im VME-Rack?
A: Nein. Aufgrund der Abhängigkeit von der Backplane-Bus-Synchronisation und flüchtigen Statusregistern darf die IS415UCVGH1A nicht entfernt oder eingesetzt werden, während das Rack mit Strom versorgt wird. Unsachgemäßes Entfernen unterbricht das deterministische Netzwerk und kann einen systemweiten Abschaltvorgang auslösen.
Richtlinien für die Feldinstallation
- VME-Slot-Ausrichtung: Stellen Sie sicher, dass die Karte in den korrekten, vorgesehenen Slot für den Master-Controller eingesetzt wird. Überprüfen Sie, dass die Pins des Randsteckers frei von Oxidation sind, um einen hochwiderstandsfähigen Kontakt zu vermeiden, der die Backplane-Kommunikationsgeschwindigkeit beeinträchtigen könnte.
- Erdung: Das VME-Gehäuse muss an eine gemeinsame Erdung angeschlossen sein. Ziehen Sie die frontseitigen Schrauben fest, um sicherzustellen, dass die leitfähige Frontplatte des Moduls mit dem Rack-Gehäuse verbunden ist und so einen effektiven Schutz gegen elektromagnetische Störungen bietet.
- Ethernet-Kabel: Verwenden Sie geschirmte Category 5e (oder höher) Ethernet-Kabel für alle Netzwerkverbindungen. Achten Sie darauf, dass der Biegeradius des Kabels die Herstellerspezifikationen nicht überschreitet, um die Integrität der 100BaseTX-Datensignale zu gewährleisten.
- Toolbox-Konfiguration: Nach der physischen Installation verwenden Sie die GE Toolbox-Anwendung, um die IP-Netzwerkkonfiguration zu überprüfen. Der Controller protokolliert einen Fehler bei Nichtübereinstimmung, wenn die erkannte physische Hardware nicht mit den im Konfigurationsprojekt gespeicherten Parametern übereinstimmt.
Zusätzliche Informationen
- 100% Originalteile: Alle Produkte sind original und authentisch, was eine zuverlässige industrielle Leistung gewährleistet.
- 30-Tage Rückgabegarantie: Rückgabe aller vorrätigen Artikel innerhalb von 30 Tagen in der originalen, ungeöffneten Verpackung für eine volle Rückerstattung (ohne Versandkosten und Gebühren).
- 12 Monate Garantie: Deckt Material- oder Verarbeitungsfehler ab; schließt Missbrauch, normalen Verschleiß oder unautorisierte Änderungen aus.
- Weltweiter Versand: Wir versenden über USPS, UPS, FedEx und DHL. Die Lieferzeiten variieren je nach Land und können Zoll- oder Einfuhrgebühren unterliegen.
- Support & Kontakt: Technische und Garantieunterstützung ist jederzeit verfügbar. Kontaktieren Sie uns hier: Kontakt.
- Kaufberatung: Überprüfen Sie vor der Bestellung sorgfältig die Produktspezifikationen und Kompatibilität, um eine korrekte Anwendung sicherzustellen.


Technik- & Kaufberatung

Verständnis der Logik und Steuerung mechanischer Bremsen bei Frequenzumrichtern in der industriellen Automatisierung
Frequenzumrichter (VFDs) spielen in der modernen industriellen Automatisierung eine entscheidende Rolle, da sie Drehzahl, Drehmoment und Beschleunigung von Motoren steuern. Bei Lasten mit hoher Trägheit und vertikalen Hebesystemen ist jedoch eine präzise mechanische Bremslogik erforderlich, um die Betriebssicherheit zu gewährleisten und Schäden an der Ausrüstung zu verhindern.

Warum speicherprogrammierbare Steuerungen in den Stoppmodus wechseln: Eine Expertenanalyse
Industrieautomatisierungssysteme sind in hohem Maße auf speicherprogrammierbare Steuerungen (SPS) angewiesen, um eine unterbrechungsfreie Produktion aufrechtzuerhalten. Wenn eine SPS unerwartet vom Run- in den Stop-Modus wechselt, kommen ganze Fertigungslinien zum Stillstand.
Mit der Weiterentwicklung von Steuerungssystemen in der modernen Fabrikautomation hilft das Verständnis der Ursachen solcher Unterbrechungen Ingenieuren, kostspielige Ausfallzeiten zu minimieren. Dieser technische Leitfaden erläutert, warum SPS in den Stop-Modus wechseln, und bietet praktische Strategien zur Behebung von Systemfehlern.

Die Ursachen für den ungeplanten Stoppmodus von SPS in der industriellen Automatisierung verstehen
Moderne speicherprogrammierbare Steuerungen verwalten die Ausführung mithilfe klar abgegrenzter Betriebszustände: Run, Stop, Start-Up und Hold. Beim Einschalten initialisiert eine Steuerung die Speicherregister im Stop-Modus, bevor sie kurz in den Start-Up-Modus wechselt. In dieser Phase prüfen interne Selbstdiagnosen die Systemintegrität von Hardware und Anwenderprogrammen. Erkennt die Steuerung keine kritischen Fehler, wechselt sie in den Run-Modus und führt das Steuerungsprogramm kontinuierlich aus. Jede schwerwiegende Systemanomalie zwingt die CPU jedoch sofort zurück in den Stop-Modus, um unvorhersehbares Maschinenverhalten in der gesamten Anlage zu verhindern.