










Produktdetails
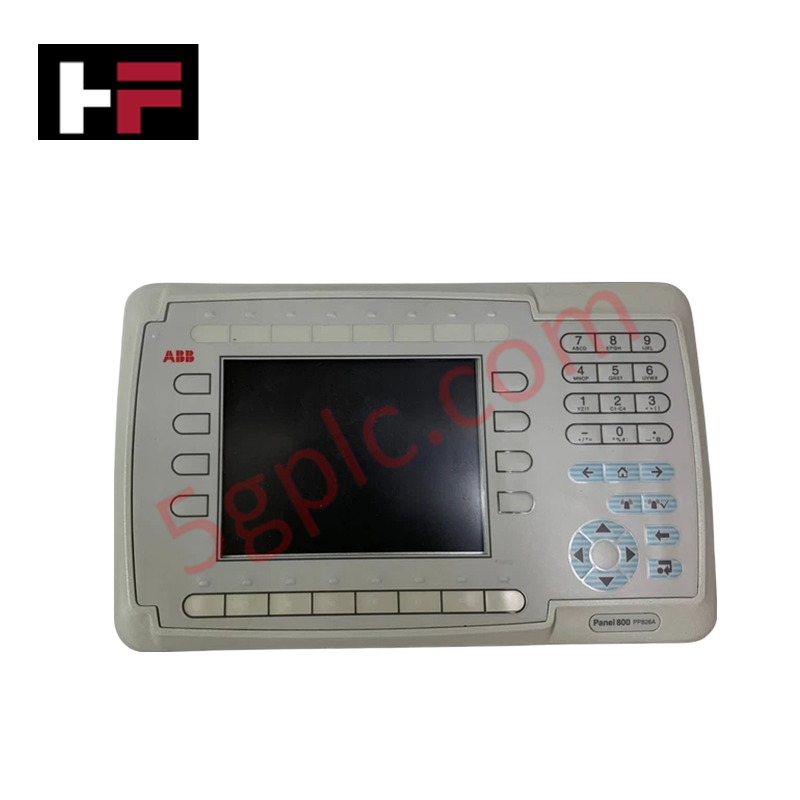
Das ABB PP826A 3BSE042244R3, auch als PP826A HMI-Bedienfeld katalogisiert, fungiert als dedizierte Hardwarekomponente für die grafische Prozessvisualisierung und die Ausführung von Bedienerbefehlen innerhalb der ABB Compact Products 800 und System 800xA Netzwerkinfrastrukturen. Das Terminal verarbeitet Echtzeit-Prozessvariablen, verwaltet Alarmzustände und führt Systemparameteraktualisierungen über integrierte serielle und Ethernet-Schnittstellen aus.
Hardware-Spezifikationen
| Parameter | Spezifikation |
|---|---|
| Modell | PP826A 3BSE042244R3 |
| Marke | ABB |
| Herkunft | Schweden |
| Gewicht | 1,20 kg |
| Abmessungen | 200 mm x 150 mm x 50 mm |
| Betriebstemperatur | 0 bis +50 °C (Lagerung: -20 bis +60 °C) |
| Stromverbrauch | 24 VDC (0,4 A nominal) |
| Display-Typ | 6,5 Zoll TFT-Farb-Touchscreen |
| Auflösung | 640 x 480 Pixel |
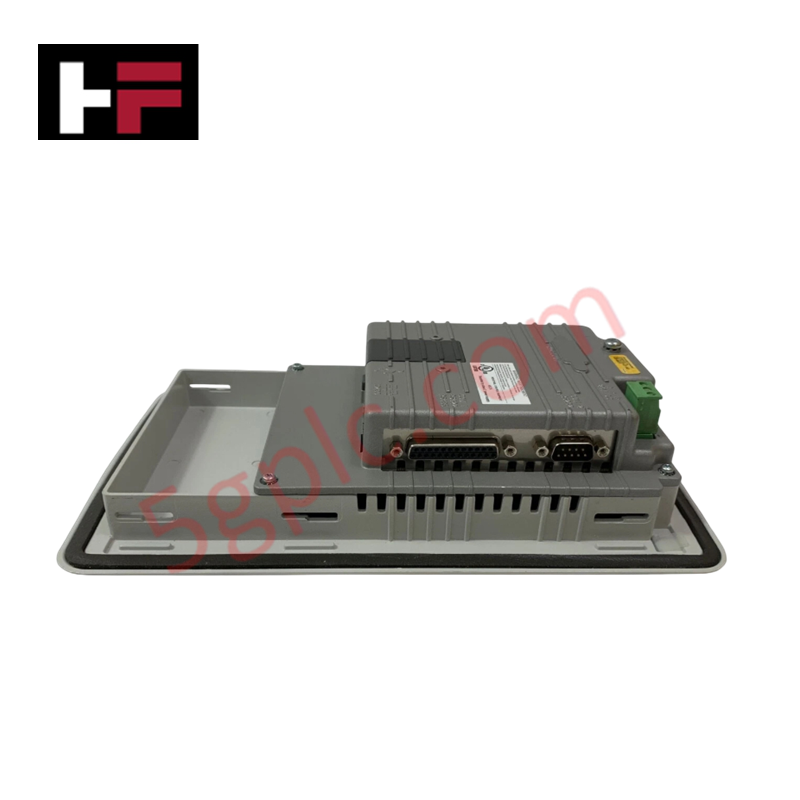
| Kommunikationsschnittstellen | 1x RJ45 Ethernet (10/100 Mbit/s), 2x Seriell (RS232/RS485) |
| Schutzart | IP65 (Frontblende), IP20 (Rückgehäuse) |
Deterministische Ethernet-Netzwerkintegration und Firmware-Flash-Kompatibilität
Das PP826A-Touchpanel kommuniziert mit AC 800M-Steuerungen über deterministische Ethernet-Netzwerke unter Verwendung standardisierter industrieller Kommunikationsprotokolle. Der integrierte nichtflüchtige Speicher ermöglicht Firmware-Flash-Kompatibilität und speichert kompilierte grafische Bedienbildschirme, Alarmprotokolle und Rezeptdatenbanken ohne Batteriepufferung. Der Kommunikationsprozessor gewährleistet stabile Datenübertragungsraten über Modbus TCP und Control Builder-Kommunikationskanäle und verhindert Scan-Verzögerungen bei intensiven grafischen Seitenaktualisierungen.
Häufig gestellte Fragen
F: Welche Stromversorgung wird für das PP826A-Terminal empfohlen?
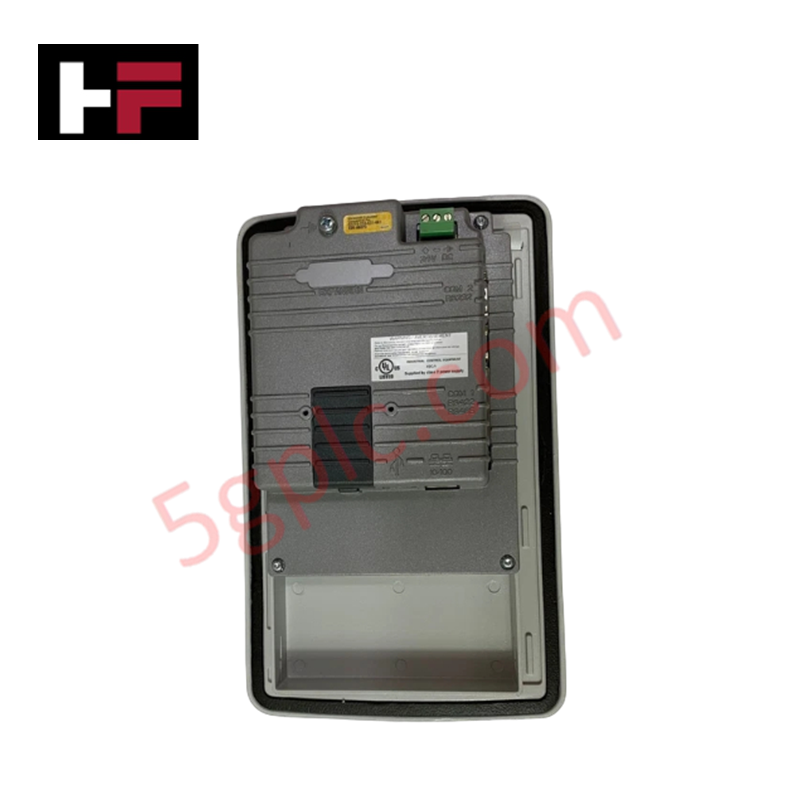
A: Das Bedienfeld benötigt eine externe geregelte 24 VDC (+/- 15%) Stromversorgung, die an den abnehmbaren 3-poligen Klemmenblock angeschlossen wird, mit einer separaten Erdungsleitung, die am Gehäuse-Erdungsschraube angeschlossen ist.
F: Wie werden Softwareanwendungen und Firmware-Updates auf das Bedienfeld geladen?
A: Projektgrafiken und Laufzeitkonfigurationen werden über den 10/100 Mbit/s Ethernet-Anschluss in den internen nichtflüchtigen Flash-Speicher heruntergeladen, wodurch der Programmcode auch bei vollständigem Stromausfall erhalten bleibt.
F: Welche Schutzart wird erreicht, wenn das Bedienfeld in einer Schaltanlagen-Tür montiert ist?
A: Bei korrekter Montage mit der mitgelieferten Dichtung und den hinteren Spannklemmen erreicht die Frontblende die Schutzart IP65, während das Rückgehäuse IP20 bleibt.
Feldinstallationsrichtlinien
- Schneiden Sie eine präzise Montageöffnung in die Tür des Schaltschranks gemäß den Ausschnittspezifikationen des Bedienfelds.
- Setzen Sie die Gummidichtung bündig in den Sitzkanal der Frontblende ein, um die IP65-Dichtigkeit sicherzustellen.
- Führen Sie das Bedienfeld durch den Frontausschnitt ein und ziehen Sie alle hinteren schraubengeführten Befestigungsklemmen mit 0,5 Nm an.
- Verbinden Sie einen Schutzleiter (mindestens 2,5 mm²) vom Erdungsschraubenanschluss des Bedienfeldgehäuses direkt mit der Haupterdungsschiene des Gehäuses.
- Schließen Sie die 24 VDC-Versorgungskabel sowie die abgeschirmten seriellen/Ethernet-Leitungen an und achten Sie darauf, dass Signalleitungen von Hochspannungs-Wechselstromleitungen getrennt bleiben.
Zusätzliche Informationen
- 100% Originalteile: Alle Produkte sind original und authentisch, was eine zuverlässige industrielle Leistung gewährleistet.
- 30-Tage Rückgabegarantie: Rückgabe aller vorrätigen Artikel innerhalb von 30 Tagen in der originalen, ungeöffneten Verpackung für eine volle Rückerstattung (ohne Versandkosten und Gebühren).
- 12 Monate Garantie: Deckt Material- oder Verarbeitungsfehler ab; schließt Missbrauch, normalen Verschleiß oder unautorisierte Änderungen aus.
- Weltweiter Versand: Wir versenden über USPS, UPS, FedEx und DHL. Die Lieferzeiten variieren je nach Land und können Zoll- oder Einfuhrgebühren unterliegen.
- Support & Kontakt: Technische und Garantieunterstützung ist jederzeit verfügbar. Kontaktieren Sie uns hier: Kontakt.
- Kaufberatung: Überprüfen Sie vor der Bestellung sorgfältig die Produktspezifikationen und Kompatibilität, um eine korrekte Anwendung sicherzustellen.






Technik- & Kaufberatung

Verständnis der Logik und Steuerung mechanischer Bremsen bei Frequenzumrichtern in der industriellen Automatisierung
Frequenzumrichter (VFDs) spielen in der modernen industriellen Automatisierung eine entscheidende Rolle, da sie Drehzahl, Drehmoment und Beschleunigung von Motoren steuern. Bei Lasten mit hoher Trägheit und vertikalen Hebesystemen ist jedoch eine präzise mechanische Bremslogik erforderlich, um die Betriebssicherheit zu gewährleisten und Schäden an der Ausrüstung zu verhindern.

Warum speicherprogrammierbare Steuerungen in den Stoppmodus wechseln: Eine Expertenanalyse
Industrieautomatisierungssysteme sind in hohem Maße auf speicherprogrammierbare Steuerungen (SPS) angewiesen, um eine unterbrechungsfreie Produktion aufrechtzuerhalten. Wenn eine SPS unerwartet vom Run- in den Stop-Modus wechselt, kommen ganze Fertigungslinien zum Stillstand.
Mit der Weiterentwicklung von Steuerungssystemen in der modernen Fabrikautomation hilft das Verständnis der Ursachen solcher Unterbrechungen Ingenieuren, kostspielige Ausfallzeiten zu minimieren. Dieser technische Leitfaden erläutert, warum SPS in den Stop-Modus wechseln, und bietet praktische Strategien zur Behebung von Systemfehlern.

Die Ursachen für den ungeplanten Stoppmodus von SPS in der industriellen Automatisierung verstehen
Moderne speicherprogrammierbare Steuerungen verwalten die Ausführung mithilfe klar abgegrenzter Betriebszustände: Run, Stop, Start-Up und Hold. Beim Einschalten initialisiert eine Steuerung die Speicherregister im Stop-Modus, bevor sie kurz in den Start-Up-Modus wechselt. In dieser Phase prüfen interne Selbstdiagnosen die Systemintegrität von Hardware und Anwenderprogrammen. Erkennt die Steuerung keine kritischen Fehler, wechselt sie in den Run-Modus und führt das Steuerungsprogramm kontinuierlich aus. Jede schwerwiegende Systemanomalie zwingt die CPU jedoch sofort zurück in den Stop-Modus, um unvorhersehbares Maschinenverhalten in der gesamten Anlage zu verhindern.