












Produktdetails
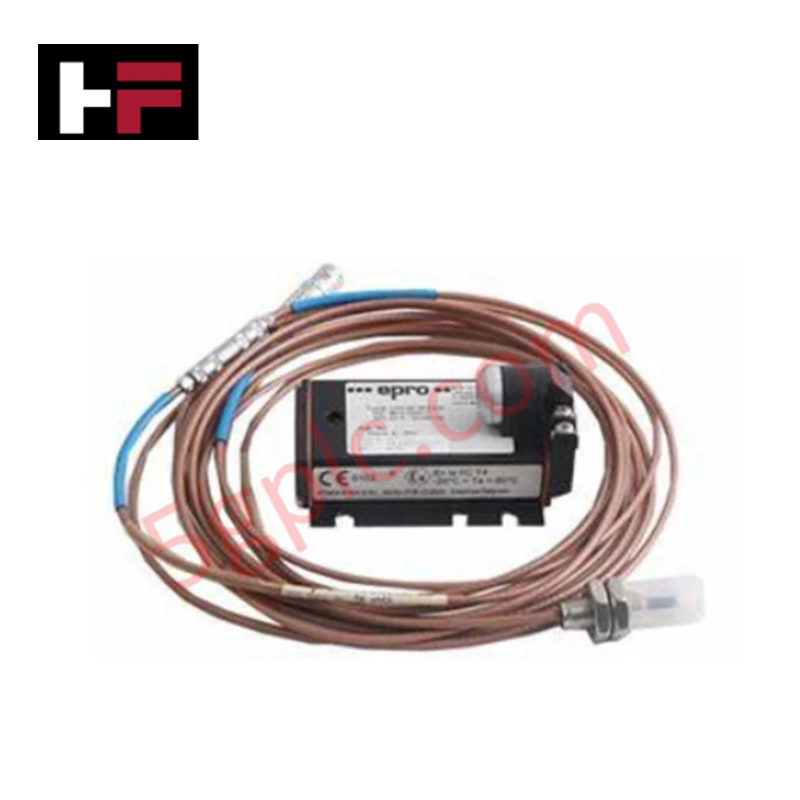
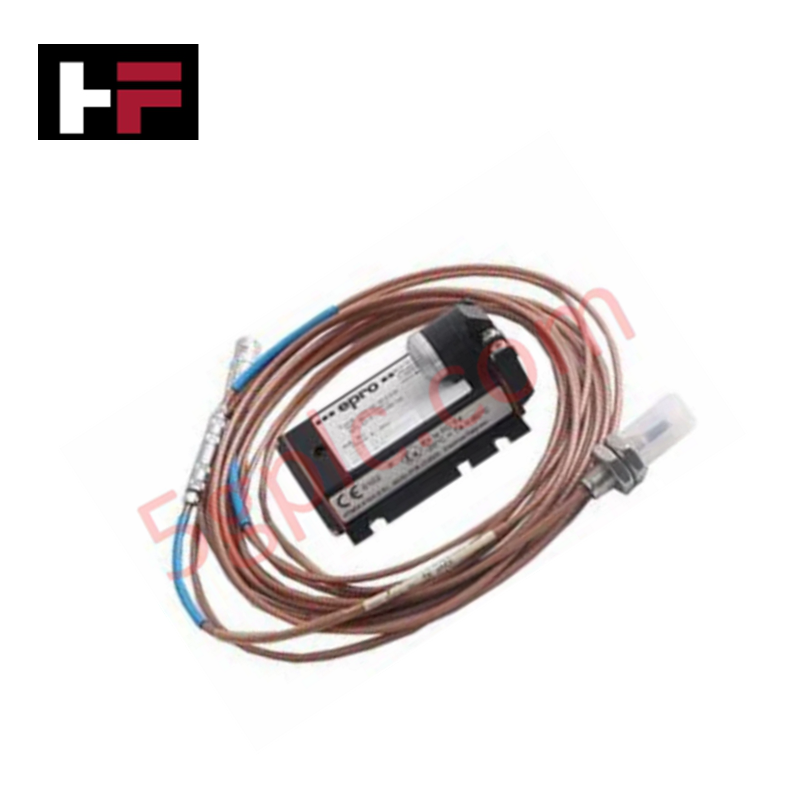
Der Emerson CON021+PR6423/004-010, auch als CON021+PR6423/004-010-Schwingungssensoren katalogisiert, dient als spezielles Hardwarekomponent zur berührungslosen Überwachung von Wellenschwingungen und -verlagerungen in Maschinenschutzsystemen AMS 6500 und MMS 6000. Die integrierte Baugruppe kombiniert einen 8-mm-Wirbelstromsensor mit einem dedizierten Signalwandler, um physikalische Mikrobewegungen in rotierenden Maschinen in Echtzeit zu messen und in proportionale Spannungsausgänge umzuwandeln.
Hardwarespezifikationen
| Parameter | Spezifikation |
|---|---|
| Modell | CON021+PR6423/004-010 |
| Marke | Emerson |
| Herkunft | Deutschland |
| Gewicht | Standardpaket aus Sensor und Wandler |
| Abmessungen | Standard-Sensorgehäuse mit 8 mm Durchmesser und CON021-Bauform |
| Betriebstemperatur | Sensor: -35 bis +150 °C, Wandler: -30 bis +100 °C |
| Leistungsaufnahme | Schleifengespeist über eine externe negative Gleichspannungsversorgung |
| Durchmesser der Sensorspitze | 8 mm |
| Kabellänge | 4 m gesamte Systemkabellänge (Optionscode 004) |
| Ausgangsbereich | Standard-Rohspannung / proportionaler dynamischer Ausgang |
| Systemkompatibilität | AMS 6500, MMS 6000, DCS-Plattformen |
| Schutzart | IP20-Wandlergehäuse, robust ausgeführter Sensorkopf |
| Zertifizierungen für explosionsgefährdete Bereiche | Optionen gemäß ATEX / IECEx |
| Produkttyp | Schwingungssensoren |
4–20-mA-HART-Schleifenprotokoll und Kanaltrennung
Der CON021-Signalaufbereiter verfügt über eine Architektur mit Kanal-zu-Kanal-Trennung, um zu verhindern, dass Brummschleifenrauschen in hochfrequente dynamische Schwingungsdaten einkoppelt. Bei der Integration in Prozessleitsysteme mit Geräten, die das 4–20-mA-HART-Schleifenprotokoll verwenden, oder in FOUNDATION-Fieldbus-Segmente isoliert die Sensorschaltung die rohen physikalischen Verlagerungssignale von externen Schalttransienten. Die integrierte thermische Referenzkompensation bewahrt die Signalintegrität und die Referenzierung der Kaltstellenkompensation auch bei längeren Änderungen der Betriebstemperatur.
Häufig gestellte Fragen
F: Wie wird bei der Installation der Baugruppe CON021+PR6423/004-010 die anfängliche mechanische Spaltspannung eingestellt?
A: Stellen Sie die mechanische Einstecktiefe des PR6423-Sensorkopfs relativ zum Wellenziel ein, bis der Gleichspannungsausgang am CON021-Signalwandler den kalibrierten Mittelpunktwert von -10 VDC anzeigt.
F: Kann die 4-Meter-Kabelkonfiguration (Suffix 004) vor Ort durch Kürzen oder Spleißen geändert werden?
A: Nein, die gesamte Systemkabellänge bildet mit dem CON021-Wandler einen abgestimmten induktiven Schaltkreis. Kürzen oder Spleißen verändert die Gesamtinduktivität und hebt die nominelle Empfindlichkeitskalibrierung auf.
F: Was geschieht mit dem Ausgangssignal des Wandlers, wenn das Verlängerungskabel getrennt wird?
A: Ein offener Stromkreis unterbricht die Sensorbrücke, wodurch der Wandlerausgang auf seine maximale Versorgungsspannung steigt und im nachgeschalteten Überwachungssystem eine Kanalausfallanzeige ausgelöst wird.
Richtlinien für die Installation vor Ort
- Montieren Sie den PR6423-Sensorkopf mithilfe eines starren Gewindeadapters senkrecht zur Zieloberfläche der Maschinenwelle.
- Schließen Sie ein Digitalmultimeter an die Gleichspannungs-Rohausgangsklemmen des CON021-Signalwandlers an.
- Schrauben Sie den Sensorkörper zur Welle hin vor, bis sich die statische Spalt-Ausgangsspannung bei -10 VDC stabilisiert, und sichern Sie anschließend die äußere Haltemutter mit dem vorgeschriebenen Drehmoment.
- Montieren Sie den CON021-Wandler auf einer standardmäßigen Schaltschrank-DIN-Schiene und stellen Sie sicher, dass die Umgebungstemperatur innerhalb von -30 bis +100 °C bleibt.
- Schließen Sie die Steckverbinder des armierten Sensorkabels an und stellen Sie sicher, dass der leitfähige Schirm am Sensorende von der Maschinenerde isoliert ist.
- Führen Sie die Signalleitungen zum Rack-Überwachungssystem in einem separaten geerdeten Metallrohr und mit Abstand zu Hochspannungs-Motorzuleitungen.
Zusätzliche Informationen
- 100% Originalteile: Alle Produkte sind original und authentisch, was eine zuverlässige industrielle Leistung gewährleistet.
- 30-Tage Rückgabegarantie: Rückgabe aller vorrätigen Artikel innerhalb von 30 Tagen in der originalen, ungeöffneten Verpackung für eine volle Rückerstattung (ohne Versandkosten und Gebühren).
- 12 Monate Garantie: Deckt Material- oder Verarbeitungsfehler ab; schließt Missbrauch, normalen Verschleiß oder unautorisierte Änderungen aus.
- Weltweiter Versand: Wir versenden über USPS, UPS, FedEx und DHL. Die Lieferzeiten variieren je nach Land und können Zoll- oder Einfuhrgebühren unterliegen.
- Support & Kontakt: Technische und Garantieunterstützung ist jederzeit verfügbar. Kontaktieren Sie uns hier: Kontakt.
- Kaufberatung: Überprüfen Sie vor der Bestellung sorgfältig die Produktspezifikationen und Kompatibilität, um eine korrekte Anwendung sicherzustellen.


Technik- & Kaufberatung

Warum speicherprogrammierbare Steuerungen in den Stoppmodus wechseln: Eine Expertenanalyse
Industrieautomatisierungssysteme sind in hohem Maße auf speicherprogrammierbare Steuerungen (SPS) angewiesen, um eine unterbrechungsfreie Produktion aufrechtzuerhalten. Wenn eine SPS unerwartet vom Run- in den Stop-Modus wechselt, kommen ganze Fertigungslinien zum Stillstand.
Mit der Weiterentwicklung von Steuerungssystemen in der modernen Fabrikautomation hilft das Verständnis der Ursachen solcher Unterbrechungen Ingenieuren, kostspielige Ausfallzeiten zu minimieren. Dieser technische Leitfaden erläutert, warum SPS in den Stop-Modus wechseln, und bietet praktische Strategien zur Behebung von Systemfehlern.

Die Ursachen für den ungeplanten Stoppmodus von SPS in der industriellen Automatisierung verstehen
Moderne speicherprogrammierbare Steuerungen verwalten die Ausführung mithilfe klar abgegrenzter Betriebszustände: Run, Stop, Start-Up und Hold. Beim Einschalten initialisiert eine Steuerung die Speicherregister im Stop-Modus, bevor sie kurz in den Start-Up-Modus wechselt. In dieser Phase prüfen interne Selbstdiagnosen die Systemintegrität von Hardware und Anwenderprogrammen. Erkennt die Steuerung keine kritischen Fehler, wechselt sie in den Run-Modus und führt das Steuerungsprogramm kontinuierlich aus. Jede schwerwiegende Systemanomalie zwingt die CPU jedoch sofort zurück in den Stop-Modus, um unvorhersehbares Maschinenverhalten in der gesamten Anlage zu verhindern.

Mensch-Maschine-Schnittstellendesign: Ein umfassender Leitfaden zur Auswahl von HMIs, Visualisierung und Integration in Steuerungssysteme
Mensch-Maschine-Schnittstellen (HMIs) dienen als primäres Bedienfenster in komplexe industrielle Automatisierungssysteme. Moderne HMIs wandeln rohe Maschinendaten in übersichtliche grafische Anzeigen um und ermöglichen es Bedienern, ganze Fertigungsprozesse in Echtzeit zu überwachen. Anstatt sich auf physische Bedienfelder mit zahlreichen fest verdrahteten Schaltern zu verlassen, programmieren Ingenieure interaktive Bildschirme mit intuitiven Grafiken, dynamischer Farbcodierung und reaktionsschnellen Touch-Oberflächen. In meinen 15 Jahren in der Steuerungssystemtechnik habe ich erlebt, wie sich HMIs von einfachen Anzeigebildschirmen zu anspruchsvollen Leitständen entwickelt haben, die die betriebliche Effizienz in DCS- und PLC-Umgebungen steigern.