











Produktdetails
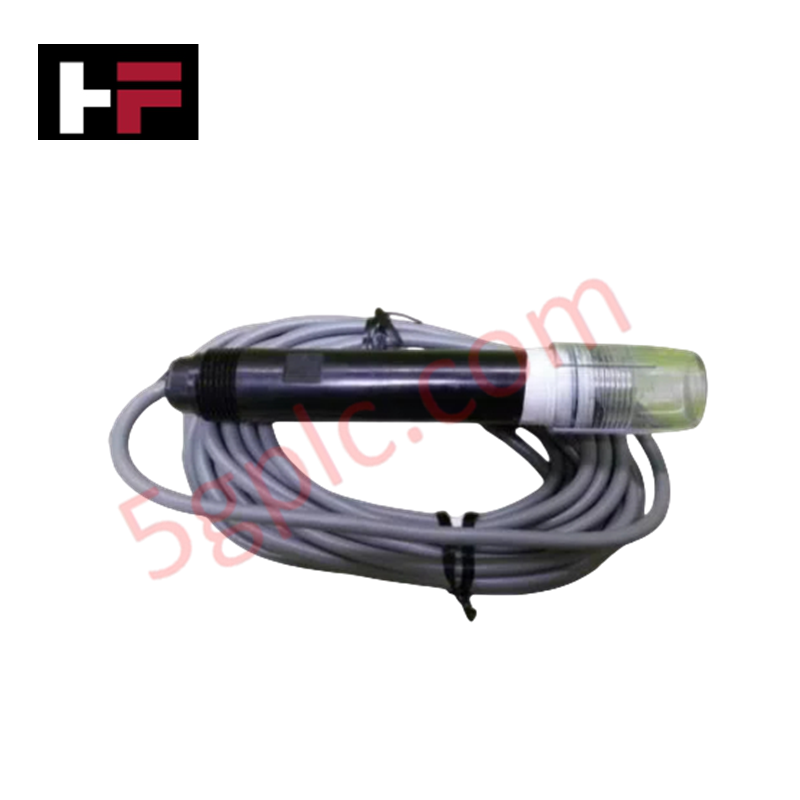
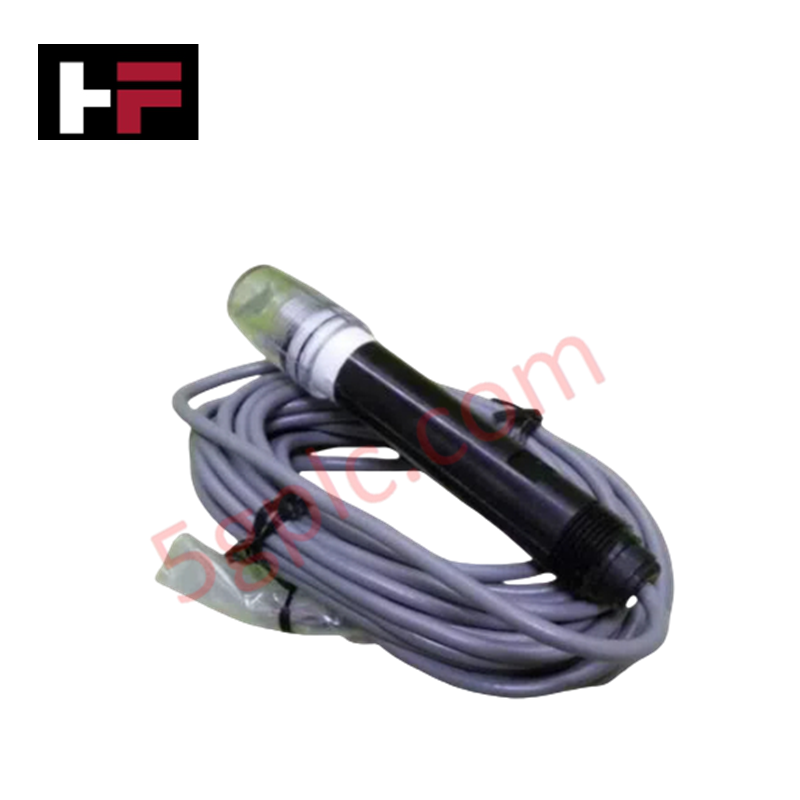
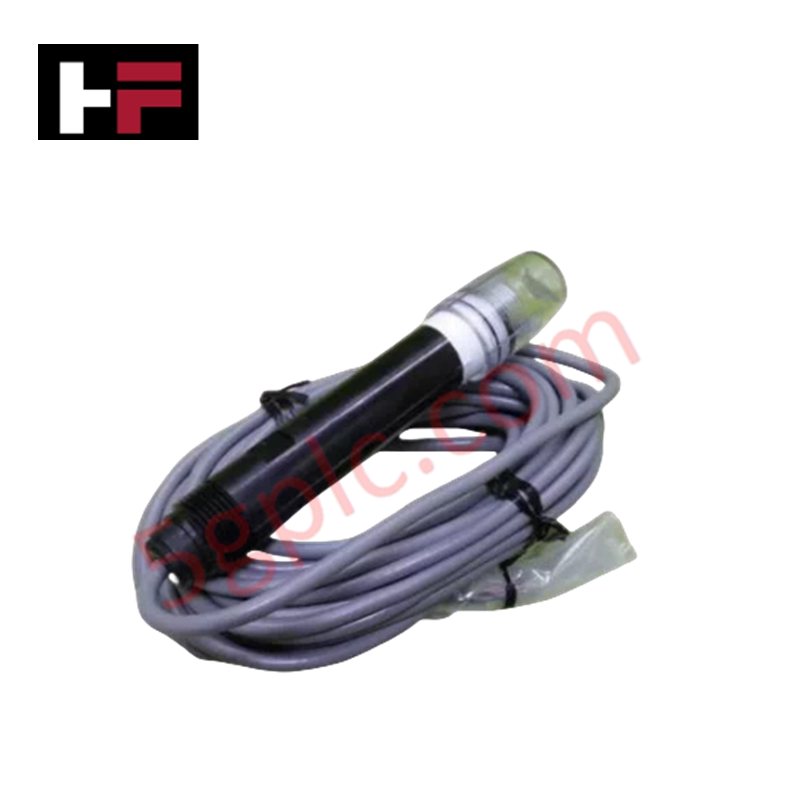
Die Honeywell 51451326-504, auch als 51451326-504-Niedertemperaturfühler katalogisiert, dient als spezielle Hardwarekomponente zur direkten Messung thermischer Signale und zur Anbindung von RTD-Sensoren innerhalb von Honeywell-DCS-Steuerungsplattformen.
Hardwarespezifikationen
| Parameter | Spezifikation |
|---|---|
| Modell | 51451326-504 |
| Marke | Honeywell |
| Herkunft | USA |
| Gewicht | 0,9 kg |
| Abmessungen | 5 cm x 14,5 cm x 20 cm |
| Betriebstemperatur | Standard-Messbereich für kryogene und niedrige Temperaturen (-200 bis +100 Grad C) |
| Leistungsaufnahme | Passives Sensorelement (Versorgung über die Schleifenanregung) |
| Sensortyp | Niedertemperaturfühler-Baugruppe |
| Hauptanwendung | Direkte Prozess-Temperaturmessung für Analogeingangskanäle |
Eigenschaften der Kaltstellenkompensation und der 4-20-mA-Schleifenschnittstelle
Die Fühlerbaugruppe wurde für eine präzise Niedertemperaturerfassung in industriellen Prozessschleifen entwickelt und verfügt über eine Verdrahtung mit hochreinen Thermoelementen, um eine Drift des Referenzwiderstands zu verhindern. Ein interner Ausgleich der Anschlussleitungen kompensiert parasitäre Leitungswiderstände und verhindert Messungenauigkeiten bei langen Kabelwegen zur Analogeingangskarte. Bei der Verbindung mit Honeywell-DCS-Temperaturtransmittern gewährleisten Kaltstellenkompensationsalgorithmen (CJC) und eine galvanische Signaltrennung die Genauigkeit der gesamten Schleife und verhindern, dass Erdschleifenrauschen die Umwandlung von Signalen im Millivoltbereich beeinträchtigt.
Häufig gestellte Fragen
F: Benötigt dieser Niedertemperaturfühler eine externe Stromversorgung?
A: Nein. Der Fühler nutzt passive Sensorelementtechnologie und bezieht seine Betriebserregung direkt vom angeschlossenen analogen DCS-Temperatur-Eingangskanal oder von der Feldtransmitterschleife.
F: Wie wird der Leitungswiderstandsausgleich bei langen Leitungswegen zum E/A-Klemmenblock umgesetzt?
A: Der Fühler unterstützt standardmäßige 3- oder 4-Leiter-Konfigurationen für Widerstandstemperaturfühler (RTD), sodass das Reglereingangsmodul Spannungsabfälle durch den Leitungswiderstand aktiv eliminieren kann.
F: Welche Vorsichtsmaßnahmen sollten getroffen werden, um das Eindringen von Feuchtigkeit in das Schutzrohr bei kryogenen Temperaturen zu verhindern?
A: Stellen Sie sicher, dass der Rohrleitungsanschluss der Fühlerkopf-Baugruppe mit NPT-Gewindedichtmittel und abgedichteten Kabelverschraubungen versiegelt ist, um die Bildung von Kondenswasser im Schutzrohrgehäuse zu verhindern.
Richtlinien für die Installation vor Ort
- Montieren Sie die Fühlerbaugruppe im Prozessschutzrohr und stellen Sie sicher, dass sie vollständig mechanisch eingesetzt ist, um eine ordnungsgemäße Wärmeleitung zu gewährleisten.
- Tragen Sie vor dem handfesten Anziehen auf mindestens 5 vollständige NPT-Gewindegänge eine Montagepaste auf alle Edelstahlgewinde des Schutzrohrs auf.
- Führen Sie die Sensorleitungen in geerdeten Metallrohren getrennt von Hochspannungs-Wechselstromkabeln, um eine elektromagnetische Rauschkopplung zu vermeiden.
- Schließen Sie die Signalleitungen gemäß den 3- oder 4-Leiter-Schaltplänen an der Feldanschlussbaugruppe (FTA) oder im Anschlusskasten an.
- Erden Sie das Kabelschirmgeflecht an einem einzigen Punkt an der Erdungssammelschiene des DCS-Systems, um Erdschleifenströme zu vermeiden.
Zusätzliche Informationen
- 100% Originalteile: Alle Produkte sind original und authentisch, was eine zuverlässige industrielle Leistung gewährleistet.
- 30-Tage Rückgabegarantie: Rückgabe aller vorrätigen Artikel innerhalb von 30 Tagen in der originalen, ungeöffneten Verpackung für eine volle Rückerstattung (ohne Versandkosten und Gebühren).
- 12 Monate Garantie: Deckt Material- oder Verarbeitungsfehler ab; schließt Missbrauch, normalen Verschleiß oder unautorisierte Änderungen aus.
- Weltweiter Versand: Wir versenden über USPS, UPS, FedEx und DHL. Die Lieferzeiten variieren je nach Land und können Zoll- oder Einfuhrgebühren unterliegen.
- Support & Kontakt: Technische und Garantieunterstützung ist jederzeit verfügbar. Kontaktieren Sie uns hier: Kontakt.
- Kaufberatung: Überprüfen Sie vor der Bestellung sorgfältig die Produktspezifikationen und Kompatibilität, um eine korrekte Anwendung sicherzustellen.


Technik- & Kaufberatung

Warum speicherprogrammierbare Steuerungen in den Stoppmodus wechseln: Eine Expertenanalyse
Industrieautomatisierungssysteme sind in hohem Maße auf speicherprogrammierbare Steuerungen (SPS) angewiesen, um eine unterbrechungsfreie Produktion aufrechtzuerhalten. Wenn eine SPS unerwartet vom Run- in den Stop-Modus wechselt, kommen ganze Fertigungslinien zum Stillstand.
Mit der Weiterentwicklung von Steuerungssystemen in der modernen Fabrikautomation hilft das Verständnis der Ursachen solcher Unterbrechungen Ingenieuren, kostspielige Ausfallzeiten zu minimieren. Dieser technische Leitfaden erläutert, warum SPS in den Stop-Modus wechseln, und bietet praktische Strategien zur Behebung von Systemfehlern.

Die Ursachen für den ungeplanten Stoppmodus von SPS in der industriellen Automatisierung verstehen
Moderne speicherprogrammierbare Steuerungen verwalten die Ausführung mithilfe klar abgegrenzter Betriebszustände: Run, Stop, Start-Up und Hold. Beim Einschalten initialisiert eine Steuerung die Speicherregister im Stop-Modus, bevor sie kurz in den Start-Up-Modus wechselt. In dieser Phase prüfen interne Selbstdiagnosen die Systemintegrität von Hardware und Anwenderprogrammen. Erkennt die Steuerung keine kritischen Fehler, wechselt sie in den Run-Modus und führt das Steuerungsprogramm kontinuierlich aus. Jede schwerwiegende Systemanomalie zwingt die CPU jedoch sofort zurück in den Stop-Modus, um unvorhersehbares Maschinenverhalten in der gesamten Anlage zu verhindern.

Mensch-Maschine-Schnittstellendesign: Ein umfassender Leitfaden zur Auswahl von HMIs, Visualisierung und Integration in Steuerungssysteme
Mensch-Maschine-Schnittstellen (HMIs) dienen als primäres Bedienfenster in komplexe industrielle Automatisierungssysteme. Moderne HMIs wandeln rohe Maschinendaten in übersichtliche grafische Anzeigen um und ermöglichen es Bedienern, ganze Fertigungsprozesse in Echtzeit zu überwachen. Anstatt sich auf physische Bedienfelder mit zahlreichen fest verdrahteten Schaltern zu verlassen, programmieren Ingenieure interaktive Bildschirme mit intuitiven Grafiken, dynamischer Farbcodierung und reaktionsschnellen Touch-Oberflächen. In meinen 15 Jahren in der Steuerungssystemtechnik habe ich erlebt, wie sich HMIs von einfachen Anzeigebildschirmen zu anspruchsvollen Leitständen entwickelt haben, die die betriebliche Effizienz in DCS- und PLC-Umgebungen steigern.