










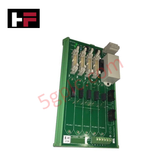
Produktdetails
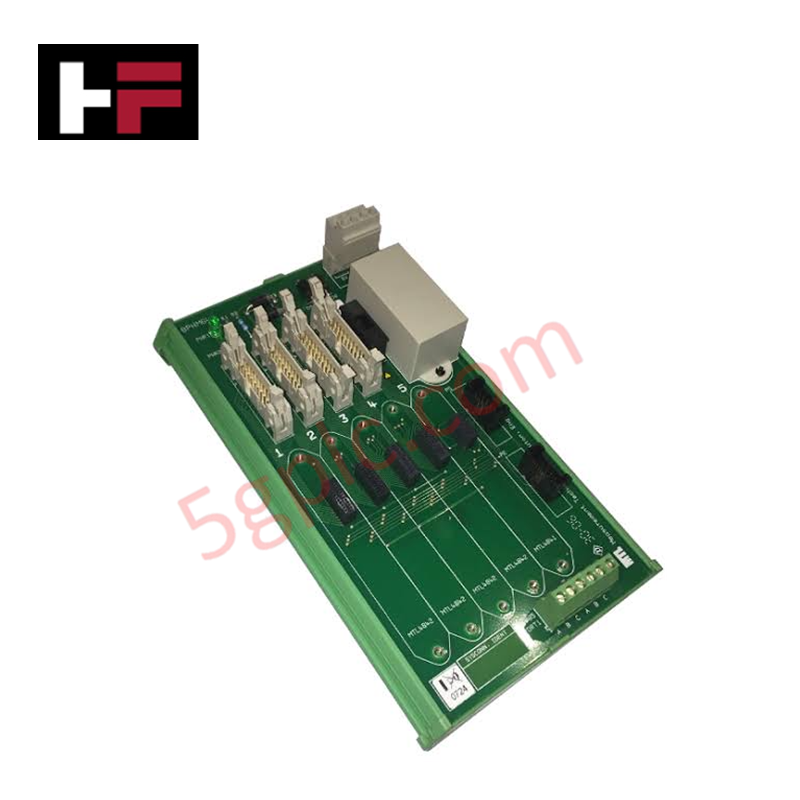
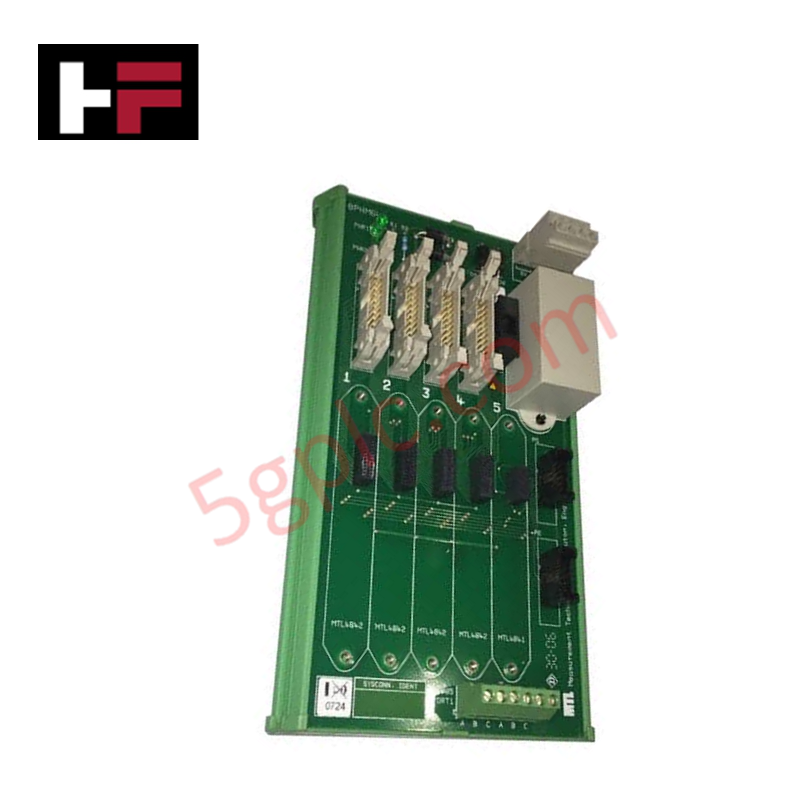
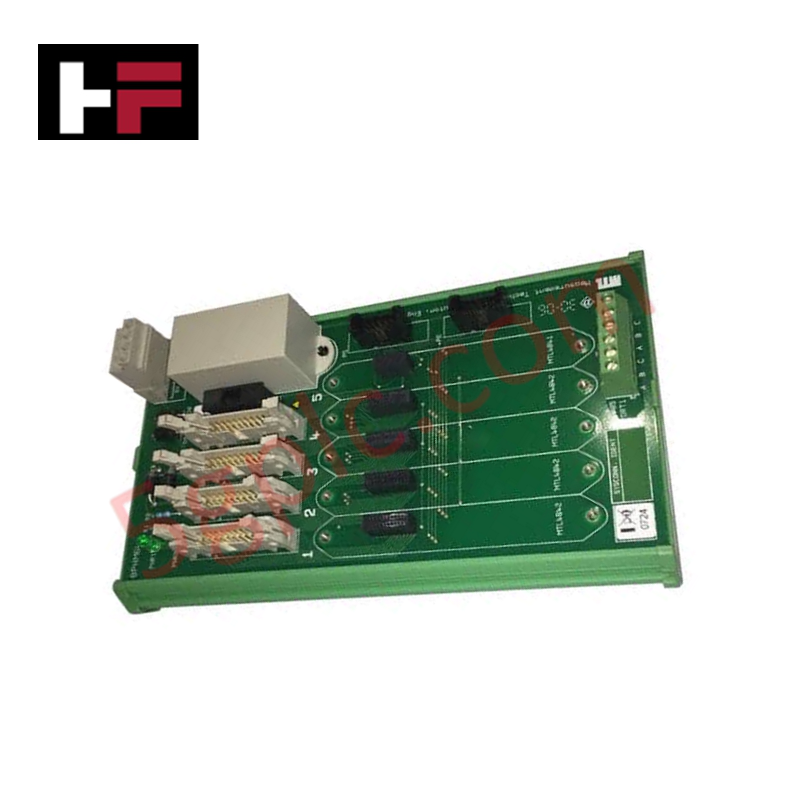
Das Honeywell BPHM64, auch als BPHM64 HART-Backplane katalogisiert, dient als dedizierte Hardwarekomponente zur Multiplexung von HART-Schnittstellensignalen und zur Konsolidierung von Feldgerätebussen innerhalb der Honeywell-Experion-PKS- und DCS-Plattformen. Das von MTL Instruments hergestellte Gerät nimmt bis zu 1 x MTL4841-Kommunikationsmodul und 4 x MTL4842-HART-Schnittstellenmodule auf und leitet digitale Feldkommunikationssignale direkt an übergeordnete Automatisierungsnetzwerke weiter. Es stellt die physische Trägerinfrastruktur und elektrische Energieverteilung bereit, um die Extraktion mehrkanaliger HART-Signale ohne Unterbrechung der zugrunde liegenden Regelkreise aufrechtzuerhalten.
Hardwarespezifikationen
| Parameter | Spezifikation |
|---|---|
| Modell | BPHM64 |
| Marke | Honeywell / MTL Instruments |
| Herkunft | UK |
| Gewicht | 1.5 kg |
| Abmessungen | Standard-Grundfläche eines MTL-HART-Backplanes |
| Betriebstemperatur | -20 bis +60 deg C |
| Leistungsaufnahme | 1.35 W maximal (mit 1 x MTL4841 und 4 x MTL4842-Modulen) |
| Modulkapazität | 1 x MTL4841-Kommunikationsmodul, 4 x MTL4842-HART-Schnittstellenmodule |
| Systemverhältnis-Anforderung | 1 x MTL4841-Modul pro 16 x MTL4842-Modulen erforderlich |
| Kabelschnittstellen | 4 x 20-polige DIN41651-Flachbandkabel (16 HART-Signalleitungen + 4 gemeinsame Rückleitungen pro Kabel) |
| Feldanschlüsse | Schraubklemmen-Schnittstelle oder kundenspezifische Backplane-Steckverbinder |
4-20-mA-HART-Schleifenprotokoll und Isolation zwischen Kanälen
Das BPHM64-Backplane verwendet isolierte Signalaufbereitungskanäle, um digitale HART-Frequenzumtastungssignale (FSK) von analogen Schleifenströmen zu entkoppeln. Interne galvanische Isolationsbarrieren verhindern, dass Gleichtaktspannungsspitzen und Störungen durch Erdschleifen zwischen einzelnen Transmitterkanälen oder in das Host-DCS-System gelangen. Durch die Aufrechterhaltung einer strikten Isolation zwischen den Kanälen über alle 20-poligen DIN41651-Flachbandkabelverbindungen hinweg bewahrt das Backplane die Signalintegrität des 4-20-mA-HART-Schleifenprotokolls und schützt Prozessmessnetzwerke vor elektromagnetischen Störungen.
Häufig gestellte Fragen
F: Können die MTL4842-Schnittstellenmodule installiert oder entfernt werden, während das BPHM64-Backplane unter Spannung steht?
A: Ja, einzelne HART-Schnittstellenmodule unterstützen das Einsetzen und Entfernen im laufenden Betrieb, vorausgesetzt, die mehrpoligen DIN-Backplane-Bussteckverbinder bleiben während des Hot-Swappings korrekt ausgerichtet, um Kurzschlüsse benachbarter Stromschienen zu vermeiden.
F: Wie werden Feldgerätesignale physisch zum BPHM64-Backplane geführt?
A: Die Signalverbindungen werden über 4 x 20-polige DIN41651-Flachbandkabelsätze geführt. Jedes Kabel überträgt 16 separate HART-Signalverbindungen sowie 4 gemeinsame Rückleitungen zu Schraubklemmen-Schnittstellen.
Richtlinien für die Feldinstallation
- Montieren Sie das Backplane sicher auf einer Standard-DIN-Schiene oder Montageplatte im Gehäuse und verwenden Sie alle vorgesehenen Befestigungspunkte des Chassis.
- Verbinden Sie die 20-poligen DIN41651-Flachbandkabel mit den vorgesehenen I/O-Klemmenblöcken und stellen Sie sicher, dass die Codierungen korrekt ausgerichtet sind, um ein verpoltes Einstecken zu verhindern.
- Überprüfen Sie, dass die Funktionserdungsklemme des Backplanes über einen Leiter mit niedriger Impedanz mit der Haupterdungsschiene des Schaltschranks verbunden ist.
- Prüfen Sie, dass die Gesamtbestückung mit Modulen das Systemverhältnis von einem MTL4841-Kommunikationsmodul pro sechzehn MTL4842-HART-Schnittstellenmodulen nicht überschreitet.
Zusätzliche Informationen
- 100% Originalteile: Alle Produkte sind original und authentisch, was eine zuverlässige industrielle Leistung gewährleistet.
- 30-Tage Rückgabegarantie: Rückgabe aller vorrätigen Artikel innerhalb von 30 Tagen in der originalen, ungeöffneten Verpackung für eine volle Rückerstattung (ohne Versandkosten und Gebühren).
- 12 Monate Garantie: Deckt Material- oder Verarbeitungsfehler ab; schließt Missbrauch, normalen Verschleiß oder unautorisierte Änderungen aus.
- Weltweiter Versand: Wir versenden über USPS, UPS, FedEx und DHL. Die Lieferzeiten variieren je nach Land und können Zoll- oder Einfuhrgebühren unterliegen.
- Support & Kontakt: Technische und Garantieunterstützung ist jederzeit verfügbar. Kontaktieren Sie uns hier: Kontakt.
- Kaufberatung: Überprüfen Sie vor der Bestellung sorgfältig die Produktspezifikationen und Kompatibilität, um eine korrekte Anwendung sicherzustellen.


Technik- & Kaufberatung

Warum speicherprogrammierbare Steuerungen in den Stoppmodus wechseln: Eine Expertenanalyse
Industrieautomatisierungssysteme sind in hohem Maße auf speicherprogrammierbare Steuerungen (SPS) angewiesen, um eine unterbrechungsfreie Produktion aufrechtzuerhalten. Wenn eine SPS unerwartet vom Run- in den Stop-Modus wechselt, kommen ganze Fertigungslinien zum Stillstand.
Mit der Weiterentwicklung von Steuerungssystemen in der modernen Fabrikautomation hilft das Verständnis der Ursachen solcher Unterbrechungen Ingenieuren, kostspielige Ausfallzeiten zu minimieren. Dieser technische Leitfaden erläutert, warum SPS in den Stop-Modus wechseln, und bietet praktische Strategien zur Behebung von Systemfehlern.

Die Ursachen für den ungeplanten Stoppmodus von SPS in der industriellen Automatisierung verstehen
Moderne speicherprogrammierbare Steuerungen verwalten die Ausführung mithilfe klar abgegrenzter Betriebszustände: Run, Stop, Start-Up und Hold. Beim Einschalten initialisiert eine Steuerung die Speicherregister im Stop-Modus, bevor sie kurz in den Start-Up-Modus wechselt. In dieser Phase prüfen interne Selbstdiagnosen die Systemintegrität von Hardware und Anwenderprogrammen. Erkennt die Steuerung keine kritischen Fehler, wechselt sie in den Run-Modus und führt das Steuerungsprogramm kontinuierlich aus. Jede schwerwiegende Systemanomalie zwingt die CPU jedoch sofort zurück in den Stop-Modus, um unvorhersehbares Maschinenverhalten in der gesamten Anlage zu verhindern.

Mensch-Maschine-Schnittstellendesign: Ein umfassender Leitfaden zur Auswahl von HMIs, Visualisierung und Integration in Steuerungssysteme
Mensch-Maschine-Schnittstellen (HMIs) dienen als primäres Bedienfenster in komplexe industrielle Automatisierungssysteme. Moderne HMIs wandeln rohe Maschinendaten in übersichtliche grafische Anzeigen um und ermöglichen es Bedienern, ganze Fertigungsprozesse in Echtzeit zu überwachen. Anstatt sich auf physische Bedienfelder mit zahlreichen fest verdrahteten Schaltern zu verlassen, programmieren Ingenieure interaktive Bildschirme mit intuitiven Grafiken, dynamischer Farbcodierung und reaktionsschnellen Touch-Oberflächen. In meinen 15 Jahren in der Steuerungssystemtechnik habe ich erlebt, wie sich HMIs von einfachen Anzeigebildschirmen zu anspruchsvollen Leitständen entwickelt haben, die die betriebliche Effizienz in DCS- und PLC-Umgebungen steigern.