










Produktdetails
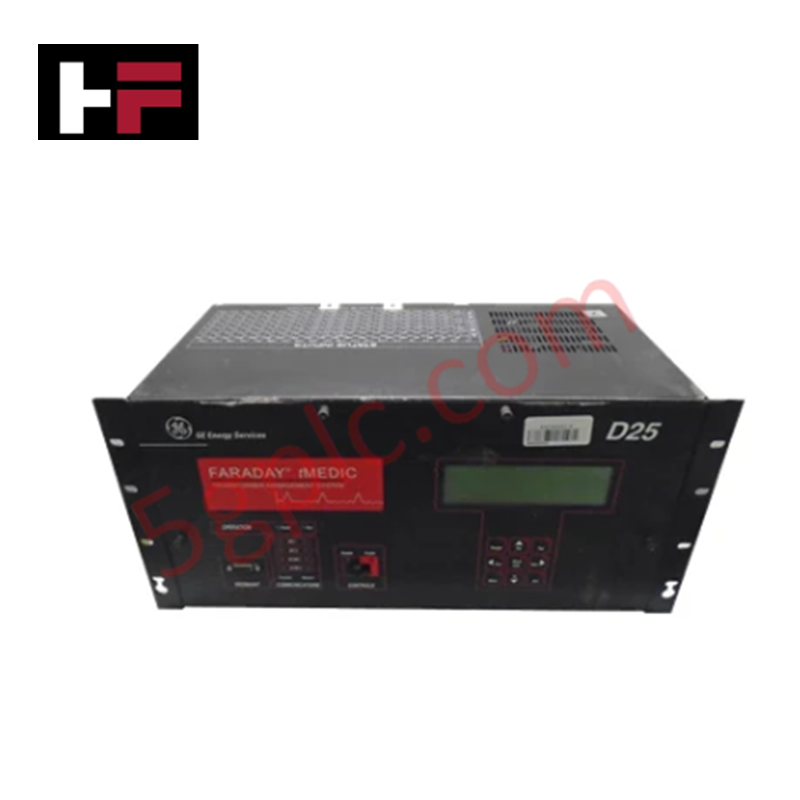
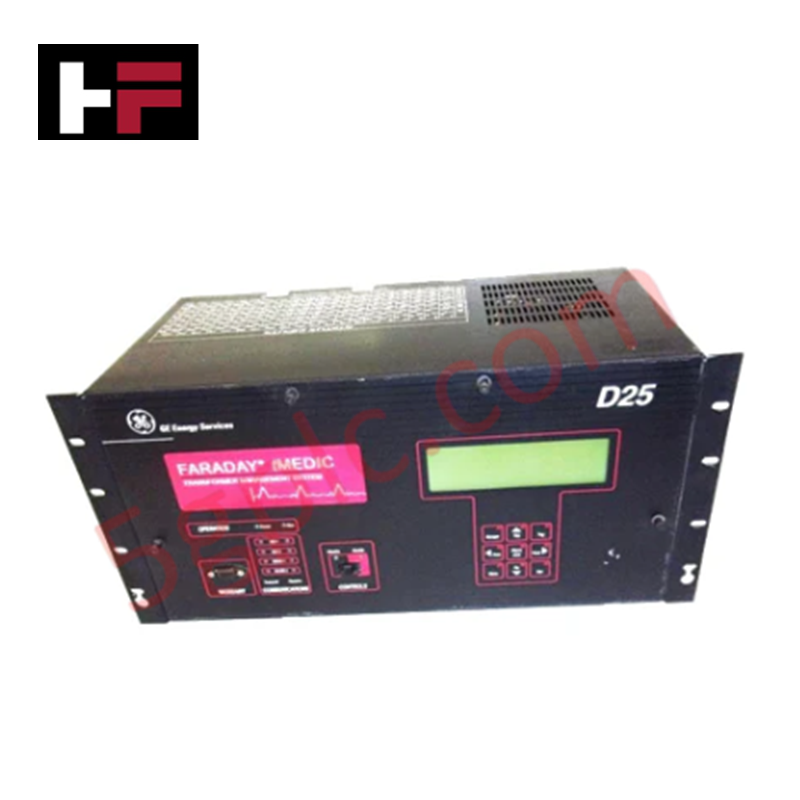
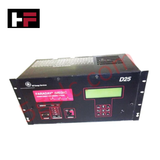
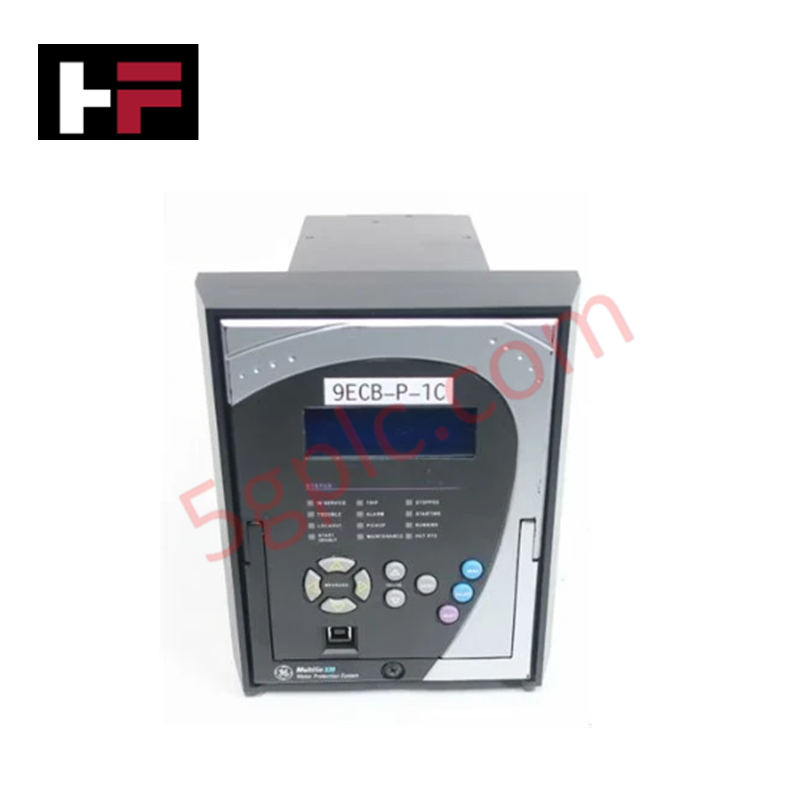
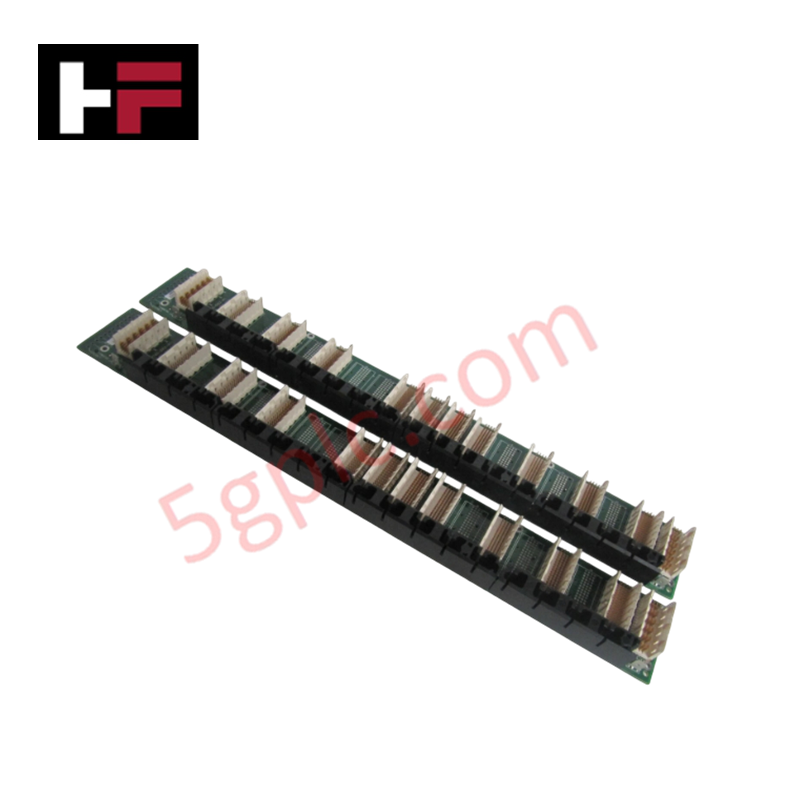
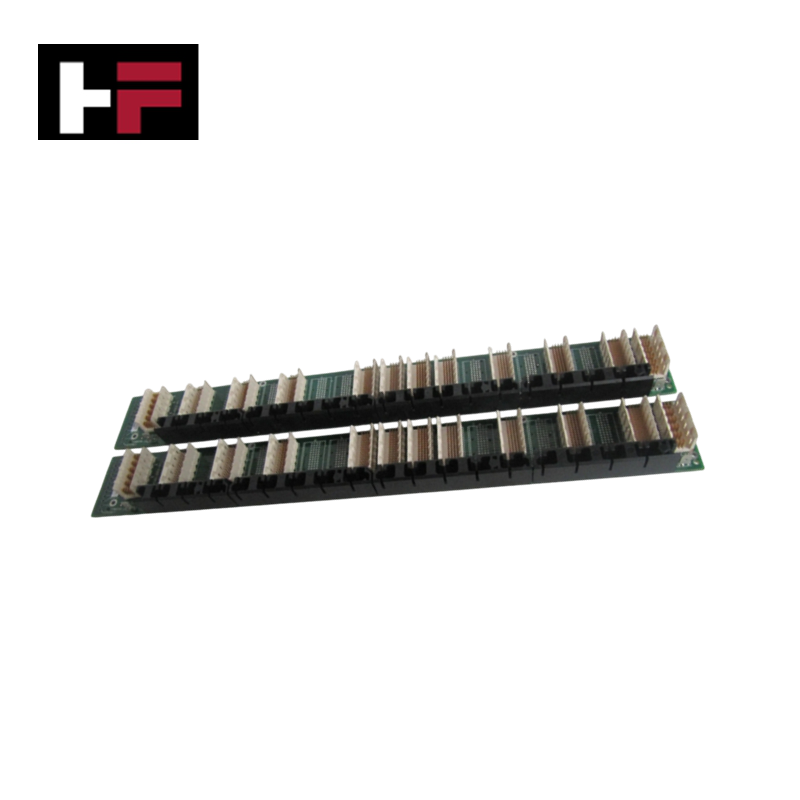
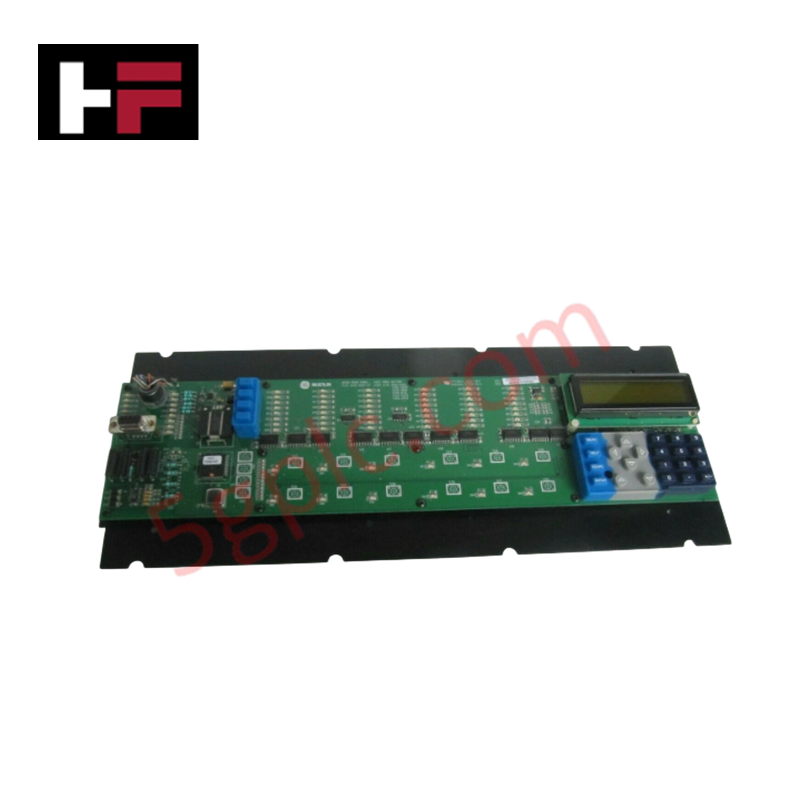
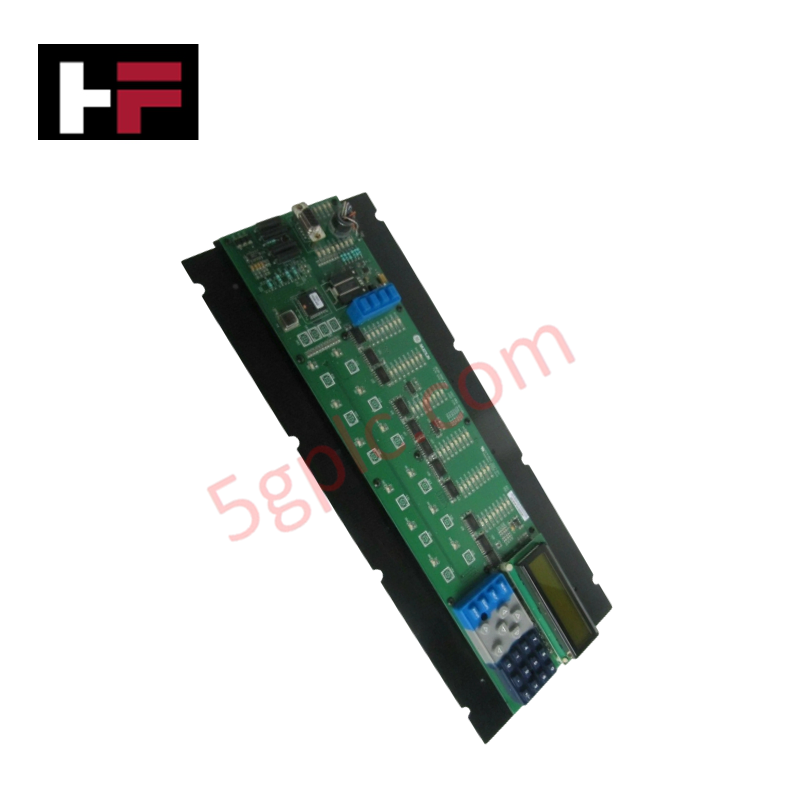
Das GE Fanuc D25-0157-000003, auch als D25 Mess- und Steuergerät katalogisiert, fungiert als dedizierte Hardwarekomponente für die Ausführung spezifischer technischer Aufgaben innerhalb der Industrieautomatisierung und Netzwerkplattformen. Die Komponente erfasst hochpräzise elektrische Telemetriedaten über integrierte AC-Strom-, DC-Strom- und DC-Spannungs-Physikschnittstellenknoten. Durch die Berechnung von Wellenformen aus Mehrbereichs-CT-Verbindungen und Instrumentenschleifen bedient das Modul lokale digitale Fehleraufzeichnung (DFR) und Echtzeit-Regelroutinen über aktive interne Verarbeitungsschienen.
Hardware-Spezifikationen
| Parameter | Spezifikation |
|---|---|
| Modell | D25-0157-000003 |
| Marke | GE Fanuc |
| Herkunft | Technische Spezifikationen bestimmen den Fabrikursprung |
| Gewicht | Abhängig von der internen Hardware-Optionsauswahl |
| Abmessungen | Standard-D25-Seriengehäuseanforderungen gelten |
| Betriebstemperatur | Industrieklassifizierung für Umgebungsbedingungen |
| Stromverbrauch | Grundprozessorverbrauch plus Lasten der aktiven Messkanalkonfiguration |
| Nominale CT-Eingangsoptionen | 1 A rms oder 5 A rms |
| AC-Messbereich | 2 % bis 1600 % des Nennwerts; 2 % bis 4200 % (asymmetrisch) für DFR/Schutz |
| Thermische Überlastgrenzen | 4x Nennwert kontinuierlich; 30x Nennwert für 10 Sekunden; 100x Nennwert für 1 Sekunde; 10-Minuten-Arbeitszyklus für Parameter über 4x Nennwert |
| AC-Genauigkeitswerte | Genauigkeit: +/-0,5 % bis +/-0,3 % des Nennwerts; Frequenz: +/-0,03 Hz; Phasenwinkel: +/-0,5 Grad |
| DC-Strombereiche | +/-1 mA, +/-5 mA, +/-10 mA, +/-20 mA nominal |
| DC-Stromgenauigkeit | +/-0,10 % des vollen Messbereichs |
| DC-Spannungseingangsspanne | Nennwert: +/-5 Vdc; Messbereich: +/-6 Vdc |
| DC-Spannungsgenauigkeit | +/-0,05 % des vollen Messbereichs |
Integration in deterministische Profinet / EtherNet/IP Netzwerke
Das Modul verwaltet die Eingangsskalierung über seine interne Analog-Digital-Matrix und nutzt feste Softwarefilterblöcke, um die Firmware-Flash-Kompatibilität über gleichzeitige Betriebszyklen hinweg aufrechtzuerhalten. Hochdichte I/O-Register serialisieren die +/-20 mA DC-Stromschleifen und +/-6 Vdc Spannungseingänge in die Speicherabbildung und isolieren transiente elektrische Störungen vom primären Prozessor-Backplane-Kommunikationskanal. Diese architektonische Trennung bewahrt die deterministische Kommunikationsleistung und verhindert, dass Spitzen bei Host-Kommunikationspaketen die 1-ms-Fehleraufzeichnungsauslöser verzögern, die von den AC-Schutzschaltungen verwaltet werden.
Häufig gestellte Fragen
F: Wie wird der asymmetrische AC-Strommessbereich von 4200 % vom DFR-Firmware verwaltet, ohne Speicherüberläufe zu verursachen?
A: Die an Bord befindliche Analog-Digital-Umwandlungsmatrix reserviert dedizierte Register mit hohem Spielraum für transiente Überspannungseingänge. Wenn ein asymmetrischer Fehlerstufenschritt auftritt, verfolgen die internen Skalierungsalgorithmen automatisch den Überbereichsparameter, ohne die Firmware-Flash-Kompatibilität zu beeinträchtigen oder die gleichzeitige DC-Schleifenabtastung zu stören.
F: Können die CT-Eingangsklemmen getrennt werden, während die Hauptstromleitungen unter Last stehen?
A: Nein. Das Trennen aktiver CT-Schleifen verursacht Hochspannungs-Öffnungstransienten, die die niederohmigen Eingangs-Widerstände zerstören können. Die sekundären Strompfade müssen extern kurzgeschlossen oder vollständig isoliert werden, bevor analoge Anschlussblöcke am D25-0157-000003 gewartet werden.
Feldinstallationsrichtlinien
- Erdung und Masseverbindung des Gehäuses: Verbinden Sie die Metallchassis-Erdeschraube direkt mit der Hauptkupfer-Masseleiste des Schaltschranks mittels eines niederohmigen Erdungskabels, bevor Sie Instrumentierungsleitungen verlegen.
- AC-Eingangsschirmung: Führen Sie alle AC-Stromwandleranschlüsse durch dedizierte verdrillte Schirmpaare und schließen Sie die Schirmgeflechtmasse ausschließlich an der Gehäusewandplatte an, um induktive Störungen zu blockieren.
- Niederspannungskabelverlegung: Verlegen Sie die +/-5 Vdc Spannungs- und Niedrigstrom-DC-Signalleitungen in separaten Kabelkanälen, isoliert von primären Hochspannungs-AC-Schaltern und induktiven Steuerrelais-Schaltungen.
Zusätzliche Informationen
- 100% Originalteile: Alle Produkte sind original und authentisch, was eine zuverlässige industrielle Leistung gewährleistet.
- 30-Tage Rückgabegarantie: Rückgabe aller vorrätigen Artikel innerhalb von 30 Tagen in der originalen, ungeöffneten Verpackung für eine volle Rückerstattung (ohne Versandkosten und Gebühren).
- 12 Monate Garantie: Deckt Material- oder Verarbeitungsfehler ab; schließt Missbrauch, normalen Verschleiß oder unautorisierte Änderungen aus.
- Weltweiter Versand: Wir versenden über USPS, UPS, FedEx und DHL. Die Lieferzeiten variieren je nach Land und können Zoll- oder Einfuhrgebühren unterliegen.
- Support & Kontakt: Technische und Garantieunterstützung ist jederzeit verfügbar. Kontaktieren Sie uns hier: Kontakt.
- Kaufberatung: Überprüfen Sie vor der Bestellung sorgfältig die Produktspezifikationen und Kompatibilität, um eine korrekte Anwendung sicherzustellen.


Technik- & Kaufberatung

Warum speicherprogrammierbare Steuerungen in den Stoppmodus wechseln: Eine Expertenanalyse
Industrieautomatisierungssysteme sind in hohem Maße auf speicherprogrammierbare Steuerungen (SPS) angewiesen, um eine unterbrechungsfreie Produktion aufrechtzuerhalten. Wenn eine SPS unerwartet vom Run- in den Stop-Modus wechselt, kommen ganze Fertigungslinien zum Stillstand.
Mit der Weiterentwicklung von Steuerungssystemen in der modernen Fabrikautomation hilft das Verständnis der Ursachen solcher Unterbrechungen Ingenieuren, kostspielige Ausfallzeiten zu minimieren. Dieser technische Leitfaden erläutert, warum SPS in den Stop-Modus wechseln, und bietet praktische Strategien zur Behebung von Systemfehlern.

Die Ursachen für den ungeplanten Stoppmodus von SPS in der industriellen Automatisierung verstehen
Moderne speicherprogrammierbare Steuerungen verwalten die Ausführung mithilfe klar abgegrenzter Betriebszustände: Run, Stop, Start-Up und Hold. Beim Einschalten initialisiert eine Steuerung die Speicherregister im Stop-Modus, bevor sie kurz in den Start-Up-Modus wechselt. In dieser Phase prüfen interne Selbstdiagnosen die Systemintegrität von Hardware und Anwenderprogrammen. Erkennt die Steuerung keine kritischen Fehler, wechselt sie in den Run-Modus und führt das Steuerungsprogramm kontinuierlich aus. Jede schwerwiegende Systemanomalie zwingt die CPU jedoch sofort zurück in den Stop-Modus, um unvorhersehbares Maschinenverhalten in der gesamten Anlage zu verhindern.

Mensch-Maschine-Schnittstellendesign: Ein umfassender Leitfaden zur Auswahl von HMIs, Visualisierung und Integration in Steuerungssysteme
Mensch-Maschine-Schnittstellen (HMIs) dienen als primäres Bedienfenster in komplexe industrielle Automatisierungssysteme. Moderne HMIs wandeln rohe Maschinendaten in übersichtliche grafische Anzeigen um und ermöglichen es Bedienern, ganze Fertigungsprozesse in Echtzeit zu überwachen. Anstatt sich auf physische Bedienfelder mit zahlreichen fest verdrahteten Schaltern zu verlassen, programmieren Ingenieure interaktive Bildschirme mit intuitiven Grafiken, dynamischer Farbcodierung und reaktionsschnellen Touch-Oberflächen. In meinen 15 Jahren in der Steuerungssystemtechnik habe ich erlebt, wie sich HMIs von einfachen Anzeigebildschirmen zu anspruchsvollen Leitständen entwickelt haben, die die betriebliche Effizienz in DCS- und PLC-Umgebungen steigern.