












Produktdetails
Produktübersicht
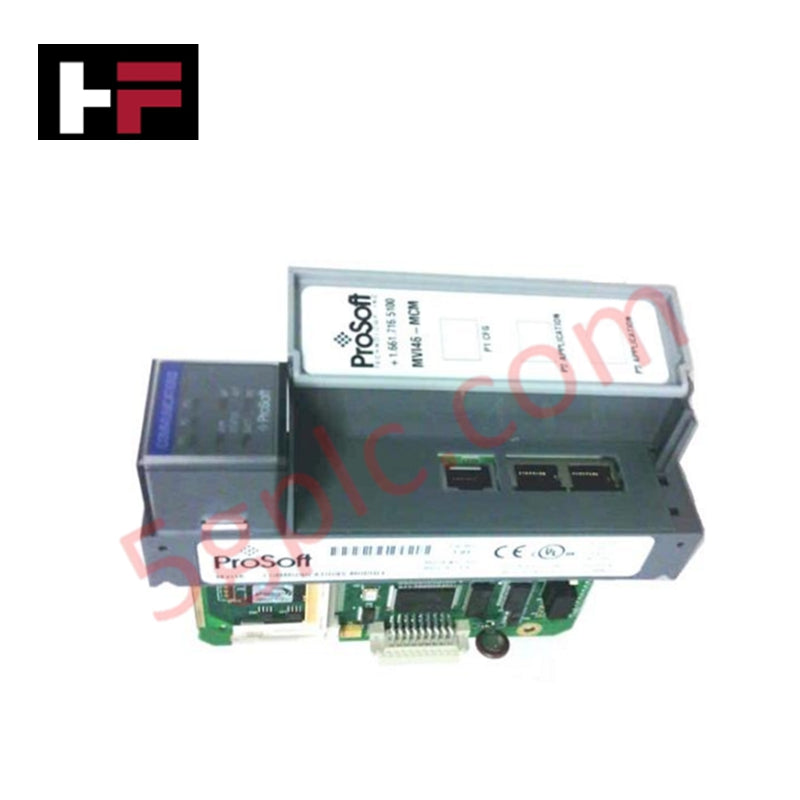
Das MVI46-MCM ist ein ProSoft Technology Modul, das speziell entwickelt wurde, um nahtlos mit der Allen-Bradley SLC 500 Plattform zu integrieren. Diese Einstecklösung mit einem Steckplatz fungiert als Gateway zwischen dem SLC Backplane und Modbus-Seriennetzwerken. Indem es entweder als Modbus Master oder Slave arbeitet, ermöglicht das MVI46-MCM (PN: MVI46-MCM) modularen Prozessoren die Kommunikation mit verschiedenen Feldgeräten wie Energiemonitoren, Frequenzumrichtern (VFDs) und Fernwirkstationen (RTUs).
Technische Spezifikationen
-
Hersteller Allen-Bradley / ProSoft Technology
-
Produktserie SLC 500 Modular Hardware
-
Modellnummer MVI46-MCM
-
Modultyp Modbus Master/Slave Netzwerkschnittstelle
-
Steckplatzanforderung Einzelner Steckplatz (lokale oder erweiterte Racks)
-
Prozessor-Kompatibilität SLC 5/02 oder neuer (M0/M1-Dateien unterstützt)
-
Backplane-Stromaufnahme 800 mA bei 5,1 VDC
-
Kommunikationsanschlüsse Zwei (2) RJ45 RS-232/422/485 Anwendungsanschlüsse
-
Konfigurationsanschluss Ein (1) RJ45 (nur RS-232)
-
Maximale Register 5000 16-Bit Register
-
Befehlskapazität Bis zu 100 Befehle pro Anschluss
-
Datenübertragungsmethode Leiterlogik über M0/M1-Dateien
-
Betriebstemperatur 0°C bis 60°C (32°F bis 140°F)
-
Vibration/Stoß 30g Betriebsstoß
-
Relative Luftfeuchtigkeit 5% bis 95% (nicht kondensierend)
-
Versandgewicht 1,36 kg (3,00 lbs)
Hardware-Schnittstelle und Status
Das Modul verfügt über eine robuste Diagnoseanzeige mittels LED-Anzeigen an der Frontplatte, die eine schnelle Fehlerbehebung unterstützt:
-
Modulstatus Gesundheitszustand und Initialisierung
-
Backplane-Übertragung Datenübertragungsstatus mit der SLC-CPU
-
Anwendungsstatus Konfiguration und anschlussspezifischer Zustand
-
Serielle Aktivität Echtzeit TX/RX-Überwachung und Fehler-LEDs
Konfiguration und Integration
Das MVI46-MCM erfordert eine spezifische Einrichtung innerhalb der RSLogix 500 Umgebung. Da es M0- und M1-Dateien für die Hochgeschwindigkeits-Datenübertragung verwendet, muss der Benutzer sicherstellen, dass der SLC-Prozessor diese Dateitypen unterstützt. Die zwei Anwendungsanschlüsse können unabhängig konfiguriert werden, sodass ein Anschluss als Master und der andere als Slave in einem völlig separaten Modbus-Netzwerk betrieben werden kann.
Häufig gestellte Fragen
-
Kann das MVI46-MCM in einem entfernten I/O-Rack eingesetzt werden?
Nein, das Modul wird nur in lokalen oder erweiterten lokalen Racks unterstützt. Es kann nicht in entfernten Racks über 1747-ASB oder ähnliche Remote-I/O-Adapter verwendet werden.
-
Welches Kabel wird für den Konfigurationsanschluss benötigt?
Das Modul wird üblicherweise mit einem RJ45-auf-DB-9M-Kabel geliefert, das speziell für RS-232-Konfigurationsaufgaben verdrahtet ist.
-
Wie viele Modbus-Geräte kann ich an einen einzelnen Anschluss anschließen?
Im RS-485-Modus können bis zu 32 Knoten ohne Repeater angeschlossen werden. Mit Repeatern unterstützt das Modbus-Protokoll bis zu 247 Slave-Adressen.
Zusätzliche Informationen
- 100% Originalteile: Alle Produkte sind original und authentisch, was eine zuverlässige industrielle Leistung gewährleistet.
- 30-Tage Rückgabegarantie: Rückgabe aller vorrätigen Artikel innerhalb von 30 Tagen in der originalen, ungeöffneten Verpackung für eine volle Rückerstattung (ohne Versandkosten und Gebühren).
- 12 Monate Garantie: Deckt Material- oder Verarbeitungsfehler ab; schließt Missbrauch, normalen Verschleiß oder unautorisierte Änderungen aus.
- Weltweiter Versand: Wir versenden über USPS, UPS, FedEx und DHL. Die Lieferzeiten variieren je nach Land und können Zoll- oder Einfuhrgebühren unterliegen.
- Support & Kontakt: Technische und Garantieunterstützung ist jederzeit verfügbar. Kontaktieren Sie uns hier: Kontakt.
- Kaufberatung: Überprüfen Sie vor der Bestellung sorgfältig die Produktspezifikationen und Kompatibilität, um eine korrekte Anwendung sicherzustellen.






Technik- & Kaufberatung

Verständnis von Rangierschränken in der Architektur industrieller Steuerungssysteme
Industrielle Leitsysteminstallationen setzen auf eine strukturierte Signalverteilung, um die Feldinstrumentierung mit zentraler Verarbeitungshardware zu verbinden. Ein Rangier- oder Klemmenschrank dient als wichtiger Zwischenanschlusspunkt zwischen den schweren, direkt vom Feld kommenden Mehrfachkabeln und den empfindlichen Eingabe-/Ausgabemodulen (I/O), die in Schaltschränken mit speicherprogrammierbaren Steuerungen (SPS) oder Distributed-Control-Systemen (DCS) untergebracht sind. Durch die Trennung der Feldkabelanschlüsse von der Steuerungshardware bewahren Ingenieure die Flexibilität des Systems, schützen die Controller-Komponenten und vereinfachen die Inbetriebnahme.

FAT vs. SAT in industriellen Steuerungssystemen: Wesentliche Unterschiede und Leitfaden zur Durchführung
Die Implementierung industrieller Steuerungssysteme basiert auf strengen Verifizierungsprotokollen, um Betriebssicherheit, Systemstabilität und die Einhaltung gesetzlicher Vorschriften zu gewährleisten. Die Inbetriebnahme komplexer Racks mit speicherprogrammierbaren Steuerungen (SPS), Prozessleitsystemen (DCS) und sicherheitsgerichteten Systemen (SIS) erfordert zwei wichtige Meilensteine: den Factory Acceptance Test (FAT) und den Site Acceptance Test (SAT). Beide Verfahren überprüfen, ob die Systemautomatisierung den Designspezifikationen entspricht. Sie finden jedoch in unterschiedlichen Phasen der Projektdurchführung statt und zielen auf verschiedene Betriebsrisiken ab.

Hub vs. Switch vs. Router in der Architektur der industriellen Automatisierung
Die moderne Fabrikautomatisierung ist auf eine zuverlässige industrielle Netzwerkinfrastruktur angewiesen, um Echtzeit-Felddaten zwischen Systemen der Betriebstechnik auszutauschen. Bei der Integration von speicherprogrammierbaren Steuerungen, verteilten Leitsystemen und SCADA-Überwachungsknoten stoßen Ingenieure häufig auf Netzwerkgeräte wie Hubs, Switches und Router. Obwohl diese Geräte über physische Anschlüsse verfügen, arbeiten sie auf unterschiedlichen Schichten des Referenzmodells der Open Systems Interconnection und bieten verschiedene Funktionen zur Verkehrssteuerung.