










Produktdetails
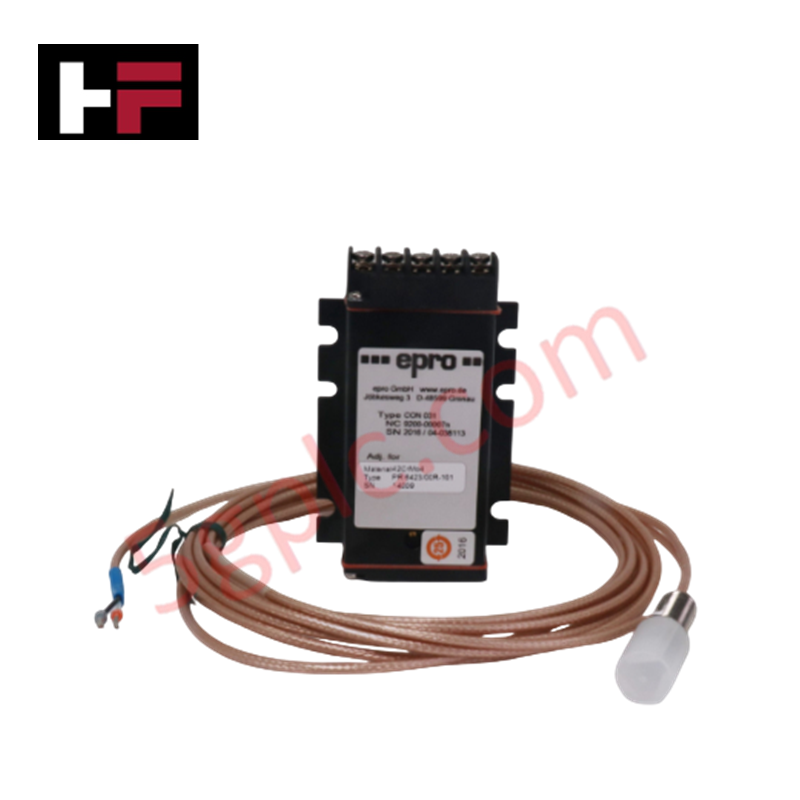
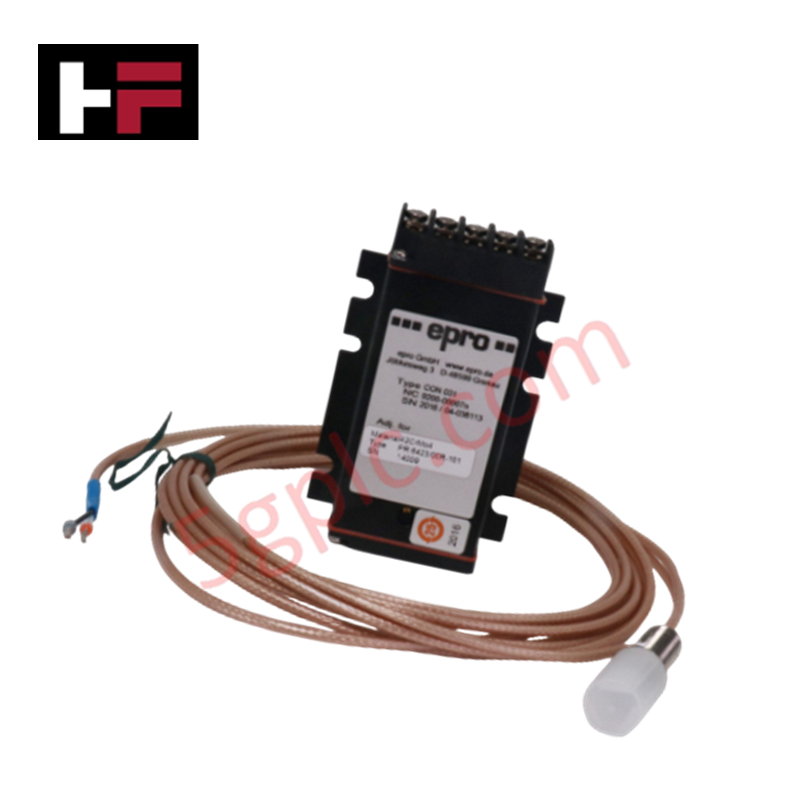
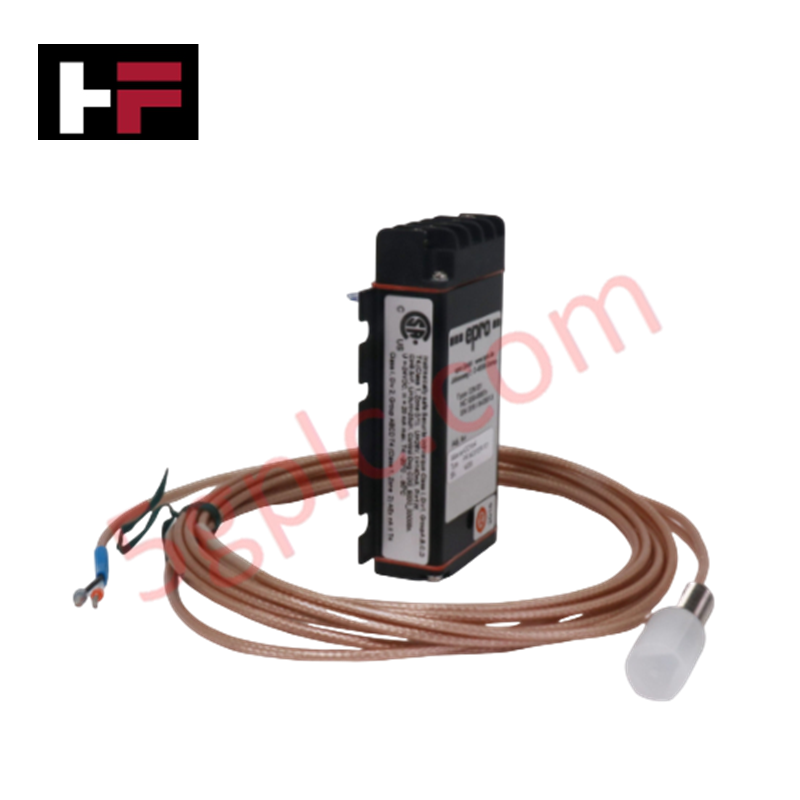
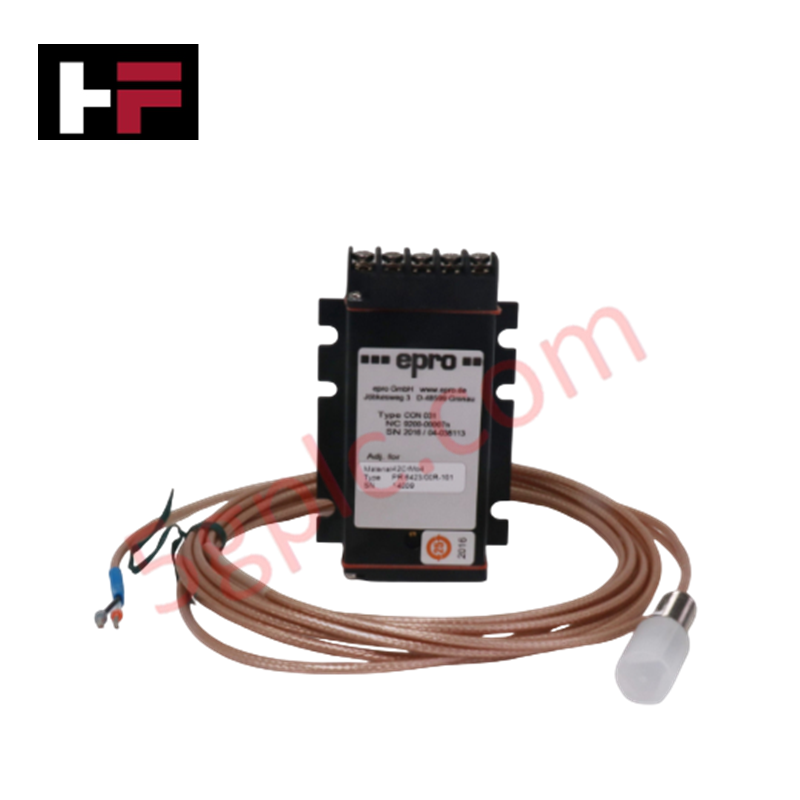
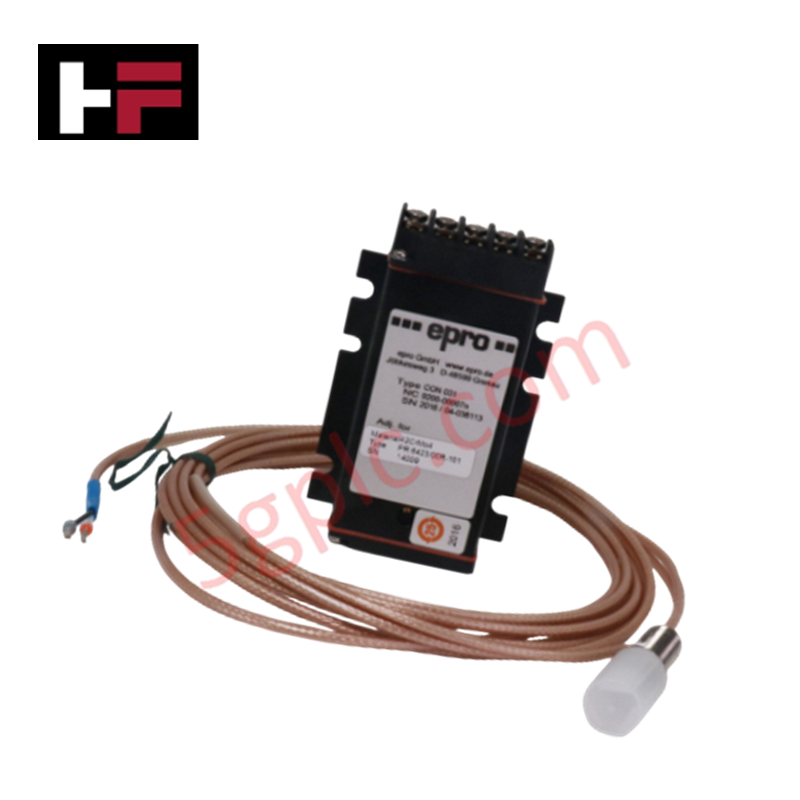
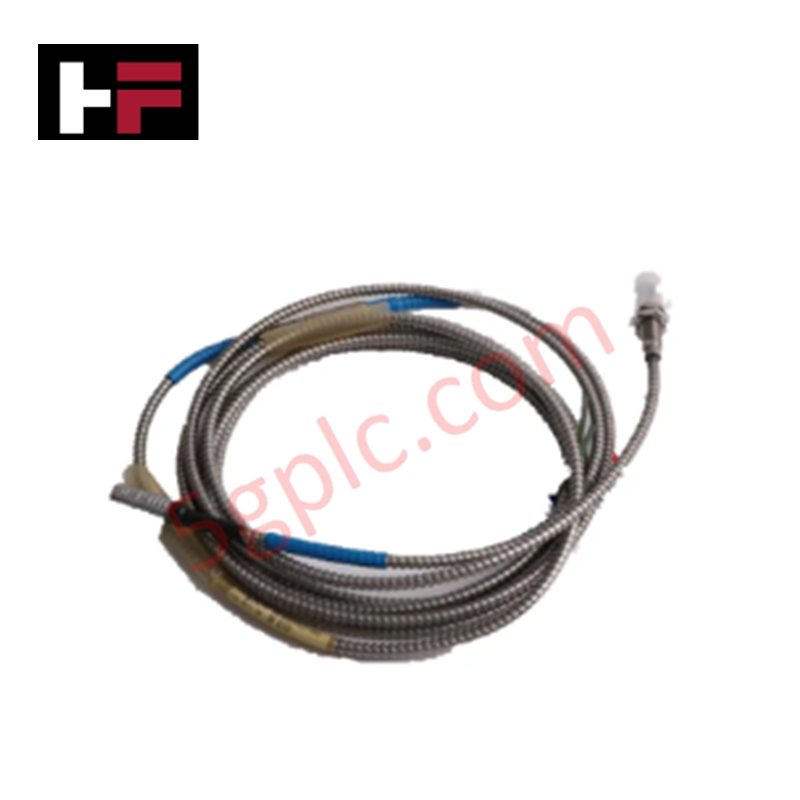
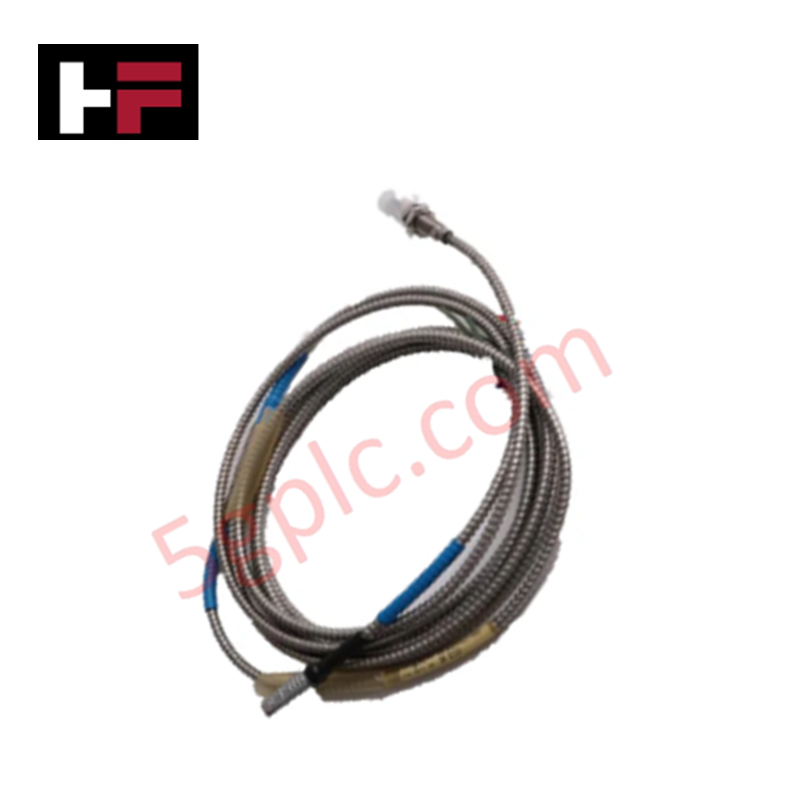
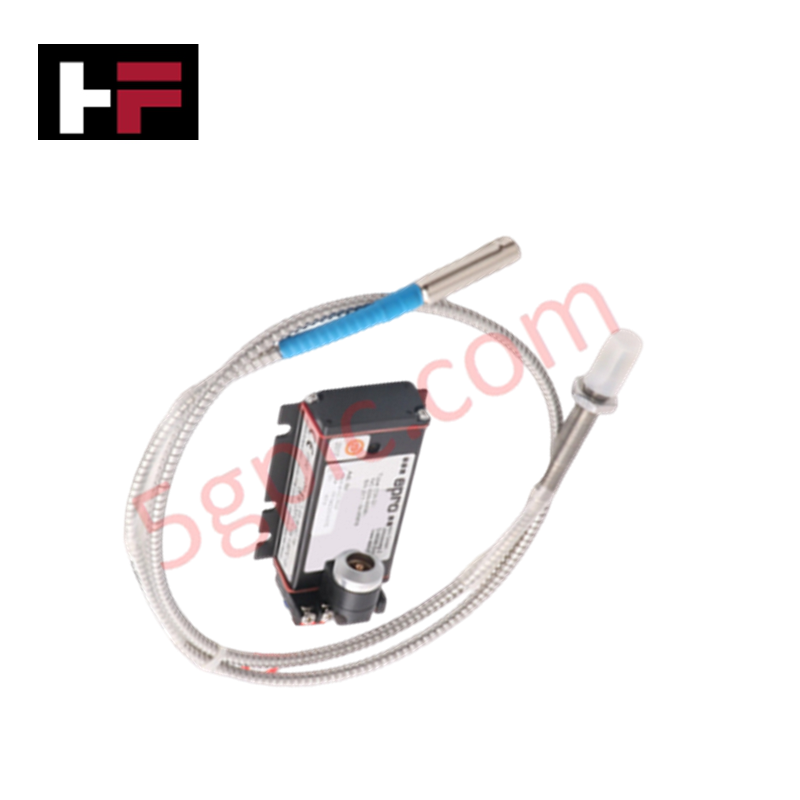
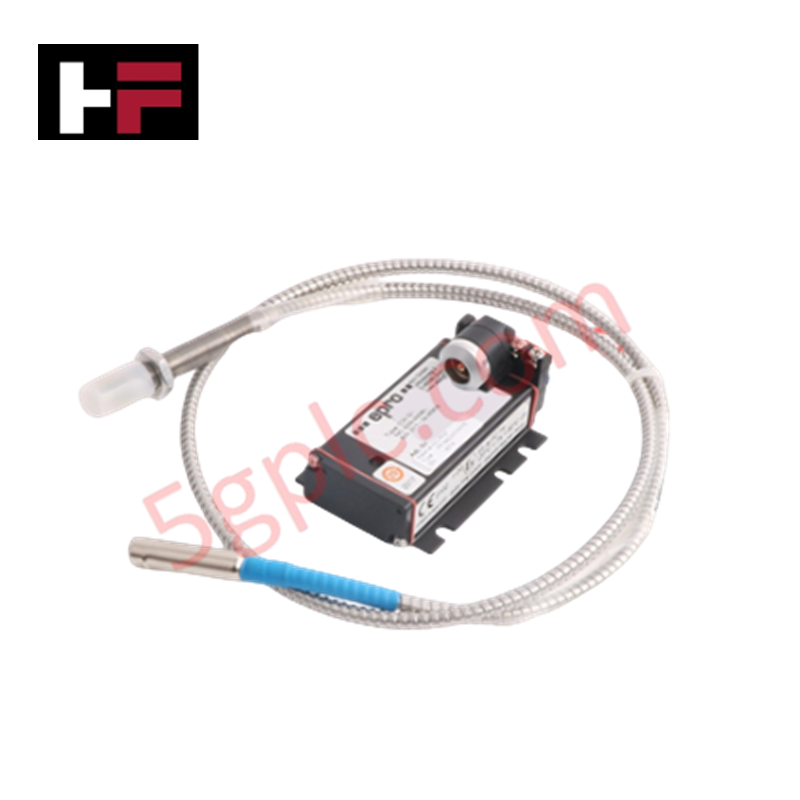
Konfiguriert für die präzise Erfassung von Wellenverschiebungen und Vibrationen in rotierenden Maschinen, bietet der Emerson Epro PR6424/01CS (PR6424/01CS) Wirbelstrom-Näherungssensor eine direkte physikalische und elektrische Umsetzung zur dynamischen Positionsmessung.
Hardware-Spezifikationen
| Parameter | Spezifikation |
|---|---|
| Modell | PR6424/01CS |
| Marke | Emerson Epro |
| Herkunft | Deutschland |
| Abmessungen | 16 mm Sondendurchmesser |
| Betriebstemperatur | Nicht angegeben |
| Stromverbrauch | Systemabhängig |
| Empfindlichkeit | 4 V/mm |
| Linearer Bereich | 2,0 mm |
Mechanische Überwachung & Wirbelstromsonden-Skalierung
Der Sensor PR6424/01CS ist für die Integration in Überwachungsketten konzipiert, die hochgenaue Wellenverschiebungsdaten erfordern. Für eine erfolgreiche Anwendung ist eine präzise Skalierung der Wirbelstromsonde notwendig, um den 4 V/mm Ausgang an die spezifische mechanische Verschiebung des Rotors anzupassen. Während der Inbetriebnahme ist eine Validierung der Spaltspannung erforderlich, um sicherzustellen, dass der Sensor im nominalen Spaltabstand von 2,7 mm arbeitet und die Ausgabe innerhalb des linearen Bereichs von +2,0 mm bleibt. Für eine optimale Erfassung der Rotordynamik muss die Wellenoberfläche aus ferromagnetischem Stahl (z. B. 204er Qualität) mit einem Durchmesser von über 80 mm bestehen, um Signalverzerrungen zu vermeiden. Die Unterdrückung von Übersprechen sollte durch ausreichenden Abstand zwischen mehreren auf derselben Rotorstufe installierten Sonden gewährleistet werden, um gegenseitige Störungen der Hochfrequenz-Oszillatorsignale zu verhindern.
Häufig gestellte Fragen
F: Wie beeinflusst das Wellenmaterial die Sensor-Messung?
A: Die Sensorempfindlichkeit ist auf bestimmte ferromagnetische Materialien kalibriert. Abweichungen in der Permeabilität oder Leitfähigkeit des Wellenmaterials im Vergleich zur Werkskalibrierung (z. B. 204er Stahl) führen zu Nichtlinearitäten und erfordern eine Anpassung der Kalibrierkurve.
F: Welche Bedeutung hat der nominale Spaltabstand von 2,7 mm?
A: Der nominale Spalt definiert den Mittelpunkt des linearen Arbeitsbereichs. Abweichungen von diesem Abstand verschieben die Sensorsignalausgabe vom Zentrum des -10 VDC Zielbereichs, was bei hochamplitudigen Vibrationen zu Signalabschnitten führen kann.
Richtlinien für die Feldinstallation
- Sondenmontage: Befestigen Sie den Sensor in einer starren, vibrationsisolierten Halterung. Stellen Sie sicher, dass die Sondenspitze senkrecht zur Wellenoberfläche steht, um nichtlineare Signalreaktionen zu vermeiden.
- Spalteinstellung: Verwenden Sie eine nichtleitende Fühlerlehre oder ein Mikrometer, um den nominalen Spaltabstand von 2,7 mm relativ zur Wellenoberfläche an der vorgesehenen Messstelle einzustellen.
- Kabelintegrität: Führen Sie die Sensorkabel in einem separaten Instrumentierungskanal, getrennt von Wechselstromleitungen. Verwenden Sie geschirmte Kabel, um das niederpegelige Signal vor elektromagnetischen Störungen zu schützen.
- Abschirmung: Schließen Sie die Kabelabschirmungen an einem einzigen Instrumentierungserdungspunkt am Signalaufbereiter an, um Erdschleifen zu vermeiden.
- Systemvalidierung: Schalten Sie die Überwachungsschleife ein und überprüfen Sie die Gleichspannung am Eingang des Signalaufbereiters. Stellen Sie sicher, dass die gemessene Spannung dem nominalen Spaltabstand entspricht, bevor die Maschine in Betrieb genommen wird.
Zusätzliche Informationen
- 100% Originalteile: Alle Produkte sind original und authentisch, was eine zuverlässige industrielle Leistung gewährleistet.
- 30-Tage Rückgabegarantie: Rückgabe aller vorrätigen Artikel innerhalb von 30 Tagen in der originalen, ungeöffneten Verpackung für eine volle Rückerstattung (ohne Versandkosten und Gebühren).
- 12 Monate Garantie: Deckt Material- oder Verarbeitungsfehler ab; schließt Missbrauch, normalen Verschleiß oder unautorisierte Änderungen aus.
- Weltweiter Versand: Wir versenden über USPS, UPS, FedEx und DHL. Die Lieferzeiten variieren je nach Land und können Zoll- oder Einfuhrgebühren unterliegen.
- Support & Kontakt: Technische und Garantieunterstützung ist jederzeit verfügbar. Kontaktieren Sie uns hier: Kontakt.
- Kaufberatung: Überprüfen Sie vor der Bestellung sorgfältig die Produktspezifikationen und Kompatibilität, um eine korrekte Anwendung sicherzustellen.




Technik- & Kaufberatung

Die Ursachen für den ungeplanten Stoppmodus von SPS in der industriellen Automatisierung verstehen
Moderne speicherprogrammierbare Steuerungen verwalten die Ausführung mithilfe klar abgegrenzter Betriebszustände: Run, Stop, Start-Up und Hold. Beim Einschalten initialisiert eine Steuerung die Speicherregister im Stop-Modus, bevor sie kurz in den Start-Up-Modus wechselt. In dieser Phase prüfen interne Selbstdiagnosen die Systemintegrität von Hardware und Anwenderprogrammen. Erkennt die Steuerung keine kritischen Fehler, wechselt sie in den Run-Modus und führt das Steuerungsprogramm kontinuierlich aus. Jede schwerwiegende Systemanomalie zwingt die CPU jedoch sofort zurück in den Stop-Modus, um unvorhersehbares Maschinenverhalten in der gesamten Anlage zu verhindern.

Mensch-Maschine-Schnittstellendesign: Ein umfassender Leitfaden zur Auswahl von HMIs, Visualisierung und Integration in Steuerungssysteme
Mensch-Maschine-Schnittstellen (HMIs) dienen als primäres Bedienfenster in komplexe industrielle Automatisierungssysteme. Moderne HMIs wandeln rohe Maschinendaten in übersichtliche grafische Anzeigen um und ermöglichen es Bedienern, ganze Fertigungsprozesse in Echtzeit zu überwachen. Anstatt sich auf physische Bedienfelder mit zahlreichen fest verdrahteten Schaltern zu verlassen, programmieren Ingenieure interaktive Bildschirme mit intuitiven Grafiken, dynamischer Farbcodierung und reaktionsschnellen Touch-Oberflächen. In meinen 15 Jahren in der Steuerungssystemtechnik habe ich erlebt, wie sich HMIs von einfachen Anzeigebildschirmen zu anspruchsvollen Leitständen entwickelt haben, die die betriebliche Effizienz in DCS- und PLC-Umgebungen steigern.

Sicherheitsrelais in der industriellen Automatisierung verstehen: Aufbau, Funktionsweise und funktionale Sicherheit
Standard-Elektromechanikrelais sorgen für eine grundlegende elektrische Trennung zwischen Niederspannungs-Steuerkreisen und Hochleistungs-Ausgangslasten. Ein herkömmliches Schaltrelais verfügt über eine Magnetspule, die mechanische Kontakte vom Typ Common (COM), Normally Open (NO) und Normally Closed (NC) betätigt. In sicherheitskritischen Verriegelungsschaltungen bergen Standardrelais jedoch erhebliche Funktionsrisiken. Hohe Einschaltströme oder mechanischer Verschleiß können dazu führen, dass Kontakte dauerhaft verschweißen. Geschieht dies in einem Not-Aus-Stromkreis, hält das Drücken der Taste gefährliche Maschinenbewegungen nicht an. Daher verbieten internationale Normen zur funktionalen Sicherheit den Einsatz von Standardrelais für sicherheitskritische Schutzeinrichtungen an Maschinen.