












Produktdetails
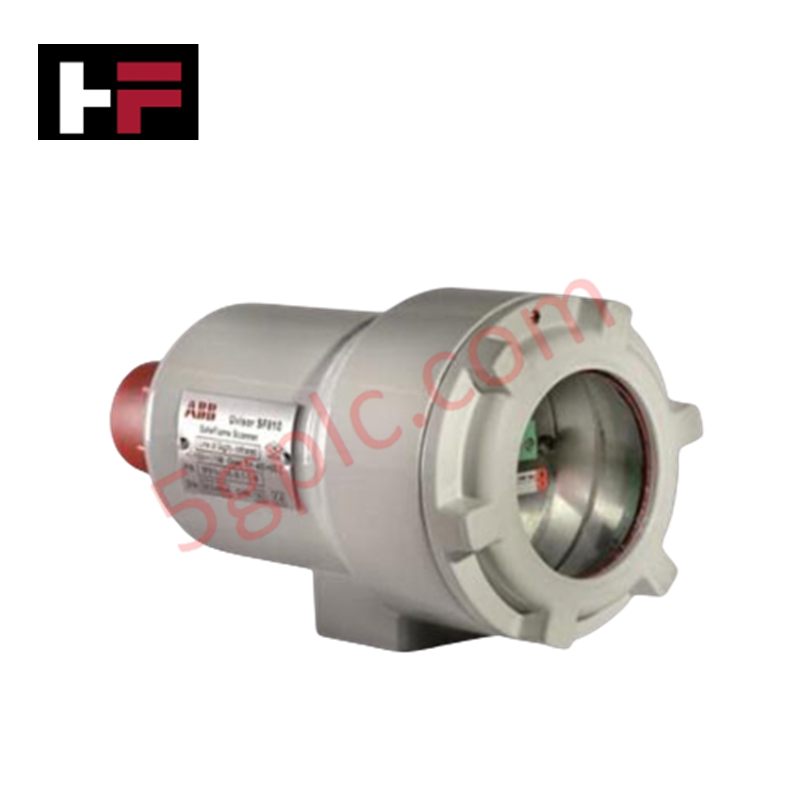
Der ABB SF810INT-LOS-UVIR-T-L, auch als SF810INT-LOS-UVIR-T-L-Mehrbrennstoff-Flammenscanner katalogisiert, ist eine spezielle Hardwarekomponente zur Erkennung von Mehrbrennstoffflammen und zur Auswertung optischer Signale innerhalb von Symphony-Plus-Combustion-Instruments-Netzwerkplattformen. Der Scanner verwendet duale UV/IR-Fotodioden, um Spektralemissionen bei Verbrennungsprozessen mit Erdgas, Schweröl, Staubkohle und Schwefelgas zu erfassen, und erzeugt Abschaltsignale über konfigurierbare Reaktionszeitfenster bei Flammenausfall.
Hardwarespezifikationen
| Parameter | Spezifikation |
|---|---|
| Modell | SF810INT-LOS-UVIR-T-L |
| Marke | ABB |
| Betriebstemperatur | Bis zu +350 deg C (für UVIR-Glasfaserkabel) |
| Leistungsaufnahme | Typisch 3,6 W, maximal 4 W |
| Stromversorgung | 24 VDC (Betriebsbereich 18 bis 29 VDC) |
| Sensortechnologie | Dualer UV/IR-Sensor (UV-Spitze bei 280 nm, IR-Spitze bei 920 nm) |
| Ausgang & Schnittstellen | Galvanisch getrennter 4-20-mA-Ausgang, 2x RS-485 (Profibus/Modbus), 2x optoelektronisch gekoppelte Eingänge |
| Anforderung an die Spülluft | Spülluftstrom von 115 l/min zur Reinigung der LOS-Linse |
| Schutzart | IP66 / IP67 |
Kommunikationsgeschwindigkeit des Backplane-Busses und Skalierung der I/O-Dichte
Der SF810INT-LOS-UVIR-T-L-Flammenscanner wird über zwei redundante RS-485-Schnittstellen mit Unterstützung von Modbus- und Profibus-Kommunikation in Systemautomatisierungsarchitekturen integriert. Dabei gewährleistet er eine hohe Kommunikationsgeschwindigkeit des Backplane-Busses und eine deterministische Übertragung von Telemetriedaten. Die direkte Parameterumschaltung über zwei optoelektronisch gekoppelte Digitaleingänge ermöglicht eine schnelle Konfigurationsanpassung an mehrere Brennstoffprofile. Die vollständige Kompatibilität mit Firmware-Flash-Updates ermöglicht eine dynamische Diagnoseüberwachung und die ferngesteuerte Empfindlichkeitsanpassung, ohne die seriellen Datenpfade des Backplane-Busses zu unterbrechen.
Häufig gestellte Fragen
F: Welches Spülluftvolumen ist für die Linsenreinigung bei der LOS-Konfiguration erforderlich?
A: Line-of-Sight-(LOS-)Scanner benötigen einen konstanten, sauberen Luftstrom von 115 l/min, der über die optische Linseneinheit geleitet wird, um die Ansammlung von Verunreinigungen zu verhindern.
F: Wie wird die Flame Failure Response Time (FFRT) am Scanner eingestellt?
A: FFRT-Parameter können über die Software-Kommunikationsschnittstelle innerhalb eines wählbaren Bereichs von 0,2 bis 4,0 Sekunden konfiguriert werden.
F: Verfügt der analoge 4-20-mA-Ausgang über eine elektrische Trennung?
A: Ja. Der analoge 4-20-mA-Ausgang verfügt über eine integrierte galvanische Trennung, um Empfänger von Steuerungssystemen vor Störungen durch Erdschleifen zu schützen.
Richtlinien für die Installation vor Ort
Beachten Sie bei Montage und Verdrahtung die folgenden Richtlinien für die Installation vor Ort:
- Ausrichtung des Sichtrohrs: Montieren Sie die Line-of-Sight-Scannerbaugruppe am Flansch des Sichtrohrs und stellen Sie sicher, dass die optische Achse direkt auf die primäre Verbrennungszone ausgerichtet ist.
- Spülluftanschluss: Schließen Sie vor dem Zünden des Brenners eine Leitung für saubere, trockene Instrumentenluft mit einem Volumenstrom von 115 l/min an den Spülluftanschluss an.
- Kabelschirmung: Verdrahten Sie die redundanten seriellen RS-485-Kommunikationsleitungen und 4-20-mA-Signalkabel mit einzeln geschirmten verdrillten Adernpaaren und schließen Sie das Schirmgeflecht an der Erdungsschiene des Schaltschranks an.
- Anschluss der Versorgungsspannung: Schließen Sie die 24-VDC-Versorgung (Bereich 18 bis 29 VDC) an den vorgesehenen Klemmenblock an und prüfen Sie vor dem Einschalten des Geräts die korrekte Polarität der Klemmen.
Zusätzliche Informationen
- 100% Originalteile: Alle Produkte sind original und authentisch, was eine zuverlässige industrielle Leistung gewährleistet.
- 30-Tage Rückgabegarantie: Rückgabe aller vorrätigen Artikel innerhalb von 30 Tagen in der originalen, ungeöffneten Verpackung für eine volle Rückerstattung (ohne Versandkosten und Gebühren).
- 12 Monate Garantie: Deckt Material- oder Verarbeitungsfehler ab; schließt Missbrauch, normalen Verschleiß oder unautorisierte Änderungen aus.
- Weltweiter Versand: Wir versenden über USPS, UPS, FedEx und DHL. Die Lieferzeiten variieren je nach Land und können Zoll- oder Einfuhrgebühren unterliegen.
- Support & Kontakt: Technische und Garantieunterstützung ist jederzeit verfügbar. Kontaktieren Sie uns hier: Kontakt.
- Kaufberatung: Überprüfen Sie vor der Bestellung sorgfältig die Produktspezifikationen und Kompatibilität, um eine korrekte Anwendung sicherzustellen.




Technik- & Kaufberatung

Warum speicherprogrammierbare Steuerungen in den Stoppmodus wechseln: Eine Expertenanalyse
Industrieautomatisierungssysteme sind in hohem Maße auf speicherprogrammierbare Steuerungen (SPS) angewiesen, um eine unterbrechungsfreie Produktion aufrechtzuerhalten. Wenn eine SPS unerwartet vom Run- in den Stop-Modus wechselt, kommen ganze Fertigungslinien zum Stillstand.
Mit der Weiterentwicklung von Steuerungssystemen in der modernen Fabrikautomation hilft das Verständnis der Ursachen solcher Unterbrechungen Ingenieuren, kostspielige Ausfallzeiten zu minimieren. Dieser technische Leitfaden erläutert, warum SPS in den Stop-Modus wechseln, und bietet praktische Strategien zur Behebung von Systemfehlern.

Die Ursachen für den ungeplanten Stoppmodus von SPS in der industriellen Automatisierung verstehen
Moderne speicherprogrammierbare Steuerungen verwalten die Ausführung mithilfe klar abgegrenzter Betriebszustände: Run, Stop, Start-Up und Hold. Beim Einschalten initialisiert eine Steuerung die Speicherregister im Stop-Modus, bevor sie kurz in den Start-Up-Modus wechselt. In dieser Phase prüfen interne Selbstdiagnosen die Systemintegrität von Hardware und Anwenderprogrammen. Erkennt die Steuerung keine kritischen Fehler, wechselt sie in den Run-Modus und führt das Steuerungsprogramm kontinuierlich aus. Jede schwerwiegende Systemanomalie zwingt die CPU jedoch sofort zurück in den Stop-Modus, um unvorhersehbares Maschinenverhalten in der gesamten Anlage zu verhindern.

Mensch-Maschine-Schnittstellendesign: Ein umfassender Leitfaden zur Auswahl von HMIs, Visualisierung und Integration in Steuerungssysteme
Mensch-Maschine-Schnittstellen (HMIs) dienen als primäres Bedienfenster in komplexe industrielle Automatisierungssysteme. Moderne HMIs wandeln rohe Maschinendaten in übersichtliche grafische Anzeigen um und ermöglichen es Bedienern, ganze Fertigungsprozesse in Echtzeit zu überwachen. Anstatt sich auf physische Bedienfelder mit zahlreichen fest verdrahteten Schaltern zu verlassen, programmieren Ingenieure interaktive Bildschirme mit intuitiven Grafiken, dynamischer Farbcodierung und reaktionsschnellen Touch-Oberflächen. In meinen 15 Jahren in der Steuerungssystemtechnik habe ich erlebt, wie sich HMIs von einfachen Anzeigebildschirmen zu anspruchsvollen Leitständen entwickelt haben, die die betriebliche Effizienz in DCS- und PLC-Umgebungen steigern.