












تفاصيل المنتج
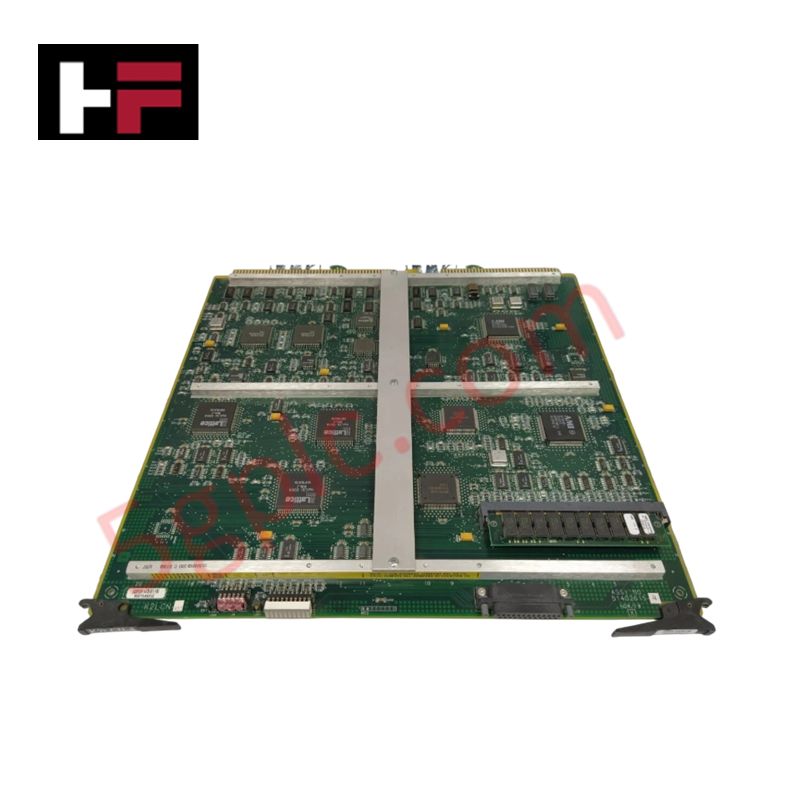
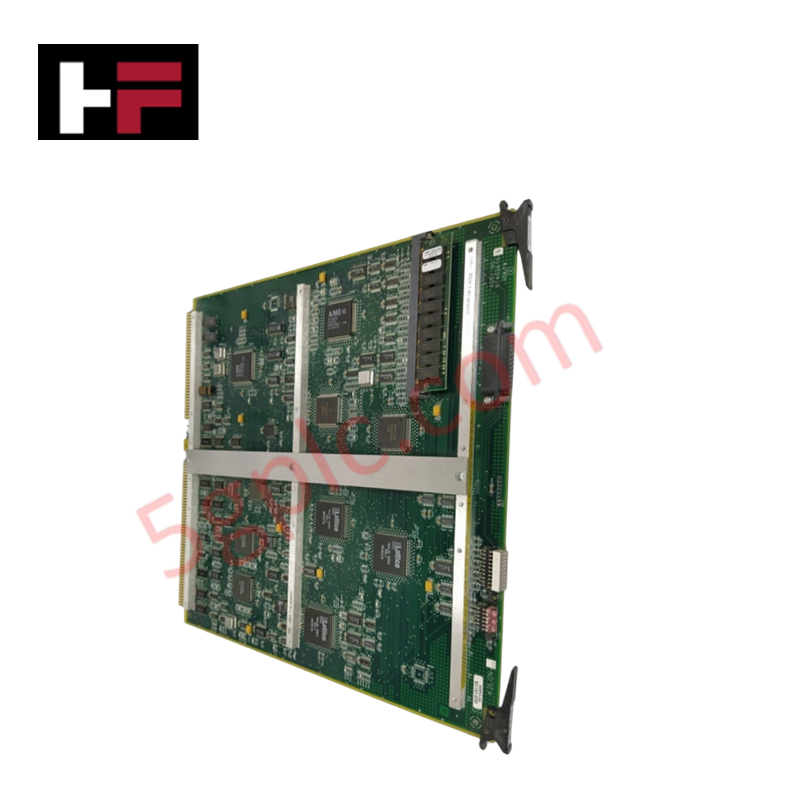
المهيأ للاتصال القائم على TCP/IP في محطات المشغّلين ووحدات التحكم Honeywell TPS/LCN، يوفّر Honeywell 51402614-100 (وحدة لوحة Ethernet 51402614-100) تنفيذًا ماديًا/كهربائيًا مباشرًا.
مواصفات الأجهزة
| المعلمة | المواصفة |
|---|---|
| الطراز | 51402614-100 |
| العلامة التجارية | Honeywell |
| المنشأ | الولايات المتحدة الأمريكية |
| الوزن | حوالي 0.2 كجم |
| الأبعاد | 120 مم × 80 مم × 30 مم |
| درجة حرارة التشغيل | من 0 إلى 60 درجة مئوية |
| استهلاك الطاقة | 5 VDC +/- 5% (بحد أقصى 3 W) |
| نوع الوحدة | وحدة لوحة Ethernet |
| بروتوكولات الاتصال | TCP/IP، ARP |
| معدل نقل البيانات | حتى 10 Mbps |
| توافق النظام | محطات المشغّلين ووحدات التحكم Honeywell TPS/LCN |
| التركيب | تركيب على مستوى اللوحة داخل أجهزة المحطة |
عزل القنوات وتنفيذ بروتوكولات الشبكة
صُممت الوحدة لتوجيه بيانات التحكم بالعمليات في الوقت الفعلي، وتنفّذ عمليات نقل حتمية لإطارات Ethernet عبر معماريات اللوحة الخلفية للمحطة. يحمي العزل المدمج بين القنوات دوائر المنطق الداخلية الحساسة من ارتفاعات الجهد العابرة وفروق جهد التأريض التفاضلية. وتتولى واجهة الطبقة الفيزيائية المدمجة التحقق من حزم ARP وتنفيذ مكدس TCP/IP، مع الحفاظ على سلامة الاتصال المستمرة بين محطات المشغّلين ووحدات التحكم بالعمليات منخفضة المستوى، من دون تحميل عقدة المضيف أعباء معالجة إضافية على وحدة المعالجة المركزية.
الأسئلة الشائعة
س: ما جهد الإمداد الداخل الذي تتطلبه لوحة 51402614-100 من اللوحة الخلفية للمضيف؟
ج: تعمل اللوحة على خط طاقة منظم بجهد 5 VDC +/- 5%، مع استهلاك حمل طاقة أقصى يبلغ 3 W أثناء نقل بيانات الشبكة النشط.
س: ما بروتوكولات اتصال الشبكة المطبقة على وحدة الأجهزة هذه؟
ج: تدعم الوحدة مباشرةً بروتوكولي TCP/IP وARP عبر واجهات Ethernet التي تعمل بمعدلات بيانات تصل إلى 10 Mbps.
س: كيف يتم تحقيق تأريض الإطار المادي أثناء تركيب اللوحة؟
ج: يتحقق التأريض عبر نقاط تثبيت اللوحة وبراغي تثبيت الإطار، التي تربط مستوى التأريض مباشرةً بهيكل حاوية المضيف عند التركيب.
إرشادات التركيب الميداني
- افصل جميع مصادر الطاقة الكهربائية عن هيكل محطة Honeywell TPS/LCN المستهدفة قبل الوصول إلى الفتحات الداخلية.
- ارتدِ سوارًا مؤرضًا للمعصم موصولًا بتأريض الإطار لمنع تلف مكونات اللوحة بسبب التفريغ الكهروستاتيكي.
- حاذِ حواف لوحة الدوائر 51402614-100 مع قضبان توجيه البطاقات داخل فتحة المحطة المخصصة.
- اضغط على الوحدة بسلاسة حتى تستقر الموصلات متعددة السنون بالكامل في اللوحة الخلفية للمضيف.
- أحكم ربط جميع براغي التثبيت الميكانيكية لضمان التلامس الكهربائي الملائم لتأريض الإطار والثبات الميكانيكي.
- تحقق من توصيلات كابلات الشبكة الخارجية المحورية أو المجدولة قبل إعادة تزويد المحطة بالطاقة.
معلومات إضافية
- قطع أصلية 100%: جميع المنتجات أصلية وموثوقة، مما يضمن أداءً صناعيًا موثوقًا.
- ضمان استرداد خلال 30 يومًا: يمكن إرجاع أي منتج متوفر في المخزون خلال 30 يومًا في عبوته الأصلية غير المفتوحة لاسترداد كامل (باستثناء الشحن والرسوم).
- ضمان لمدة 12 شهرًا: يغطي العيوب في المواد أو التصنيع؛ لا يشمل سوء الاستخدام أو التآكل الطبيعي أو التعديلات غير المصرح بها.
- الشحن إلى جميع أنحاء العالم: نشحن عبر USPS وUPS وFedEx وDHL. تختلف أوقات التسليم حسب البلد وقد تخضع للجمارك أو رسوم الاستيراد.
- الدعم والتواصل: يتوفر الدعم الفني وضمان الخدمة في أي وقت. تواصل معنا هنا: اتصل بنا.
- إرشادات الشراء: تحقق من مواصفات المنتج والتوافق بعناية قبل الطلب لضمان الاستخدام الصحيح.




الدليل التقني ودليل الشراء

اختبار القبول في المصنع (FAT) مقابل اختبار القبول في الموقع (SAT) في أنظمة التحكم الصناعية: الفروقات الرئيسية ودليل التنفيذ
يعتمد نشر أنظمة التحكم الصناعية على بروتوكولات تحقق صارمة لضمان السلامة التشغيلية واستقرار النظام والامتثال للمتطلبات التنظيمية. ويتطلب تشغيل رفوف وحدات التحكم المنطقية القابلة للبرمجة (PLC) وأنظمة التحكم الموزعة (DCS) وأنظمة السلامة الآلية (SIS) اجتياز مرحلتين أساسيتين: اختبار القبول في المصنع (FAT) واختبار القبول في الموقع (SAT). ويتحقق كلا الإجراءين من توافق أتمتة النظام مع مواصفات التصميم، لكنهما يُجرَيان في مراحل مختلفة من تنفيذ المشروع ويستهدفان مخاطر تشغيلية متميزة.

الموزّع مقابل المحوّل مقابل الموجّه في بنية الأتمتة الصناعية
تعتمد أتمتة المصانع الحديثة على بنية تحتية موثوقة للشبكات الصناعية لتبادل بيانات الحقل في الوقت الفعلي بين أنظمة التكنولوجيا التشغيلية. غالبًا ما يواجه المهندسون أجهزة شبكات مثل الموزعات والمحولات والموجّهات عند دمج وحدات التحكم المنطقي القابلة للبرمجة وأنظمة التحكم الموزعة وعُقد مراقبة SCADA. وعلى الرغم من أن هذه الأجهزة تشترك في المنافذ المادية، فإنها تعمل في طبقات مختلفة من النموذج المرجعي للربط البيني للأنظمة المفتوحة، وتوفر إمكانات متميزة لإدارة حركة البيانات.

الصيانة الوقائية لخزانة التوصيل: فحوصات أساسية للتأكد من سلامة أنظمة PLC وDCS وESD
تُعدّ خزائن التوصيل البيني واجهةً حيوية بين أجهزة القياس الميدانية وإلكترونيات غرفة التحكم في منشآت العمليات الحديثة. وتضمن الصيانة الوقائية الدورية لهذه الخزائن سلامة الإشارات عبر وحدات التحكم المنطقية القابلة للبرمجة (PLCs)، وأنظمة التحكم الموزعة (DCS)، وشبكات الإيقاف الطارئ (ESD). ويجب على فنّيِي الأنظمة تنفيذ بروتوكولات فحص منهجية للحد من المخاطر البيئية، واكتشاف الأسلاك المفكوكة، والحفاظ على الجاهزية التشغيلية المستمرة.