










تفاصيل المنتج
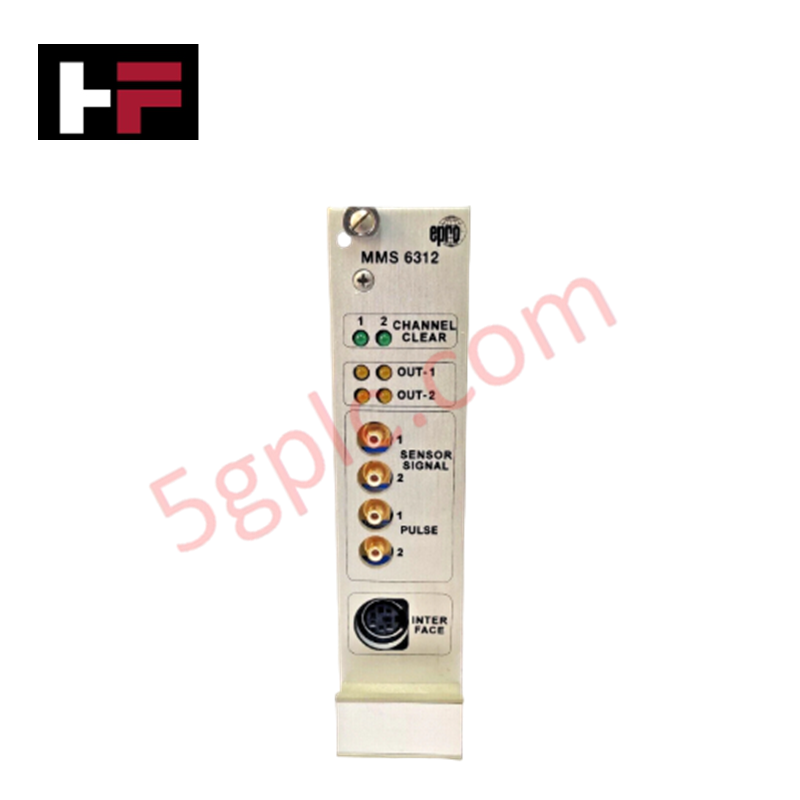
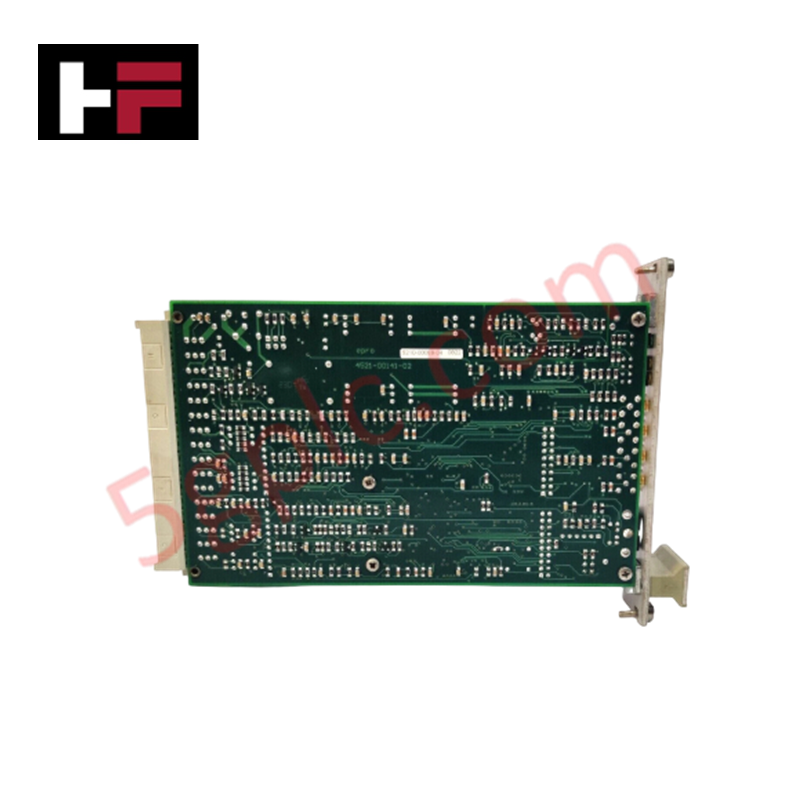
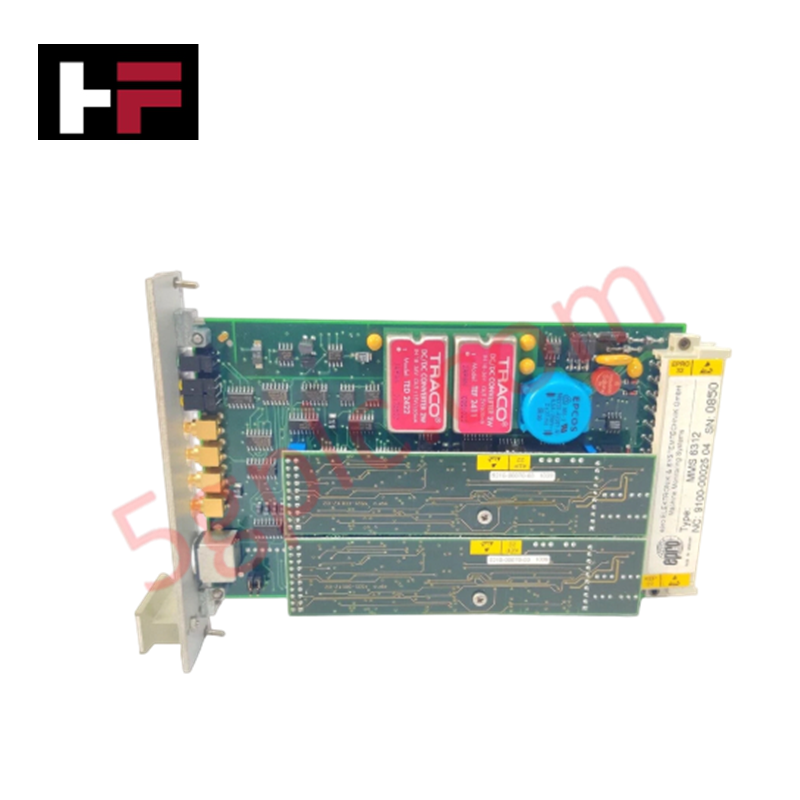
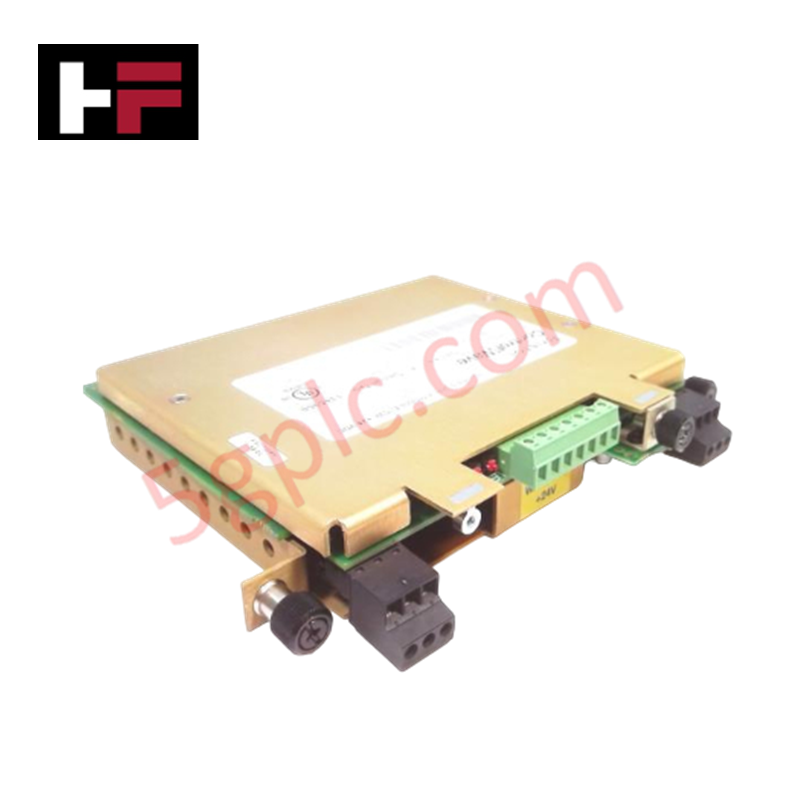
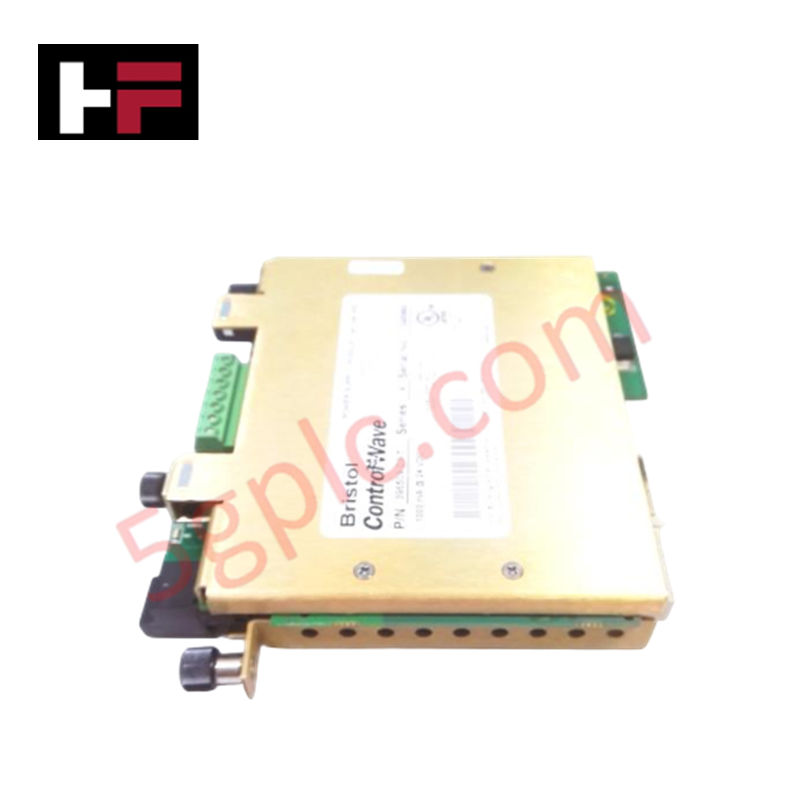
تعمل وحدة EPRO MMS 6312، المعروفة أيضًا باسم وحدة مراقبة سرعة الدوران MMS 6312، كمكون مادي مخصص لاكتساب تردد الدوران عالي السرعة ضمن منصات التحكم الصناعي وPLC.
المواصفات المادية
| المعلمة | المواصفة |
|---|---|
| النموذج | MMS 6312 |
| العلامة التجارية | EPRO |
| الوزن | 0.25 كجم |
| الأبعاد | تركيب في رف 19 بوصة |
| المعالج | ARM Cortex-A9 32-بت، 1 جيجاهرتز |
| الذاكرة | 1 جيجابايت رام، 128 ميجابايت فلاش |
| تكوين الإدخال/الإخراج | 32 دخل رقمي، 32 خرج رقمي، 8 دخل تماثلي، 2 خرج تماثلي |
خصائص PLC والتحكم الصناعي
تم تصميم MMS 6312 لأداء حتمي ضمن شبكات التحكم الصناعي، مع دعم اتصال عالي السرعة عبر بروتوكولات EtherCAT وProfinet وModbus TCP/IP. تستخدم الوحدة مقياس كثافة الإدخال/الإخراج للتعامل مع ما يصل إلى 16 محور مراقبة، مستفيدة من معالج ARM 32-بت للحفاظ على سرعة المعالجة لحساب السرعة في الوقت الحقيقي. تضمن توافقية فلاش البرنامج الثابت إمكانية تحديث الوحدة لتلبية معايير الشبكة المتطورة أو متطلبات منطق التحكم الخاصة. تسمح سرعة الاتصال عبر ناقل الحافلة الخلفي عالي السرعة بالتزامن المتكامل عبر مجموعات الإدخال/الإخراج الموزعة، مما يقلل من زمن الاستجابة في تسلسلات تنظيم السرعة ذات الحلقة المغلقة.
الأسئلة المتكررة
س: هل تدعم MMS 6312 تحديثات البرنامج الثابت عبر واجهات الشبكة؟
ج: نعم، تدعم الوحدة تحديثات فلاش البرنامج الثابت عبر واجهات الاتصال عالية السرعة. تأكد من استقرار شبكة التحكم والحفاظ على الطاقة طوال دورة التحديث لتجنب تلف الذاكرة.
س: كيف يتم التعامل مع اتصال ناقل الحافلة الخلفي عند التوسع إلى 16 محورًا؟
ج: تدير الوحدة التوسع متعدد المحاور من خلال جدولة ناقل محسنة. تضمن سرعة الساعة 1 جيجاهرتز وجود هامش كافٍ لمعالجة جميع المحاور الستة عشر دون تجاوز زمن الدورة الحتمية للشبكة الصناعية المتصلة.
إرشادات التثبيت الميداني
- ثبت هيكل التركيب في رف 19 بوصة على قضبان الحاوية، مع ضمان تأريض مناسب لشريط الحافلة في الخزانة.
- قم بإنهاء توصيلات الأسلاك الرقمية والتماثلية إلى موصلات الواجهة الخلفية، مع الحفاظ على فصل مادي بين أنواع الإشارات لتقليل التداخل.
- أنشئ وصلات الاتصال باستخدام كابلات محمية من نوع Cat5e أو Cat6، مع التأكد من تأريض الدرع عند نقطة دخول الشبكة للامتثال لمعايير الحصانة الكهرومغناطيسية.
- تحقق من جهد مصدر الطاقة عند كتلة التوصيل قبل إدخال الوحدة في الرف.
- استخدم بيئة البرمجة لتعيين عناوين العقد والتحقق من تخطيط الإدخال/الإخراج قبل بدء منطق مراقبة السرعة.
معلومات إضافية
- قطع أصلية 100%: جميع المنتجات أصلية وموثوقة، مما يضمن أداءً صناعيًا موثوقًا.
- ضمان استرداد خلال 30 يومًا: يمكن إرجاع أي منتج متوفر في المخزون خلال 30 يومًا في عبوته الأصلية غير المفتوحة لاسترداد كامل (باستثناء الشحن والرسوم).
- ضمان لمدة 12 شهرًا: يغطي العيوب في المواد أو التصنيع؛ لا يشمل سوء الاستخدام أو التآكل الطبيعي أو التعديلات غير المصرح بها.
- الشحن إلى جميع أنحاء العالم: نشحن عبر USPS وUPS وFedEx وDHL. تختلف أوقات التسليم حسب البلد وقد تخضع للجمارك أو رسوم الاستيراد.
- الدعم والتواصل: يتوفر الدعم الفني وضمان الخدمة في أي وقت. تواصل معنا هنا: اتصل بنا.
- إرشادات الشراء: تحقق من مواصفات المنتج والتوافق بعناية قبل الطلب لضمان الاستخدام الصحيح.

الدليل التقني ودليل الشراء

تحسين التحكم في مستوى الخزان باستخدام خوارزميات تناسبية في أنظمة وحدات التحكم المنطقية القابلة للبرمجة
يواجه مهندسو الأتمتة الصناعية كثيرًا تحديات تنظيم مستوى السوائل في مختلف مصانع العمليات. وغالبًا ما تؤثر آليات التحكم التقليدية بالتشغيل والإيقاف سلبًا في استقرار النظام بسبب التبديل المفاجئ للمشغلات. لذا، يؤدي الانتقال إلى بنى التحكم ذات الحلقة المغلقة، مثل التحكم التناسبي، إلى استجابات أكثر سلاسة. وفي بيئة PLC نموذجية، مثل Siemens TIA Portal، يستخدم المهندسون التغذية الراجعة ذات الحلقة المغلقة لتقليل أخطاء العملية دون الحاجة إلى تعقيد نظام PID الكامل.

فهم أسباب دخول وحدة التحكم المنطقية القابلة للبرمجة (PLC) في وضع التوقف وطرق استكشاف الأخطاء وإصلاحها
في الأتمتة الصناعية، تؤدي وحدات التحكم المنطقي القابلة للبرمجة (PLCs) دور العقل المحوري لأنظمة أتمتة المصانع الحديثة وأنظمة التحكم الموزعة (DCS). ومن الضروري لمهندسي الصيانة فهم كيفية انتقال وحدة التحكم المنطقي القابلة للبرمجة بين الأوضاع. تعمل هذه الوحدة عادةً وفق أربعة أوضاع أساسية: التشغيل، والإيقاف، وبدء التشغيل، والانتظار. عند توصيل الطاقة، يبدأ النظام مباشرةً في وضع الإيقاف قبل بدء تسلسل بدء التشغيل. وإذا واجهت وحدة التحكم خطأً حرجًا أثناء التنفيذ، فإنها تعود تلقائيًا إلى وضع الإيقاف لمنع تلف المعدات. لذلك، تساعد مراقبة انتقالات الحالة الفنيين على الحفاظ على إتاحة النظام بمستوى عالٍ.

دليل شامل لتقنيات التحكم في محركات السيرفو في الأتمتة الصناعية
تُشغّل أنظمة التحكم الدقيق في الحركة عمليات التصنيع عالية الإنتاجية في بيئات الأتمتة الصناعية الحديثة. وعلى خلاف المحركات الحثية التقليدية التي تعمل بمحركات تردد متغير أساسية، توفر أنظمة المحركات المؤازرة دقة تحديد مواضع تقل عن مليمتر واحد واستجابة ديناميكية سريعة.