












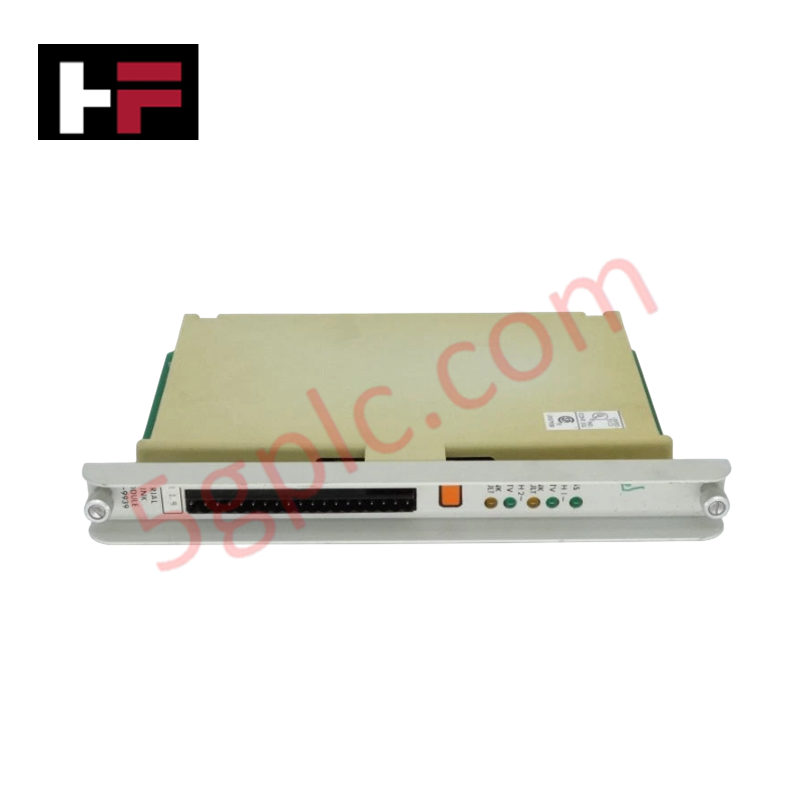

تفاصيل المنتج
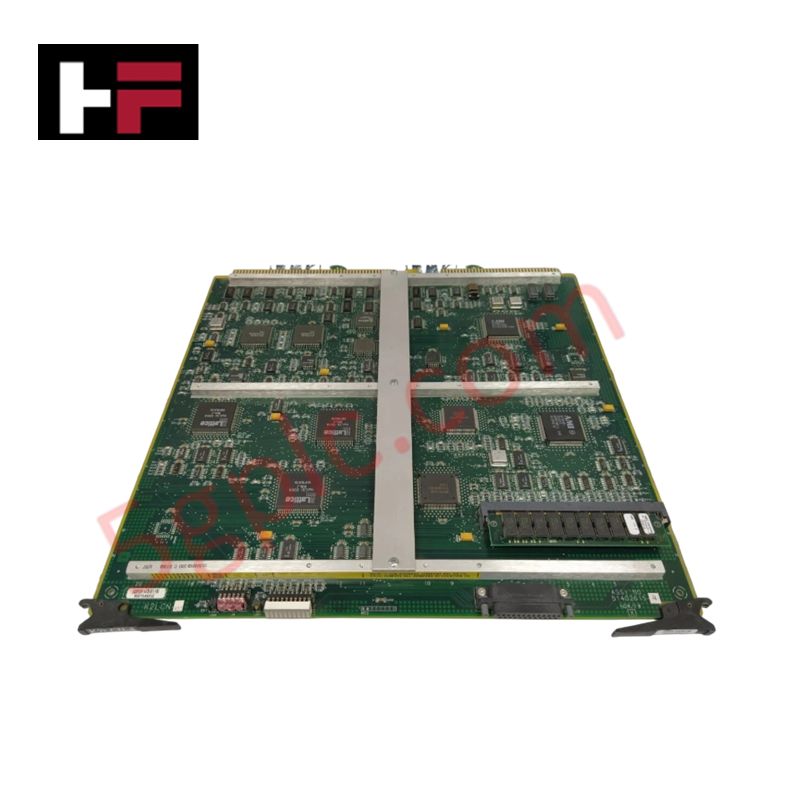
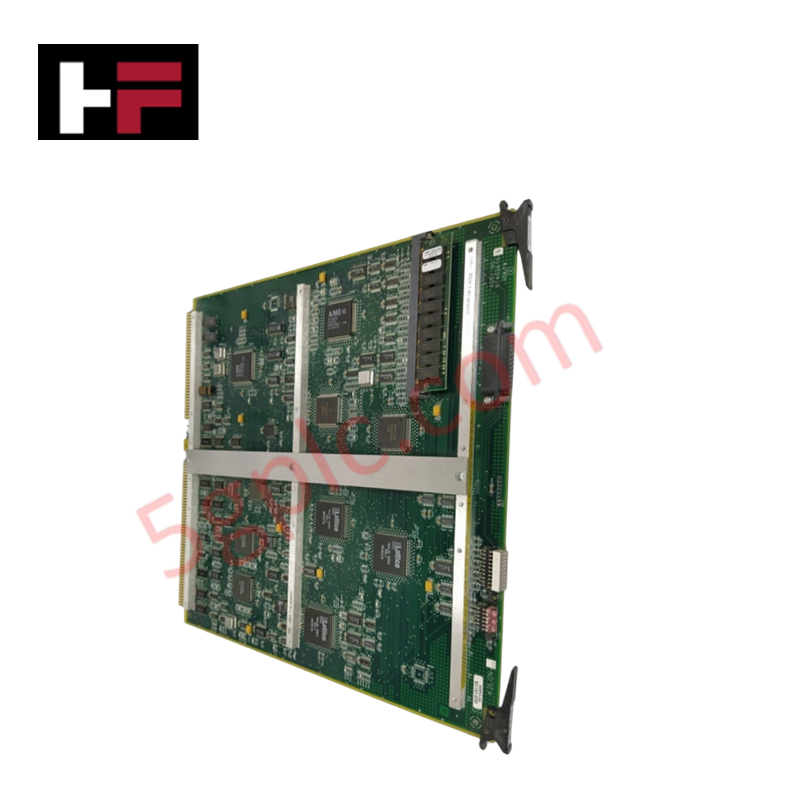
مصمم لتنظيم البيانات التسلسلية في هياكل أنظمة التحكم، يوفر Honeywell 621-9939 (وحدة الاتصال 621-9939) تنفيذًا مباشرًا ماديًا وكهربائيًا لنقل بيانات الإدخال/الإخراج بين المعالجات المحلية وعقد الإدخال/الإخراج البعيدة. تعمل الوحدة كواجهة الرابط التسلسلي الأساسية المستخدمة لتنفيذ الاتصال ثنائي الاتجاه عبر منصات Honeywell PLC.
المواصفات الفنية
| المعلمة | المواصفة |
|---|---|
| النموذج | 621-9939 |
| العلامة التجارية | Honeywell |
| الوزن | 0.54 كجم |
| سعة القناة | قناتان تسلسليتان للإدخال/الإخراج |
| التكوين | واجهة إدخال بثمانية مفاتيح |
التحكم الصناعي والاتصال الحتمي
تدير وحدة 621-9939 حركة المرور التسلسلية عالية السرعة عبر قناتين مخصصتين للإدخال/الإخراج، مما يتيح تبادل بيانات حتمي مع الأجهزة الطرفية البعيدة. للحفاظ على سلامة حلقة التحكم، تسهل بنية الوحدة سرعة اتصال ناقل اللوحة الخلفية، مما يضمن معالجة تحديثات الإطارات التسلسلية ضمن قيود دورة مسح PLC. تسمح واجهة المفاتيح الثمانية المدمجة بالتكوين الثابت لمعدلات البود وبروتوكولات الاتصال، مما يقلل من زمن التهيئة أثناء تشغيل النظام. تدعم الوحدة توافق فلاش البرنامج الثابت لتلبية متطلبات الاتصال المتطورة دون الحاجة لاستبدال الأجهزة الأساسية، بينما يضمن مقياس كثافة الإدخال/الإخراج الداخلي الاستخدام الفعال لموارد الرف لتكوينات الإدخال/الإخراج البعيدة المعقدة.
الأسئلة المتكررة
س: هل تدعم وحدة 621-9939 التبديل الساخن داخل رف PLC؟
ج: لا. وحدة 621-9939 غير مصممة للتبديل الساخن. إزالة أو تركيب الوحدة أثناء تشغيل اللوحة الخلفية للرف سيؤدي إلى حدوث أخطاء في الاتصال وقد يتسبب في تلف دائم لدائرة الإرسال والاستقبال التسلسلية.
س: كيف يتم تكوين الوحدة لبروتوكولات الإدخال/الإخراج البعيدة المحددة؟
ج: يتم تحديد معلمات الاتصال عبر مجموعة المفاتيح الثمانية الموجودة على الوحدة. تأكد من ضبط جميع المفاتيح على المواقع المحددة حسب بروتوكول الجهاز البعيد ومعدل البود المطلوب قبل تشغيل الطاقة في الرف.
إرشادات التركيب الميداني
- تأكد من عزل وفصل طاقة رف PLC قبل بدء التركيب.
- قم بمحاذاة الوحدة مع أدلة الهيكل وأدخلها في موصل اللوحة الخلفية حتى تثبت بالكامل.
- ثبت الوحدة على إطار الرف باستخدام البراغي المخصصة لضمان تأريض هيكلي عالي الجودة لمنع التداخل الكهرومغناطيسي.
- استخدم كابلات ملتوية معزولة لجميع وصلات الإدخال/الإخراج التسلسلية، مع التأكد من ربط درع الكابل بالأرضية المشتركة لمنع تشويش الضوضاء المشتركة التي قد تفسد حزم البيانات.
- تحقق من إعدادات المفاتيح مقابل خريطة تكوين النظام قبل إعادة تشغيل الرف وبدء الاتصال مع عقد الإدخال/الإخراج البعيدة.
معلومات إضافية
- قطع أصلية 100%: جميع المنتجات أصلية وموثوقة، مما يضمن أداءً صناعيًا موثوقًا.
- ضمان استرداد خلال 30 يومًا: يمكن إرجاع أي منتج متوفر في المخزون خلال 30 يومًا في عبوته الأصلية غير المفتوحة لاسترداد كامل (باستثناء الشحن والرسوم).
- ضمان لمدة 12 شهرًا: يغطي العيوب في المواد أو التصنيع؛ لا يشمل سوء الاستخدام أو التآكل الطبيعي أو التعديلات غير المصرح بها.
- الشحن إلى جميع أنحاء العالم: نشحن عبر USPS وUPS وFedEx وDHL. تختلف أوقات التسليم حسب البلد وقد تخضع للجمارك أو رسوم الاستيراد.
- الدعم والتواصل: يتوفر الدعم الفني وضمان الخدمة في أي وقت. تواصل معنا هنا: اتصل بنا.
- إرشادات الشراء: تحقق من مواصفات المنتج والتوافق بعناية قبل الطلب لضمان الاستخدام الصحيح.






الدليل التقني ودليل الشراء

فهم خزائن التجميع في بنية أنظمة التحكم الصناعية
تعتمد عمليات نشر أنظمة التحكم الصناعية على توزيع منظّم للإشارات لربط أجهزة القياس الميدانية بمعدات المعالجة المركزية. وتعمل خزانة التجميع كنقطة توصيل وسيطة أساسية بين كابلات الحقل الثقيلة متعددة الأزواج الممتدة مباشرةً من الميدان ووحدات الإدخال/الإخراج (I/O) الحساسة الموجودة داخل حاويات وحدات التحكم المنطقية القابلة للبرمجة (PLC) أو أنظمة التحكم الموزعة (DCS). ومن خلال فصل نهايات كابلات الحقل عن معدات التحكم، يحافظ المهندسون على مرونة النظام، ويحمون مكوّنات وحدات التحكم، ويبسطون إجراءات التشغيل الأولي.

اختبار القبول في المصنع (FAT) مقابل اختبار القبول في الموقع (SAT) في أنظمة التحكم الصناعية: الفروقات الرئيسية ودليل التنفيذ
يعتمد نشر أنظمة التحكم الصناعية على بروتوكولات تحقق صارمة لضمان السلامة التشغيلية واستقرار النظام والامتثال للمتطلبات التنظيمية. ويتطلب تشغيل رفوف وحدات التحكم المنطقية القابلة للبرمجة (PLC) وأنظمة التحكم الموزعة (DCS) وأنظمة السلامة الآلية (SIS) اجتياز مرحلتين أساسيتين: اختبار القبول في المصنع (FAT) واختبار القبول في الموقع (SAT). ويتحقق كلا الإجراءين من توافق أتمتة النظام مع مواصفات التصميم، لكنهما يُجرَيان في مراحل مختلفة من تنفيذ المشروع ويستهدفان مخاطر تشغيلية متميزة.

الموزّع مقابل المحوّل مقابل الموجّه في بنية الأتمتة الصناعية
تعتمد أتمتة المصانع الحديثة على بنية تحتية موثوقة للشبكات الصناعية لتبادل بيانات الحقل في الوقت الفعلي بين أنظمة التكنولوجيا التشغيلية. غالبًا ما يواجه المهندسون أجهزة شبكات مثل الموزعات والمحولات والموجّهات عند دمج وحدات التحكم المنطقي القابلة للبرمجة وأنظمة التحكم الموزعة وعُقد مراقبة SCADA. وعلى الرغم من أن هذه الأجهزة تشترك في المنافذ المادية، فإنها تعمل في طبقات مختلفة من النموذج المرجعي للربط البيني للأنظمة المفتوحة، وتوفر إمكانات متميزة لإدارة حركة البيانات.